


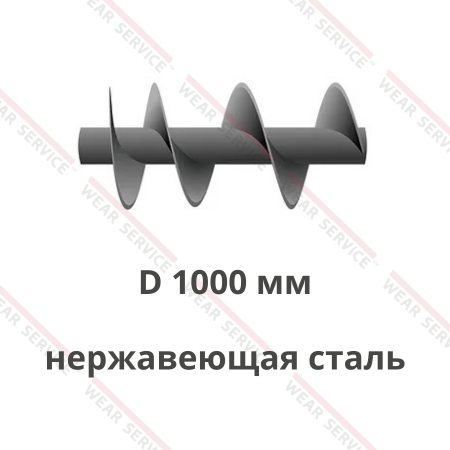
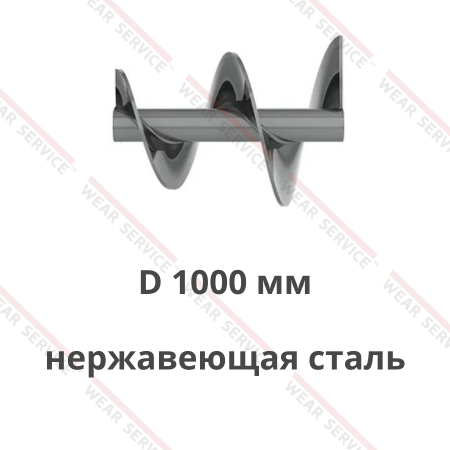
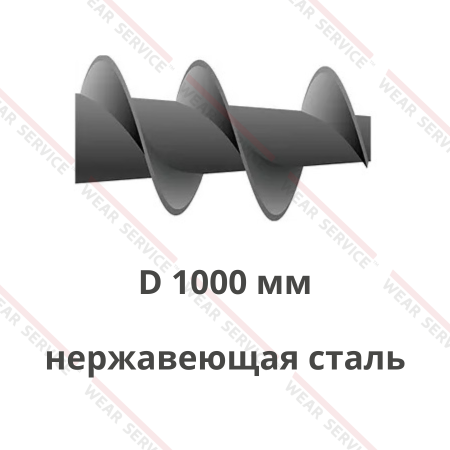
Шнеки для золы — это винтовые механизмы, предназначенные для перемещения, выгрузки и регулируемой подачи сухой или увлажнённой зольной массы в составе транспортных, накопительных и перерабатывающих систем. При вращении рабочей спирали зола захватывается витками и последовательно продвигается вдоль желоба или трубы к бункеру, смесителю, установке увлажнения, узлу переработки либо месту дальнейшего складирования. Конструкция может включать центральный вал, навивку, отдельные секции, соединительные детали, опоры и элементы сопряжения с приводом.
Параметры изделия подбираются с учётом вида транспортируемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Дополнительно учитывают фракционный состав, насыпную плотность, влажность, содержание твёрдых включений, абразивность, склонность зольной массы к уплотнению, налипанию и образованию отложений.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для золы
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Тепловая энергетика: винтовой узел применяется для отвода сухой золы из-под котельного, фильтрующего или промежуточного оборудования с последующей передачей в накопительную ёмкость, систему увлажнения либо транспортный контур. Такая схема позволяет организовать последовательное удаление продукта без ручной перегрузки и согласовать интенсивность отбора с объёмом, поступающим от основного технологического процесса. При проектировании учитывают температуру поступающей массы, размер фракции и вероятность попадания более крупных включений, однако конкретные допустимые значения определяют только по техническому заданию.
- Системы золоудаления: транспортирующий элемент связывает точки накопления с бункерами, промежуточными приёмниками и установками дальнейшего обращения с остатками сгорания. Закрытый корпус помогает направить поток по заданной траектории и ограничить рассыпание мелкодисперсных частиц в рабочей зоне. Для устойчивой работы важно согласовать длину приёмной области, положение выпускных патрубков и режим вращения с фактическим поступлением содержимого из предыдущего агрегата.
- Производство строительных материалов: подготовленная зольная фракция может передаваться к дозаторам, смесителям и другим установкам, где она используется в составе технологической смеси. В такой схеме требуется обеспечить равномерное поступление в приёмную зону и избежать резких перепадов загрузки. Если продукт отличается по влажности или содержит комкующиеся участки, это учитывают при выборе геометрии рабочей части и организации выгрузки из накопителя.
- Переработка золошлаковых остатков: механизм используется для передачи предварительно отсортированной или измельчённой массы между участками накопления, классификации, смешивания и дальнейшей подготовки. В зависимости от конкретной линии могут перемещаться сухие пылевидные частицы, более крупные минеральные фракции или увлажнённый продукт. Для неоднородного состава особенно важно учитывать максимальный размер включений и вероятность их заклинивания между наружной кромкой и стенкой корпуса.
- Участки увлажнения и пылеподавления: рабочая спираль может подавать сухую зольную массу к оборудованию, где выполняется её контролируемое смачивание перед транспортировкой или складированием. На этом этапе характер продукта меняется: после контакта с влагой он становится менее сыпучим, может образовывать комки и налипать на поверхности. Поэтому параметры участка перед увлажнением и после него рассматривают отдельно, а конфигурацию подбирают по фактическому состоянию содержимого в каждой точке маршрута.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
Конструктивные особенности шнеков для золы
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр: определяет полезное сечение транспортного канала и согласуется с внутренним размером трубы или желоба. Между кромкой навивки и стенкой предусматривается технологический зазор, необходимый для свободного вращения. Слишком большое расстояние может усиливать обратное пересыпание мелкой фракции, а недостаточное — повышать вероятность контакта при биении или смещении оси. При замене старой детали корпус желательно измерять в нескольких сечениях, поскольку после длительной эксплуатации он может иметь локальную выработку или деформацию.
- Шаг витков: влияет на объём зольной массы между соседними участками спирали, интенсивность осевого продвижения и степень заполнения канала. Постоянный шаг может использоваться для равномерной транспортировки, а изменяемая геометрия — в загрузочной зоне, если требуется распределить отбор по длине бункерного выпуска. При восстановлении существующего узла параметр проверяют по нескольким неповреждённым участкам, чтобы не копировать деформацию или выработку старой навивки.
- Толщина и профиль рабочей поверхности: подбираются с учётом механической нагрузки и характера перемещаемой фракции. Мелкие минеральные частицы способны оказывать абразивное воздействие на наружную кромку и стенки корпуса, а присутствие более крупных включений увеличивает локальные нагрузки. Геометрия должна сохранять форму при вращении и обеспечивать свободное продвижение без выраженных карманов, где содержимое будет накапливаться и уплотняться.
- Центральный вал: передаёт крутящий момент от привода к винтовой части и поддерживает соосность сборки. Его длину, сечение, концевые участки и расположение промежуточных опор согласуют с конструкцией транспортёра. Отклонение от оси способно вызвать биение, неравномерный зазор и дополнительную нагрузку на подшипниковые узлы. При ремонте важно проверять не только сам вал, но и состояние опор, муфт и посадочных мест.
- Секционное исполнение: применяется при значительной общей длине, ограниченном монтажном проёме или необходимости заменить только повреждённую часть. Отдельные секции соединяют с сохранением направления навивки и плавного перехода между соседними кромками. В месте стыка не должно быть выраженной ступени, способной задерживать мелкую фракцию. До изготовления определяют длину каждой секции, положение опор и доступ к крепежу после монтажа.
- Конфигурация загрузочной и разгрузочной зон: начальный участок должен принимать поступающий объём без резкого переполнения, а конечный — обеспечивать освобождение межвиткового пространства перед торцевой опорой. Положение патрубков, границы навивки и длину приёмной области согласуют с формой бункера и устройством следующего агрегата. Ошибки в этих местах могут приводить к накоплению остатка, повышенному сопротивлению вращению и нестабильной выдаче.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
Преимущества шнеков для золы
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Равномерный отвод зольной массы: согласованная форма спирали помогает поддерживать стабильное перемещение от места накопления к следующему технологическому этапу. Это важно на участках, где резкий приток способен вызвать переполнение приёмного патрубка, бункера или системы увлажнения. Управляемый поток упрощает синхронизацию нескольких последовательно работающих агрегатов и позволяет избежать длительного накопления содержимого в одном месте.
- Работа в закрытом корпусе: размещение вращающейся части внутри трубы или кожуха помогает ограничить рассыпание мелкодисперсной фракции и направить её по заданному маршруту. Такое исполнение удобно при соединении бункеров, фильтрующих установок, смесителей и накопителей. Корпус также позволяет предусмотреть загрузочные и выпускные патрубки в необходимых точках и отделить транспортируемую массу от проходов и рабочих зон.
- Адаптация под сухую и увлажнённую золу: параметры можно согласовать с фактическим состоянием продукта на конкретном участке линии. Сухая пылевидная масса свободнее заполняет небольшие зазоры, тогда как после увлажнения она может образовывать комки и сильнее прилипать к поверхностям. Поэтому геометрия приёмной зоны, режим подачи и условия очистки выбираются с учётом реальной консистенции, а не только общего наименования сырья.
- Возможность учёта абразивного воздействия: минеральная природа зольной фракции может приводить к повышенному износу наружной кромки и внутренней поверхности желоба. При заказе можно учитывать интенсивность такого воздействия при выборе толщины рабочих частей, материала изготовления и возможного дополнительного усиления. Конкретное исполнение согласуется по техническому заданию без необоснованных заявлений о специальных свойствах.
- Совместимость с существующей системой: изготовление по чертежу, эскизу или образцу позволяет воспроизвести посадочные размеры, длину секций, расположение опор, направление навивки и соединение с приводом. Такой подход особенно полезен при ремонте нестандартных линий и оборудования, для которого серийная комплектующая не подходит. Точное соответствие исходной конфигурации уменьшает объём переделок корпуса и сопрягаемых узлов.
- Возможность локального восстановления: если исходная конструкция выполнена секционной, повреждённый участок можно изготовить отдельно при сохранении пригодности остальных частей. Перед заменой проверяют состояние стыков, центрального вала, опор и кожуха, поскольку причиной неисправности может быть не только износ навивки. Такой подход помогает восстановить конкретную зону без необоснованной замены всей сборки.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Как подобрать шнеки для золы
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Фракционный состав: сухая зола может содержать очень мелкие частицы, тогда как в золошлаковой смеси встречаются более крупные минеральные включения. При заказе важно указать диапазон размеров и наличие твёрдых фрагментов, поскольку именно максимальная фракция влияет на риск заклинивания. Если состав заметно меняется в процессе эксплуатации, это также следует учитывать при выборе проходного сечения.
- Влажность и склонность к налипанию: сухая пылевидная масса и увлажнённый продукт по-разному ведут себя внутри одного и того же канала. После контакта с водой содержимое может становиться менее сыпучим, образовывать комки и постепенно накапливаться на стенках. При подборе желательно указать место увлажнения относительно транспортного участка и сообщить, требуется ли периодическая очистка внутренней полости.
- Абразивность: минеральные частицы воздействуют на наружную кромку витков и внутренние поверхности корпуса при постоянном контакте. Интенсивность износа зависит от состава, размера фракции, скорости перемещения и длительности работы. Эти сведения учитывают при согласовании материала, толщины рабочих частей и возможных вариантов усиления, не приписывая готовой детали характеристик, которые не подтверждены техническим заданием.
- Требуемый режим подачи: постоянный отвод из-под технологического аппарата, периодическая разгрузка бункера и регулируемая передача в смеситель требуют разных режимов работы. Необходимо определить объём за единицу времени, продолжительность цикла, частоту запусков и условия остановки. Дополнительно учитывают вместимость принимающей ёмкости и пропускную способность следующего агрегата, чтобы избежать переполнения.
- Положение и длина трассы: горизонтальное и наклонное размещение отличаются условиями заполнения и вероятностью обратного пересыпания мелких частиц. Общая протяжённость влияет на расположение промежуточных опор и требования к жёсткости вала. Для подъёмного участка дополнительно указывают высоту, положение точки выгрузки и доступное пространство для монтажа и обслуживания.
- Совместимость с корпусом и приводом: перед изготовлением проверяют внутреннее сечение желоба или трубы, длину рабочей зоны, направление вращения, расположение подшипников, тип муфты и доступный монтажный проём. Если прежняя деталь задевала стенки, работала с биением или периодически заклинивала, эту информацию необходимо передать производителю. Причина может быть связана не только с повреждением навивки, но и с деформацией корпуса или нарушением соосности опор.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
Где заказать шнеки для золы
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Компания «Веар Сервис» предлагает заказать шнеки для золы по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
