


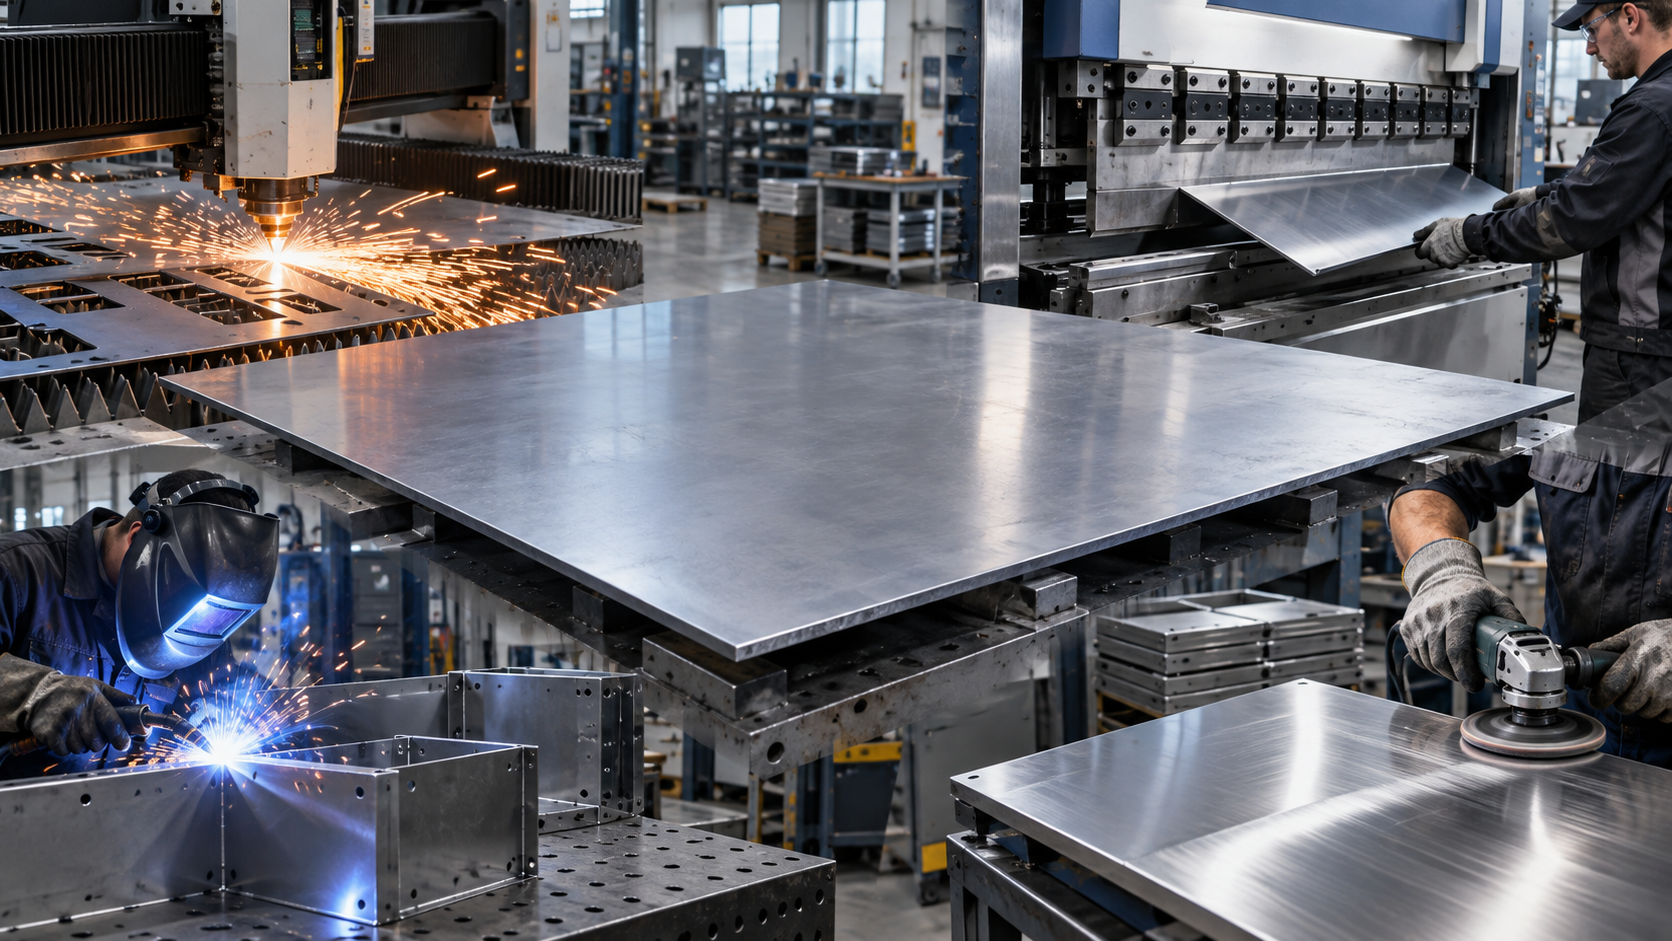
Конкретный маршрут производства зависит от марки стали, толщины заготовки, геометрии изделия, допустимых отклонений и объема партии. Простую прямоугольную деталь можно получить гильотинной резкой, а для сложного контура с отверстиями чаще применяют лазерный станок с ЧПУ. Если заготовке необходимо придать пространственную форму, после раскроя выполняют гибку, вальцовку или штамповку. При изготовлении сборных конструкций добавляются сварка либо механические способы соединения. Поэтому обработка листовой стали представляет собой не одну технологию, а комплекс взаимосвязанных процессов, каждый из которых решает определенную производственную задачу.
Основные свойства листовой стали
Листовая сталь широко применяется в промышленности благодаря сочетанию механической прочности, технологичности и способности сохранять рабочие характеристики при различных нагрузках. Конкретные свойства зависят от марки, химического состава и состояния материала, однако для стального листа характерно несколько основных качеств:
- Прочность: сталь способна выдерживать значительные механические и растягивающие нагрузки без разрушения. Это свойство особенно важно при изготовлении несущих элементов, деталей машин, корпусов и других конструкций, рассчитанных на продолжительную эксплуатацию.
- Долговечность: материал устойчив к износу и способен длительное время сохранять свои эксплуатационные характеристики, поэтому его используют для деталей и конструкций, которые подвергаются регулярным или интенсивным нагрузкам.
- Пластичность: многие марки можно гнуть, вытягивать, штамповать и подвергать другим видам формообразования без разрушения заготовки. Благодаря этому из плоского листа получают детали сложной пространственной формы, сохраняя необходимую прочность изделия.
- Коррозионная стойкость: это свойство зависит от вида стали. Особенно высокой устойчивостью к воздействию влаги и ряда агрессивных сред отличаются нержавеющие марки, поэтому они востребованы в пищевой, химической и других отраслях, где важны чистота поверхности и сопротивление коррозии.
- Теплопроводность: сталь способна передавать тепловую энергию, что необходимо учитывать при сварке, лазерной и плазменной резке, а также других операциях с локальным нагревом. Теплофизические характеристики материала влияют на выбор режима обработки и величину зоны термического воздействия.
Сочетание прочности, долговечности и пластичности позволяет обрабатывать листовой металл различными способами — резать, гнуть, штамповать, сваривать и механически дорабатывать. При этом конкретную марку выбирают с учетом требуемых характеристик готового изделия и условий его эксплуатации.
Методы обработки листовой стали
Промышленная обработка листового проката включает несколько групп технологических процессов. Одни используются для разделения исходного материала на заготовки, другие позволяют изменить его форму, выполнить отверстия и пазы, соединить отдельные элементы или подготовить поверхность готового изделия. На практике эти операции обычно являются частью единого технологического маршрута.
Резка листовой стали
Раскрой обычно является одним из первых этапов производства. На этой стадии из стандартного листа получают заготовки необходимых размеров и формы. Выбор технологии влияет на точность геометрии, качество кромки, производительность и необходимость последующей доработки. Основные способы включают:
- Лазерная резка: металл локально нагревается сфокусированным лучом, а расплав удаляется технологическим газом. Метод подходит для сложных контуров, отверстий и пазов, обеспечивает высокую точность и повторяемость при работе на станках с ЧПУ;
- Плазменная резка: разделение выполняется высокотемпературной струей ионизированного газа. Технология производительна при обработке листов средней и большой толщины, но формирует более выраженную зону термического влияния;
- Гидроабразивная резка: материал разрушается струей воды высокого давления с абразивом. Нагрев практически отсутствует, поэтому способ используют, когда важно сохранить свойства стали и исключить термическую деформацию кромки;
- Гильотинная резка: лист разделяется между ножами по прямой линии. Метод отличается высокой скоростью и применяется для изготовления полос, пластин и прямоугольных заготовок;
- Механическая резка: выполняется ножницами, дисковым или другим режущим инструментом без расплавления металла. Подходит преимущественно для простого прямолинейного или фигурного раскроя.
Лазер используют главным образом для точных деталей сложной формы, плазму — для более толстого проката, гидроабразивную технологию — при ограничениях по нагреву, а гильотинные и механические способы — для относительно простых заготовок.
Гибка и формообразование
После раскроя плоской заготовке при необходимости придают объемную конфигурацию. Металл при этом не разделяется, а пластически деформируется под действием внешнего усилия. В промышленности применяют несколько основных технологий:
- Гибка на листогибочном прессе: заготовка деформируется между пуансоном и матрицей, приобретая требуемый угол и радиус. Прессы с ЧПУ позволяют выполнять несколько последовательных гибов и производить корпуса, профили, панели, кронштейны и другие изделия;
- Вальцовка: лист пропускается между вращающимися валками и постепенно приобретает плавную кривизну. Метод используют для обечаек, резервуаров, кожухов, трубных элементов и других цилиндрических или конических деталей;
- Штамповка: заготовка деформируется специальным штампом под усилием пресса. Технология особенно эффективна при крупносерийном и массовом производстве благодаря высокой повторяемости операций.
Штамповка может включать вырубку, пробивку, гибку, вытяжку и отбортовку. Отдельные операции выполняются последовательно или объединяются в многопереходной оснастке. При выборе метода учитывают форму детали, толщину и свойства стали, необходимую точность и объем партии. Для небольших серий чаще используют универсальные прессы с ЧПУ, тогда как специализированная штамповка наиболее эффективна при большом количестве одинаковых изделий.
Механическая обработка листовых заготовок
После раскроя и формообразования может потребоваться дополнительная обработка отдельных участков. Она позволяет получать отверстия, пазы, фаски и поверхности с более точными размерами. К основным способам относятся:
- Сверление: применяется для получения отверстий под крепеж и технологические элементы. При необходимости отверстия дополнительно зенкуют или обрабатывают другим инструментом;
- Фрезерование: используется для формирования пазов, выборок, кромок и плоскостей, особенно если требуется повышенная точность или определенное качество поверхности;
- Пробивка и перфорация: выполняются пуансоном и матрицей. На координатно-пробивных станках можно получать круглые, прямоугольные, овальные и фигурные отверстия, а также повторяющуюся перфорацию;
- Снятие заусенцев: устраняет острые выступы после резки и пробивки, облегчает дальнейшую сборку и улучшает качество последующей окраски;
- Подготовка фаски: формирует наклонную поверхность на кромке, необходимую, в частности, перед сваркой толстого листового металла.
Механическая доработка позволяет получить окончательную геометрию детали и подготовить ее к соединению, монтажу или нанесению покрытия. Объем таких операций зависит от качества предварительного раскроя и требований к готовому изделию.
Сварка и соединение деталей
После изготовления отдельных заготовок их соединяют в готовую конструкцию. Выбор способа зависит от марки стали, толщины листа, нагрузок, требований к герметичности и необходимости последующей разборки изделия. Основные технологии соединения:
- MIG/MAG-сварка: выполняется плавящейся проволокой в защитной газовой среде. Отличается высокой производительностью и широко применяется для конструкционных сталей, рам, корпусов и металлоконструкций;
- TIG-сварка: осуществляется неплавящимся вольфрамовым электродом в инертном газе. Позволяет хорошо контролировать сварочную ванну и часто используется при работе с нержавеющей сталью и тонким листом;
- Контактная точечная сварка: соединяет наложенные друг на друга листы за счет локального нагрева электрическим током. Технология удобна для серийного производства корпусных и кузовных деталей;
- Лазерная сварка: обеспечивает локальное воздействие, небольшую зону нагрева и высокую точность. Применяется преимущественно на автоматизированных производственных линиях;
- Механические соединения: включают болты, винты и заклепки. Их используют, если конструкция должна разбираться либо нагрев металла при сварке нежелателен.
Сварные соединения выбирают прежде всего для получения жесткой неразъемной конструкции, а механический крепеж — когда важны разборность, ремонтопригодность или отсутствие термического воздействия.
Финишная обработка поверхности
После резки, гибки и сварки на поверхности могут оставаться заусенцы, окалина, сварочные брызги, загрязнения и неровности. Финишная обработка листового металла устраняет эти дефекты и при необходимости подготавливает его к нанесению защитного покрытия. Наиболее распространены следующие способы:
- Зачистка: удаляет окалину, сварочные брызги, заусенцы и другие выступающие дефекты;
- Шлифование: выравнивает поверхность за счет снятия тонкого слоя материала абразивным инструментом;
- Полирование: уменьшает шероховатость и применяется, когда к внешнему виду поверхности предъявляются повышенные требования;
- Дробеструйная и дробеметная обработка: очищает металл от коррозии, окалины и старых покрытий, одновременно создавая микрорельеф для лучшего сцепления с лакокрасочными материалами;
- Нанесение защитных покрытий: включает окрашивание, порошковое покрытие, цинкование и специальные системы защиты для эксплуатации во влажной или агрессивной среде.
Для нержавеющей стали дополнительно применяют шлифование, полирование и специализированную химическую обработку, особенно в зонах сварных соединений. Финишная стадия влияет не только на внешний вид изделия. Она обеспечивает безопасность кромок, качество последующего покрытия, коррозионную стойкость и долговечность готовой детали.
Сравнение методов обработки листовой стали
Каждая технология решает свою задачу, поэтому напрямую противопоставлять, например, лазерную резку и гибку некорректно. Первая формирует контур, вторая изменяет пространственную геометрию. Тем не менее основные процессы можно сравнить по их назначению, преимуществам и ограничениям.
| Метод | Основная задача | Преимущества | Ограничения |
|---|---|---|---|
| Лазерная резка | Раскрой сложного контура | Точность, высокая повторяемость, гибкое программирование | Термическое воздействие, ограничения при очень большой толщине |
| Плазменная резка | Раскрой листов средней и большой толщины | Производительность, работа с толстолистовым прокатом | Более широкая зона нагрева и менее чистая кромка по сравнению с лазером |
| Гидроабразивная резка | Холодный раскрой | Отсутствие значительного нагрева, обработка толстых материалов | Более низкая скорость, расход абразива |
| Гильотинная резка | Прямолинейное разделение листа | Простота, высокая скорость | Невозможно получить сложный фигурный контур |
| Гибка | Формирование углов и профилей | Сохранение целостности заготовки, высокая повторяемость | Необходимо учитывать пружинение и минимальные радиусы |
| Вальцовка | Получение плавной кривизны | Изготовление цилиндрических и конических форм | Ограничения по минимальному радиусу и возможностям оборудования |
| Штамповка | Серийное формообразование | Очень высокая производительность | Затраты на изготовление оснастки |
| Механическая обработка | Формирование отверстий, пазов и точных поверхностей | Высокая точность локальных элементов | Износ инструмента, дополнительные операции |
| Сварка | Неразъемное соединение | Возможность изготовления сложных сборных конструкций | Нагрев и возможные сварочные деформации |
На практике наиболее эффективной оказывается не отдельный способ, а их правильно подобранная последовательность.
Области применения обработанной листовой стали
Листовая сталь применяется в большинстве промышленных отраслей, где требуются прочные, технологичные и сравнительно легкие металлические детали. Конкретный набор операций зависит от назначения изделия, серийности производства, условий эксплуатации и требований к поверхности.
| Отрасль | Особенности применения | Характерные методы обработки | Изделия из листовой стали |
|---|---|---|---|
| Машиностроение | Часто требуется выпуск небольших и средних серий деталей различной конфигурации, поэтому широко используется оборудование с ЧПУ, которое можно быстро перенастраивать под новую геометрию. | Лазерная и плазменная резка, гибка, сварка, механическая обработка | Корпуса, кожухи, опоры, кронштейны, элементы машин |
| Строительство | Для крупных элементов востребованы производительные способы раскроя. При эксплуатации на открытом воздухе большое значение имеет последующая антикоррозионная защита. | Гильотинный и плазменный раскрой, гибка, сварка, окрашивание | Фасадные элементы, металлические панели, закладные детали, элементы конструкций |
| Автомобилестроение | Производство ориентировано на крупные серии, поэтому эффективно применение штамповочных линий и роботизированных комплексов с высокой повторяемостью операций. | Штамповка, лазерный раскрой, контактная и роботизированная сварка | Кузовные детали, усилители, кронштейны, элементы рам |
| Промышленное оборудование | Технологический маршрут подбирают с учетом размеров корпуса, требований к жесткости, внешнему виду и условиям эксплуатации оборудования. | Лазерная резка, гибка на листогибочном прессе, сварка, порошковое покрытие | Корпуса станков, защитные ограждения, бункеры, кожухи |
| Энергетика | Особое значение имеют точность расположения отверстий, геометрия панелей и совместимость деталей с последующим монтажом оборудования. | Пробивка, лазерный раскрой, гибка, сварка | Шкафы, панели, защитные корпуса, элементы установок |
| Нефтегазовая и химическая промышленность | Повышенные требования предъявляются к качеству сварных соединений, герметичности и устойчивости материала к рабочей среде. | Плазменная резка, вальцовка, сварка, обработка кромок | Резервуары, обечайки, аппараты, защитные элементы |
| Вентиляционные системы | Обработка позволяет получать прямолинейные, цилиндрические и переходные элементы различной формы при сравнительно небольшой толщине листа. | Раскрой, гибка, вальцовка, механическое соединение | Воздуховоды, переходы, кожухи, фасонные элементы |
| Пищевая промышленность | Особое значение имеют качество поверхности и сварных швов, поскольку неровности могут затруднять очистку оборудования и снижать устойчивость материала к рабочей среде. | Лазерная резка нержавеющей стали, гибка, TIG-сварка, шлифование | Корпуса оборудования, столы, емкости, технологические элементы |
Таким образом, применение обработанной листовой стали определяется не только формой и назначением изделия, но и условиями его эксплуатации. Для каждой отрасли подбирается собственное сочетание раскроя, формообразования, соединения и финишной обработки.
Как выбрать способ обработки листовой стали
Подходящую технологию подбирают не по одному параметру, а по совокупности характеристик заготовки, требований к готовой детали и условий производства. Разные виды обработки листового металла отличаются по точности, производительности, допустимой толщине заготовки и характеру воздействия на материал, поэтому выбор обычно выполняют поэтапно:
- Определить марку стали: низкоуглеродистые конструкционные стали хорошо поддаются резке, гибке и сварке. Высокопрочные, износостойкие и легированные сплавы требуют более точного подбора режимов. Для нержавеющих марок дополнительно учитывают теплопроводность, склонность к деформации и требования к состоянию поверхности.
- Учесть толщину листа: тонколистовой прокат удобно обрабатывать высокоточными автоматизированными способами, особенно при сложной геометрии. Для более массивных заготовок могут быть эффективнее плазменная или гидроабразивная резка.
- Оценить форму будущей детали: для прямолинейных заготовок часто достаточно гильотины или другого механического оборудования. Криволинейные контуры, большое количество отверстий, пазов и небольших перемычек требуют станков с ЧПУ и точного программного позиционирования.
- Установить требования к точности и качеству кромки: чем жестче допуски, тем выше требования к оборудованию и стабильности процесса. Следует заранее учитывать, потребуется ли после раскроя дополнительная зачистка, фрезерование или другая доработка.
- Определить объем партии и допустимые затраты: для единичного и среднесерийного выпуска удобно универсальное оборудование с ЧПУ. При массовом производстве может быть выгоднее специализированная штамповочная оснастка. Одновременно оценивают расход металла и возможность плотного размещения заготовок на листе.
- Учесть последующие операции: уже на этапе раскроя необходимо понимать, будет ли деталь затем гнуться, свариваться, обрабатываться механически или покрываться защитным составом. Для некоторых изделий также важно ограничить нагрев, чтобы не допустить изменения свойств материала в зоне реза.
Например, сложную плоскую заготовку с большим количеством отверстий можно полностью получить лазерной резкой. Если изделию требуется объемная форма, после раскроя выполняют гибку. Для сварного корпуса технологическая цепочка дополнительно включает сборку, соединение деталей, зачистку и нанесение покрытия. Таким образом, способ обработки выбирают с учетом всей последовательности изготовления изделия — от исходного листа до готовой конструкции.
Заключение
Эффективность работы с листовой сталью определяется не количеством доступных технологий, а тем, насколько точно производственный процесс соответствует требованиям конкретного изделия. Ошибки на этапе выбора оборудования или последовательности операций могут привести к лишним затратам, увеличению отходов, дополнительной доработке и отклонениям от заданной геометрии. Поэтому современное производство ориентируется на комплексный подход: характеристики материала, конструкцию детали и требования к качеству рассматривают еще до начала изготовления. Такой подход позволяет рационально использовать металлопрокат, поддерживать стабильность выпуска и получать изделия с необходимыми эксплуатационными характеристиками.
