


Наиболее уязвим наружный край спирали. Он движется с максимальной окружной скоростью, располагается ближе всего к корпусу и воспринимает значительную часть нагрузки. По мере стачивания кромки увеличивается рабочий зазор, возникает обратное пересыпание материала, снижается производительность и растёт нагрузка на привод. При этом шнек может продолжать вращаться без явных признаков аварии. Проблема становится заметной только после появления вибрации, металлического шума, неравномерной подачи или перегрева опор.
Как и почему изнашиваются витки шнека
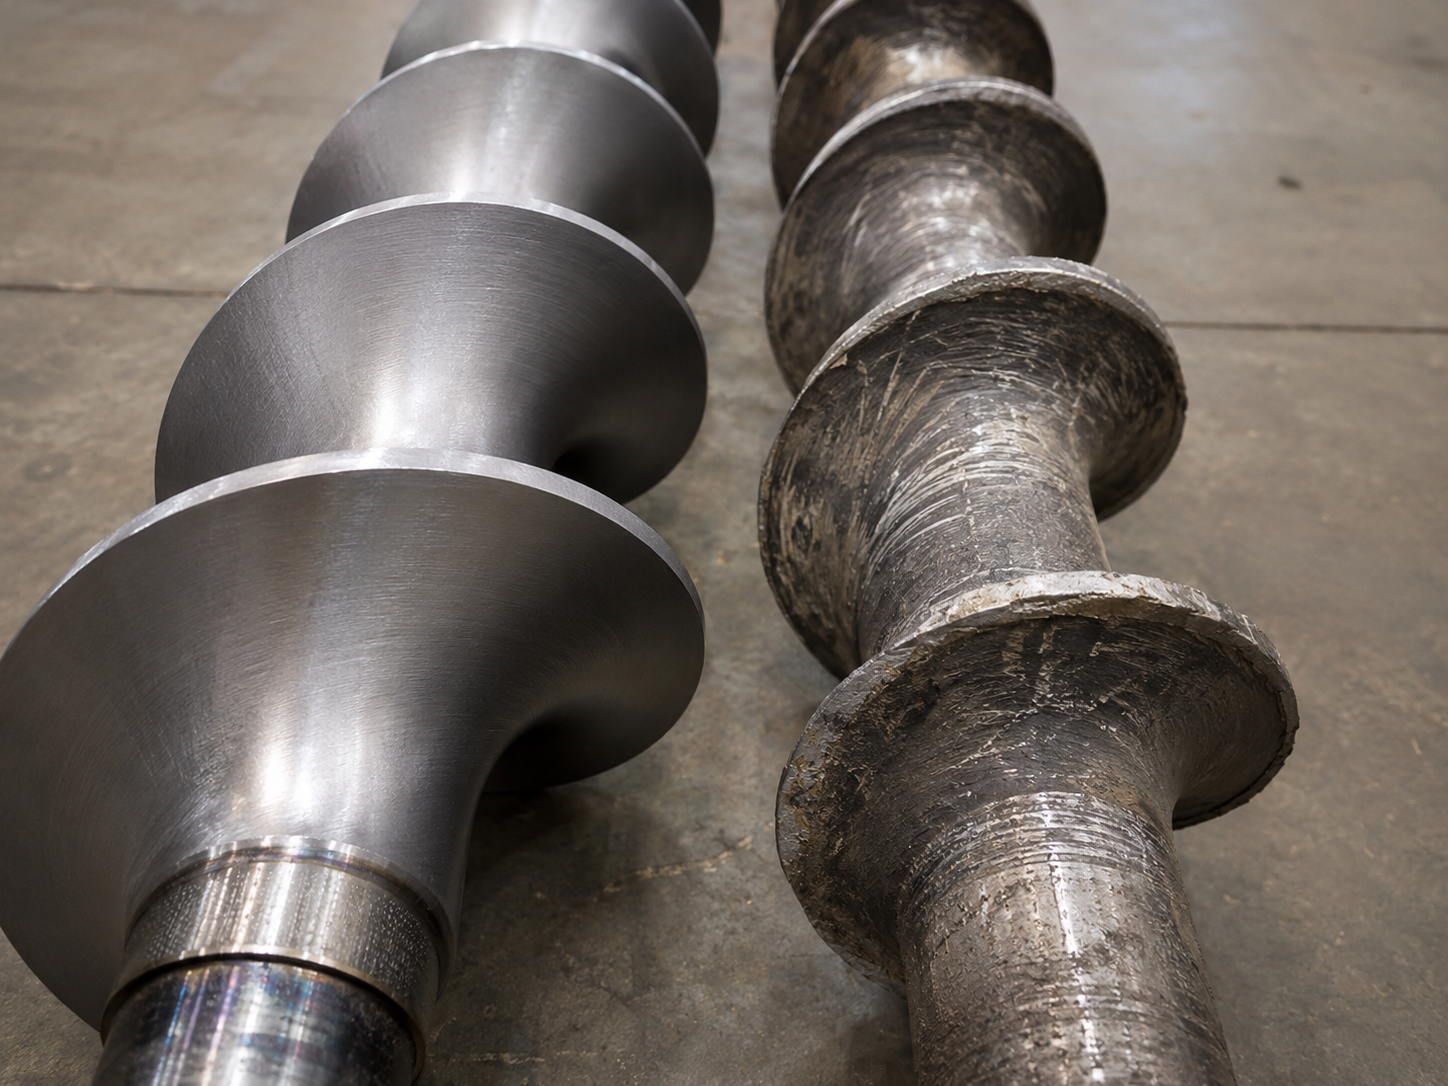
Износ витка шнека — это постепенная потеря металла и изменение первоначальной геометрии спирали под воздействием транспортируемого материала, рабочих нагрузок и внешней среды. В абразивных условиях основным механизмом повреждения становится истирание: твёрдые частицы скользят и перекатываются по поверхности, оставляют царапины, образуют борозды и отделяют небольшие фрагменты металла.
С каждым оборотом воздействие повторяется. Сначала наружная кромка становится тоньше и теряет ровный профиль, затем уменьшается общий диаметр спирали. Зазор между витком и корпусом увеличивается, из-за чего часть продукта перестаёт перемещаться вперёд и пересыпается назад. Шнек продолжает вращаться с прежней частотой, но его фактическая производительность снижается. К основным причинам износа относятся:
- Абразивность транспортируемого материала: твёрдые минеральные частицы царапают поверхность, постепенно снимают металл и уменьшают толщину рабочей кромки.
- Размер и форма фракции: мелкодисперсный порошок создаёт продолжительное скользящее трение, а крупные угловатые частицы вызывают удары и могут защемляться между витком и корпусом.
- Наличие острых включений: частицы с режущими гранями образуют глубокие борозды и ускоряют разрушение поверхности.
- Попадание посторонних предметов: камни, металлический крепёж и затвердевшие комки способны деформировать виток, повредить сварное соединение или привести к заклиниванию.
- Влажность и коррозионная активность среды: коррозия делает металл шероховатым и ослабляет его, после чего абразивные частицы легче удаляют повреждённый слой.
- Налипание материала: отложения уменьшают свободное сечение корпуса, уплотняются между витками и повышают сопротивление вращению.
- Повторяющиеся ударные нагрузки: защемление крупных фрагментов и неравномерная подача могут привести к биению, локальным трещинам и нарушению шага спирали.
На практике несколько факторов часто действуют одновременно. Например, влажная минеральная смесь может одновременно вызывать коррозию, налипание и интенсивное абразивное истирание.
Какие факторы ускоряют износ витка шнека
Срок службы зависит от свойств транспортируемого сырья, конструкции шнека и режима эксплуатации. Одинаковые по размерам спирали могут иметь разный ресурс: одна длительное время работает с мягкими гранулами, а другая быстро теряет рабочую кромку при перемещении песка, золы, стеклобоя или дроблёной руды.
Абразивность и характеристики материала
Твёрдые частицы царапают поверхность и постепенно снимают металл. Особенно интенсивно воздействуют фракции с острыми гранями, а также неоднородные смеси, в которых мелкие включения заполняют пространство между крупными и повышают контактное давление. На скорость повреждения влияют состав, размер частиц и насыпная плотность сырья. Тяжёлая руда или минеральный порошок при одинаковом объёме создают большую нагрузку на витки, вал и привод, чем лёгкие гранулы. Материал и толщину спирали необходимо подбирать под реальные условия работы, а не только под наименование перемещаемого продукта.
Влажность, коррозия и налипание
Влажное сырьё прилипает к валу и спирали, уменьшает свободное сечение и препятствует равномерному движению потока. Отложения уплотняются между витками, повышая сопротивление вращению. Во время простоя остатки материала могут затвердеть или вызвать коррозию. Ослабленная поверхность быстрее разрушается под действием абразива, а оторвавшиеся комки создают ударную нагрузку и способны привести к локальному заклиниванию.
Неправильная скорость и перегрузка
При завышенной частоте вращения наружная кромка чаще контактирует с частицами, поэтому быстрее стачивается. Одновременно усиливаются нагрев, вибрация и динамическое воздействие на подшипниковые узлы. Переполнение корпуса также ускоряет повреждение. Материал уплотняется, сильнее прижимается к рабочей поверхности и создаёт подпор перед разгрузочным отверстием. Слишком низкая скорость нежелательна по другой причине: сырьё начинает накапливаться и перемещаться неравномерно. Режим работы должен соответствовать диаметру, шагу спирали и требуемой производительности.
Нарушение соосности и ошибки монтажа
Если вал деформирован, секции соединены неточно или опоры установлены с перекосом, наружная кромка начинает приближаться к корпусу с одной стороны. Возникают локальное трение, защемление крупных частиц и одностороннее стачивание. К ускоренному износу также приводят неправильная сварка витков, изменение шага при сборке, люфт подшипников и нарушение центровки привода. Установка более твёрдой стали в такой ситуации не устраняет причину: сначала необходимо восстановить геометрию и положение вращающегося узла.
Вибрация и отсутствие контроля состояния
Постоянные колебания создают циклические напряжения в местах изгиба, сварных швах и соединениях секций. Со временем появляются микротрещины, спираль начинает деформироваться и изнашивается неравномерно. При этом внешне виток может оставаться целым, хотя его наружный диаметр уже уменьшился, шаг изменился, а ось отклонилась от первоначального положения. Регулярная проверка толщины, зазоров, биения и состояния сварных соединений позволяет обнаружить повреждение до поломки и выполнить локальный ремонт во время плановой остановки.
Ускоренное разрушение обычно возникает из-за сочетания нескольких причин, поэтому замена материала без корректировки режима работы и устранения механических отклонений редко даёт устойчивый результат. Продлить ресурс помогает комплексный контроль сырья, загрузки, геометрии спирали и состояния опорных узлов.
Основные признаки и диагностика износа витка шнека
Износ спирали редко приводит к мгновенной поломке. Обычно рабочие характеристики ухудшаются постепенно, поэтому ранние признаки нередко воспринимаются как допустимые изменения технологического процесса. На повреждение могут указывать:
- Снижение подачи при прежней скорости вращения;
- Увеличение времени перемещения одной партии;
- Пульсирующая или неравномерная выгрузка;
- Рост потребляемого двигателем тока;
- Нагрев редуктора, подшипников или корпуса;
- Усиление шума и вибрации;
- Металлический скрежет;
- Периодические удары внутри корпуса;
- Частое срабатывание защиты двигателя;
- Ухудшение точности дозирования;
- Заметное биение при вращении без нагрузки.
Отдельный признак не всегда подтверждает износ спирали. Например, нестабильная подача может быть связана с изменением влажности продукта, а перегрев опоры — с недостатком смазки. Однако сочетание нескольких симптомов требует остановки и проверки оборудования.
Визуальный осмотр
Перед проверкой шнек очищают от остатков материала, поскольку налипший слой может скрывать трещины, сколы и фактическую степень повреждения поверхности. Затем осматривают наружную кромку, рабочую сторону витков, участки рядом с опорами и места крепления спирали к валу. Особое внимание обращают на задиры, глубокие борозды, волнообразное стачивание, локальные деформации, следы контакта с корпусом и отслоение защитного покрытия. Односторонняя блестящая полоса по наружному диаметру часто свидетельствует о перекосе или биении, а глубокое повреждение на ограниченном участке может быть связано с попаданием постороннего предмета.
Измерение толщины, диаметра и рабочего зазора
Остаточную толщину контролируют в одинаковых точках: на наружной кромке, в средней части витка и рядом с местом соединения с валом. Замеры выполняют на нескольких участках по всей длине, чтобы определить равномерность износа. Одновременно проверяют наружный диаметр спирали и расстояние до корпуса. По мере стачивания кромки зазор увеличивается, из-за чего часть материала начинает пересыпаться назад, а производительность снижается. Значительная разница между результатами измерений в разных точках может указывать на локальный износ, деформацию вала или нарушение положения опор.
Проверка геометрии, соосности и биения
Даже при достаточной толщине спираль может работать неправильно, если после удара, заклинивания или ремонта изменились её шаг и форма. Во время диагностики оценивают расстояние между соседними витками, угол их установки и положение относительно оси. Для выявления биения вал медленно прокручивают вручную либо запускают без продукта на безопасной скорости, наблюдая за изменением расстояния между наружной кромкой и корпусом. При обнаружении отклонений проверяют прямолинейность вала, соединительные муфты, подшипники, промежуточные опоры, центровку привода и крепление оборудования. Восстанавливать только изношенную кромку без устранения перекоса нецелесообразно, поскольку дефект быстро появится снова.
Контроль сварных соединений
Места крепления витков к валу испытывают переменные нагрузки и могут разрушаться даже при удовлетворительном состоянии наружной кромки. Сварные швы осматривают на наличие трещин, пор, непроваров, отслоений и признаков частичного отрыва спирали. Особенно тщательно соединения проверяют после заклинивания, удара или аварийной перегрузки. Для ответственных узлов при необходимости применяют методы неразрушающего контроля, позволяющие выявить скрытые дефекты.
Результаты диагностики желательно фиксировать в журнале, указывая дату проверки, наработку, остаточную толщину, наружный диаметр, рабочий зазор и характер обнаруженных повреждений. Сравнение данных за несколько периодов помогает определить скорость износа и запланировать ремонт до возникновения аварийной остановки.
Как выбрать материал витков шнека для абразивной среды
Материал витков подбирают с учётом абразивности и влажности продукта, размера частиц, ударных нагрузок, температуры и продолжительности работы оборудования. Универсального решения нет: подходящая сталь должна не только сопротивляться истиранию, но и сохранять прочность при формовании, сварке и последующей эксплуатации.
- Конструкционные стали: углеродистые и низколегированные марки подходят для умеренных нагрузок, непродолжительной работы и транспортировки сравнительно мягкого сырья. Они хорошо обрабатываются и свариваются, поэтому удобны для изготовления крупных спиралей и ремонтных элементов, однако при контакте с песком, рудой, стеклобоем или золой быстро теряют рабочую кромку. Для повышения ресурса такую основу можно дополнительно защитить локальной наплавкой.
- Износостойкие листовые стали: закалённые материалы классов Hardox, Quard и их аналоги применяют при постоянном контакте с твёрдыми минеральными частицами. Они медленнее теряют толщину и дольше сохраняют наружный диаметр, но требуют точного подбора твёрдости, толщины и технологии изготовления. При наличии крупных включений важно учитывать ударную вязкость, поскольку максимально твёрдый лист не всегда лучше переносит удары и заклинивание.
- Пружинные и легированные стали: такие сплавы используют в конструкциях, где наряду с износостойкостью необходимы упругость, повышенная прочность или устойчивость к циклическим деформациям. Пружинные марки подходят, например, для отдельных типов безвальных спиралей, а легированные выбирают под сочетание истирания, температуры, ударов и других рабочих факторов. Их применение требует соблюдения технологии термической обработки, гибки и соединения деталей.
- Нержавеющие стали: этот вариант востребован при перемещении влажных, химически активных и требующих санитарного контроля продуктов. Коррозионная стойкость защищает поверхность от воздействия воды и реагентов, но сама по себе не гарантирует высокой сопротивляемости минеральному абразиву. Если среда одновременно вызывает коррозию и интенсивное истирание, марку стали подбирают с учётом обоих механизмов повреждения.
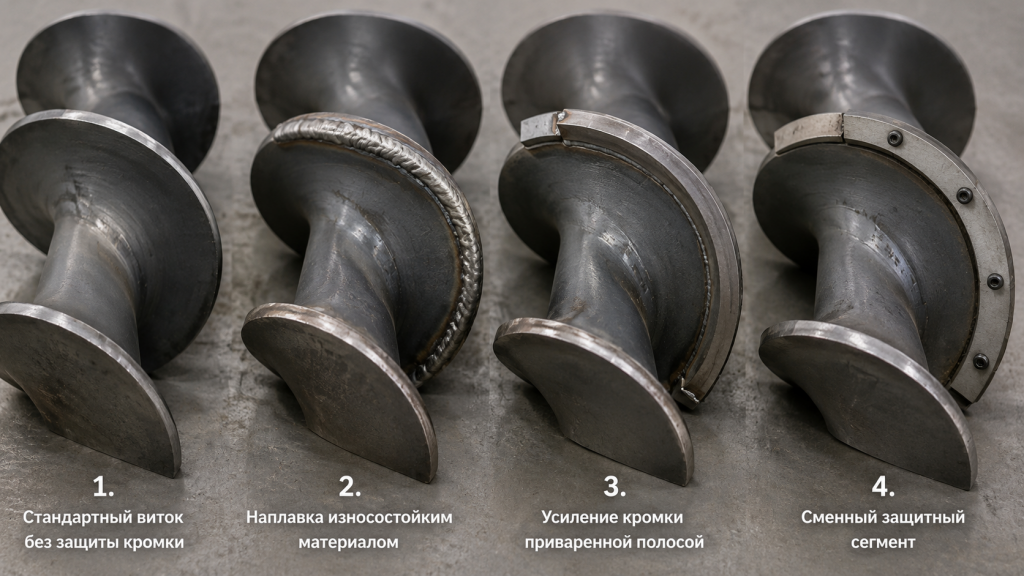
При равномерном износе по всей поверхности целесообразно изготовить спираль из износостойкого листа, а при локальном стачивании наружной кромки — рассмотреть конструкционную основу с наплавленным защитным слоем. В наиболее тяжёлых условиях может применяться комбинированное исполнение, при котором стойкий к истиранию металл дополнительно усиливают в зонах максимальной нагрузки.
Конструктивные способы увеличения ресурса витков шнека
Срок службы шнека зависит не только от марки стали, но и от геометрии спирали, устройства загрузки, величины рабочего зазора и защиты наиболее нагруженных участков. Правильно подобранные конструктивные решения позволяют замедлить истирание и упростить последующий ремонт.
- Усиление наружной кромки: при локальном стачивании внешнего диаметра применяют утолщение, защитную полосу или износостойкую наплавку. Обрабатывать всю поверхность необязательно, поскольку усиление только рабочей кромки уменьшает тепловложение и риск деформации.
- Сменные накладки и сегменты: съёмные элементы позволяют заменить повреждённую часть быстрее, чем восстанавливать всю спираль. Крепления следует располагать так, чтобы абразив не разрушал головки болтов и не создавал выступов, мешающих движению продукта.
- Защита загрузочной зоны: падающее из бункера сырьё создаёт сосредоточенную ударную нагрузку на первые витки. Направляющие, отбойные пластины и распределители потока уменьшают высоту падения и распределяют материал по большей площади.
- Подбор шага спирали: расстояние между витками влияет на заполнение корпуса, скорость перемещения и равномерность подачи. Слишком малый шаг вызывает уплотнение, а чрезмерно большой способствует проскальзыванию и возвратному движению сырья.
- Настройка рабочего зазора: небольшое расстояние до корпуса повышает риск трения и заклинивания крупных частиц, а чрезмерное увеличивает обратное пересыпание. При расчёте учитывают диаметр спирали, размер фракции, прогиб вала, температурное расширение и точность сборки.
- Футеровка корпуса: сменные листы и бронепластины защищают внутреннюю поверхность желоба или трубы от истирания. Такая конструкция позволяет восстанавливать только защитный слой, не меняя весь корпус оборудования.
- Устранение подпора перед выгрузкой: недостаточное сечение выходного патрубка или низкая производительность следующего участка приводят к накоплению и уплотнению материала. Для снижения нагрузки проверяют положение заслонки, размеры разгрузочного отверстия и согласованность работы всей линии.
Наилучший результат обычно даёт сочетание нескольких мер: локальной наплавки, сменных защитных элементов, точной геометрии и равномерной подачи. Выбранные решения должны соответствовать характеру износа, поскольку чрезмерное усиление повышает массу и стоимость конструкции, но не всегда увеличивает её ресурс.
Когда ремонтировать, а когда заменять шнек
Решение принимают после очистки оборудования, измерения остаточной толщины и проверки геометрии. Внешний вид не всегда отражает реальное состояние: при сохранённой кромке могут присутствовать трещины у вала, а локально изношенный участок иногда ещё подлежит восстановлению.
- Локальный ремонт: наплавка или установка защитной полосы подходят, если повреждение занимает небольшую площадь, спираль сохранила форму, а остаточной толщины достаточно для дальнейшей работы. Перед восстановлением дефектный металл удаляют, трещины полностью раскрывают и устраняют причину ускоренного износа.
- Замена отдельного сегмента: такой вариант выбирают, когда несколько витков повреждены значительно сильнее остальных, но основная часть конструкции остаётся исправной. Новый элемент должен совпадать по шагу, диаметру, направлению навивки и материалу, а после монтажа необходимо проверить биение, соосность и рабочий зазор.
- Установка новой спирали: полная замена требуется при значительном истончении по всей длине, множественных трещинах, сильном уменьшении наружного диаметра или нарушении геометрии на нескольких участках. Новые витки также целесообразны, если прежняя сталь не соответствует абразивной среде и регулярное восстановление не обеспечивает нужного ресурса.
- Замена шнека в сборе: новый узел устанавливают, если вместе со спиралью повреждены вал, посадочные места, муфты, опорные шейки или крепления секций. При деформации, выраженной коррозии и усталостных трещинах комплексный ремонт может оказаться менее надёжным, чем изготовление детали целиком.
После восстановления или замены необходимо определить первопричину повреждения. Если не устранить перегрузку, перекос, подпор материала или неисправность опор, новая или отремонтированная деталь быстро начнёт изнашиваться по прежнему сценарию.
Профилактика и правила эксплуатации шнека в абразивной среде
Срок службы зависит не только от материала, но и от режима работы, состояния опор и регулярности обслуживания. Контроль оборудования на разных этапах эксплуатации помогает выявить перегрузку, биение, налипание и потерю геометрии до серьёзной поломки.
| Уровень контроля | Что проверяют | Возможные действия |
|---|---|---|
| Перед запуском | Свободное вращение, отсутствие посторонних предметов, состояние креплений | Очистка корпуса, удаление включений, проверка доступных соединений |
| Во время работы | Шум, вибрацию, температуру опор, стабильность подачи, ток двигателя | Снижение загрузки или остановка оборудования для диагностики |
| При плановом осмотре | Наружную кромку, сварные швы, налипание, состояние корпуса и футеровки | Очистка, локальное восстановление, дополнительная дефектация |
| По установленной наработке | Остаточную толщину, наружный диаметр, шаг, рабочие зазоры, биение и состояние вала | Наплавка, замена повреждённых сегментов, регулировка опор |
| После заклинивания | Геометрию спирали, вал, муфты, сварные соединения и привод | Полная проверка оборудования до повторного запуска |
Результаты измерений желательно фиксировать и сравнивать с предыдущими проверками. Такой подход позволяет заранее определить приближение предельного износа и выполнить ремонт во время плановой остановки, не дожидаясь повреждения вала, корпуса, подшипников или редуктора.
Заключение
Износ витка шнека в абразивной среде нельзя полностью исключить, но его интенсивность можно существенно снизить. Для этого необходимо правильно подобрать материал спирали, соблюдать расчётную скорость и загрузку, контролировать рабочий зазор, соосность вала и состояние опорных узлов. Регулярная диагностика позволяет вовремя выполнить наплавку, заменить отдельный сегмент или установить новую спираль до повреждения корпуса, подшипников и привода. Устранение перегрузки, перекоса, подпора и других причин ускоренного разрушения помогает сохранить производительность оборудования и сократить количество внеплановых остановок.
