


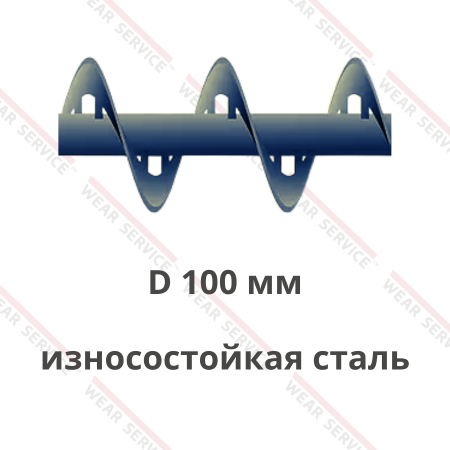
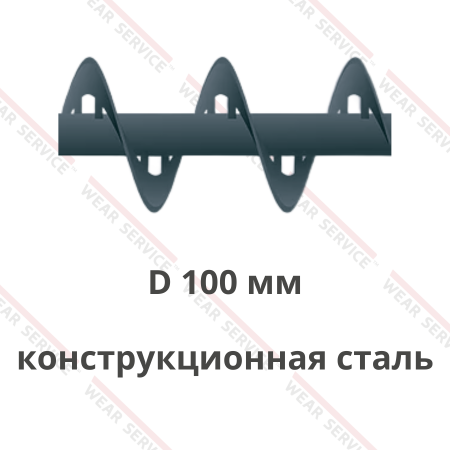
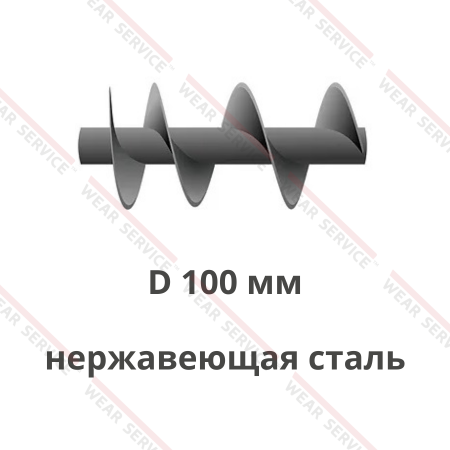
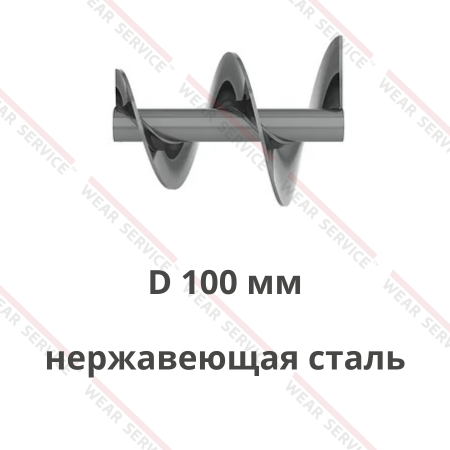
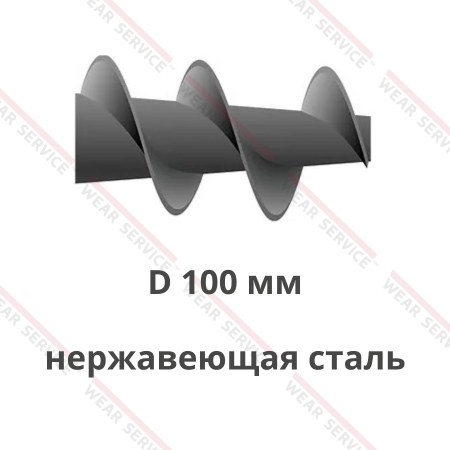
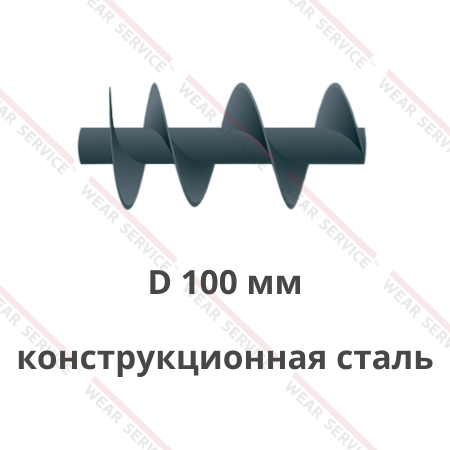
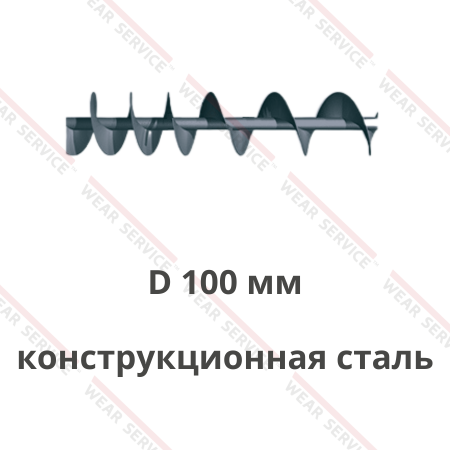
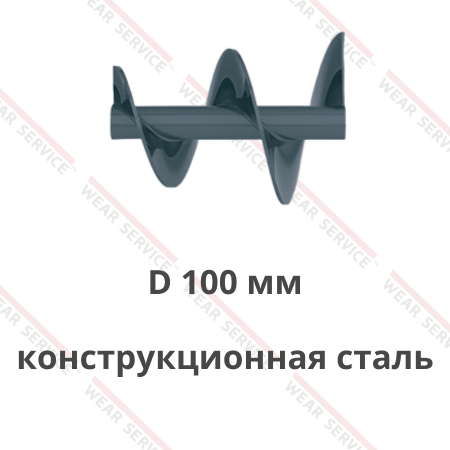
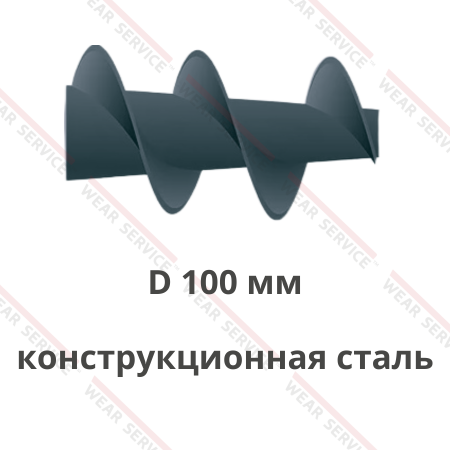
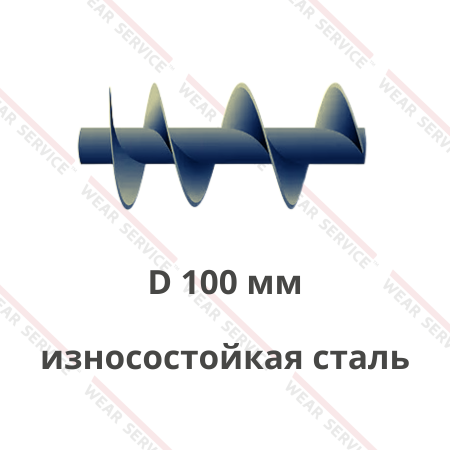
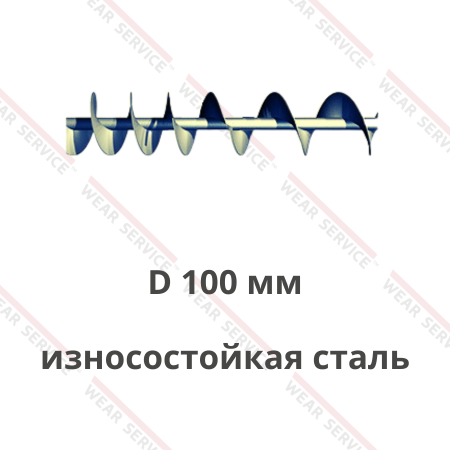
Шнеки для удобрений — это винтовые рабочие элементы транспортёров, дозаторов и разгрузочных устройств, предназначенные для перемещения сухих минеральных составов, гранул и подготовленных органических материалов. При вращении спиральная поверхность захватывает сырьё в загрузочной зоне и продвигает его вдоль желоба или трубы к выходному патрубку. В составе узла могут применяться вал с витками, опоры и присоединительные участки; конкретная компоновка зависит от оборудования. Деталь используют при выгрузке из бункера, подаче компонентов на смешивание, передаче между стадиями производства и загрузке фасовочной линии. Если требуется отмерять ингредиенты, работу винтового элемента согласуют с приводом, системой управления и устройством взвешивания.
Параметры изделия подбирают с учётом вида перемещаемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Для гранул имеют значение размер частиц и допустимое образование мелочи, для порошков — текучесть и склонность к слёживанию, для подготовленной органики — влажность и наличие волокон. При заказе также определяют положение транспортёра, режим загрузки и свойства конкретного состава: удобрения различаются по плотности, поведению при контакте с влагой и воздействию на контактные поверхности. Размеры и конструкцию согласуют с конкретной рецептурой.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для удобрений
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Разгрузка бункеров и силосов: гранулированные или порошковые минеральные составы выводят из накопителя в заданную точку линии; винтовая часть передаёт продукт к следующему транспортёру или загрузочному патрубку.
- Производство смешанных удобрений: отдельные сухие компоненты подают из расходных ёмкостей в смеситель; согласование расхода каждого питателя помогает выдерживать установленное рецептурой соотношение материалов.
- Участки грануляции и классификации: подготовленную смесь направляют к гранулирующему оборудованию, а полученные после обработки гранулы — к сортировке; для каждой стадии учитывают состояние продукта и назначение передающего узла.
- Фасовочные линии: порошковые и гранулированные продукты подают из промежуточного бункера к весовому дозатору либо упаковочной машине; равномерность поступления важна для согласованной работы загрузки и цикла фасовки.
- Переработка органического сырья: высушенные, измельчённые или гранулированные органические материалы перемещают между подготовкой и упаковкой; конструкцию выбирают с учётом остаточной влажности, размера фракции и возможных волокнистых включений.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
На стадии производства смешанного продукта один узел может работать с исходным компонентом, другой — с уже готовой смесью. Даже при одинаковой геометрии корпуса условия отличаются: сыпучесть, доля пыли и насыпная плотность меняются после перемешивания или гранулирования. Поэтому маршрут продукта полезно описать по переходам между аппаратами, а назначение каждого винтового механизма — сформулировать отдельно. Это помогает выбрать точку загрузки, направление перемещения и характер выпуска без излишнего уплотнения материала.
На складе важна согласованность с выпуском из накопителя. Сырьё поступает к входу неравномерно, если над ним образуются своды или в ёмкости остаются залежавшиеся участки. Работа шнека зависит от формы воронки, уровня заполнения и наличия предусмотренных средств для восстановления потока. При такой схеме оценивают скорость вращения и количество продукта, которое реально попадает в приёмную часть в начале и конце разгрузки.
При фасовке требуется повторяемое поступление продукта к весовому устройству. Вращающийся элемент передаёт сырьё, а окончательную массу порции определяют система дозирования и её настройки. Если линия чередует несколько составов, проверяют возможность удалить остатки из желоба или трубы перед сменой партии.
Конструктивные особенности шнеков для удобрений
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр винта: его согласуют с внутренними размерами желоба или трубы и рабочим зазором; от соотношения размеров зависит прохождение продукта без контакта витков с корпусом.
- Шаг и направление навивки: эти параметры влияют на продвижение сырья и сторону его перемещения при заданном вращении; при замене детали их сверяют с существующим приводом и выпуском.
- Толщина и профиль витков: форму кромки и толщину металла назначают под конструкцию узла и характер нагрузки; для гранул отдельно оценивают взаимодействие с корпусом и вероятность образования мелкой фракции.
- Длина секции и размещение опор: рабочую часть согласуют с точками входа и выхода, а опорные участки — с устройством транспортёра, чтобы сохранить положение винта вдоль его оси.
- Вал, хвостовик и крепление: способ передачи вращения, размеры посадки и соединение секций определяют совместимость детали с редуктором, подшипниковыми узлами и соседними частями механизма.
- Материал и исполнение поверхности: их выбирают по фактическому составу продукта, условиям влажности и обслуживания; при необходимости защиты от износа или воздействия среды требования указывают в техническом задании.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
При проектировании винтовой части рассматривают сопряжённые детали. Шаг витков влияет на объём материала, который может находиться в рабочем канале, однако фактический расход зависит также от степени заполнения, частоты вращения и наклона механизма. Сокращение зазора между кромкой и корпусом меняет условия контакта с продуктом и требования к точности установки. Изменение профиля допустимо после оценки всей сборки: внешне похожие элементы могут быть рассчитаны на разные режимы подачи.
У секционного исполнения проверяют порядок соединения и взаимное положение рабочих участков после сборки. Смещение начала витка на стыке, перекос опоры или изменение общей длины отражаются на прохождении материала и нагрузке привода. Если изношенный образец используют для изготовления замены, исходную геометрию уточняют по чертежу, сохранившимся участкам и размерам корпуса. Следы эксплуатации сами по себе не всегда показывают проектный диаметр и первоначальную форму кромки.
Корпус, крышки, подшипниковые опоры и уплотнения относятся к узлу в целом; их состояние влияет на работу новой винтовой детали. При работе с пылящими составами проверяют закрытие тракта и места выхода вала. При работе с составами, склонными к увлажнению и слёживанию, важны доступность очистки и условия хранения после остановки. Подбор поверхности и материалов ведут по фактическому химическому составу продукта и условиям контакта.
Преимущества шнеков для удобрений
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Согласованная подача компонентов: подобранный под расходный бункер элемент перемещает сырьё к смесителю; контролировать расход каждого ингредиента помогает совместная работа винтовой части, привода и системы дозирования.
- Размещение в существующем тракте: исполнение по чертежу позволяет учесть длину, посадочные размеры и точки разгрузки без перестройки пригодных частей действующего механизма.
- Учёт свойств гранул: рабочий зазор и характер подачи согласуют с фракцией продукта, чтобы уменьшить нежелательное механическое воздействие при движении по корпусу.
- Работа с порошковым сырьём: в составе закрытого и надлежащим образом соединённого транспортного тракта винтовой узел помогает ограничивать распространение пыли на участке передачи.
- Замена изношенных участков: при предусмотренном секционном исполнении отдельную рабочую часть можно изготовить и установить после проверки пригодности оставшихся соединений и опор.
- Привязка к режиму производства: геометрию и крепление согласуют с частотой вращения, точкой загрузки и фактической нагрузкой, чтобы механизм выполнял задачу конкретной стадии процесса.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Преимущество изготовления под конкретную машину состоит в возможности сопоставить новую деталь с посадочными местами до монтажа. Для службы эксплуатации это означает понятный перечень проверок: направление вращения, положение выпускного конца, крепление к приводу и свободный ход в корпусе. Если исходный узел имел несколько секций, предварительное согласование стыков помогает определить объём замены. Вопрос о сохранении старых частей решают по результатам их осмотра.
При переходе между рецептурами роль шнекового механизма может меняться. Для исходного мелкого порошка основное внимание уделяют заполнению входа и остаткам после остановки; для готового гранулированного продукта — сохранению фракционного состава в пределах технологического задания. Преимущества выбранной конструкции проявляются при правильной настройке всего тракта, включая питатель над приёмной зоной и оборудование за выходным патрубком.
Обслуживание зависит от доступности крышек, состояния уплотнений и того, можно ли освободить рабочую камеру от сырья перед остановкой. Согласованное исполнение винтовой детали облегчает диагностику и замену при выявленном износе. Для ремонтной службы полезно сохранять чертёж изготовленного элемента и сведения о его установке на линии.
Как подобрать шнеки для удобрений
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Форма и размер частиц: гранулы, кристаллы, порошок и подготовленная органическая фракция заполняют межвитковое пространство по-разному; состав и диапазон размеров указывают до выбора геометрии.
- Влажность и склонность к слёживанию: материал, который впитывает влагу или образует комки, может скапливаться у входа и на стенках; для него оценивают условия хранения, очистки и стабильность подачи из бункера.
- Абразивность и нагрузка на кромку: присутствие твёрдых примесей учитывают при назначении толщины и материала рабочей части, а также при планировании осмотра участков с наибольшим контактом.
- Насыпная плотность и требуемый расход: массу перемещаемого продукта сопоставляют с заполнением камеры и возможностями привода; одинаковый объём двух составов способен создавать разную нагрузку.
- Длина трассы и угол установки: расположение приёмной и выпускной точек влияет на заполнение канала, выбор опор и фактический расход; параметры проверяют для установленного положения механизма.
- Состав среды и совместимость с машиной: контакт с конкретным продуктом и влажность участка учитывают при выборе металла и поверхности, а размеры крепления сверяют с корпусом, приводом и правилами обслуживания.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
Для заявки полезно указать конкретное наименование и физическую форму удобрения, стадию процесса, состав примесей и способ подачи в приёмное окно. Если через один механизм проходят разные продукты, перечисляют основные режимы и порядок перехода между ними. Описание фактической проблемы также важно: снижение расхода, рост нагрузки на привод, образование остатка в корпусе или изменение фракции на выходе могут иметь разные причины. При оценке отклонений учитывают состояние соседних узлов.
Размеры фиксируют с привязкой к базе установки: наружный диаметр, шаг по участкам, общую и рабочую длину, тип хвостовика, положение опор и направление навивки. Отдельно показывают место загрузочного окна и выходного патрубка относительно начала рабочей части. Если требуется копирование изношенного элемента, проверяют размеры ответных посадок, поскольку износ способен изменить первоначальный профиль. Это особенно существенно при заказе секции, которая должна соединяться с оставшимся участком вала.
Выбор материала изготовления и возможной дополнительной защиты формулируют как часть технического задания. Для одних составов определяющими оказываются механический износ и количество твёрдых включений, для других — взаимодействие с влагой или необходимость регулярной очистки. Требования к корпусу, уплотнениям и условиям хранения продукта рассматривают одновременно с деталью. После согласования параметров изделие проверяют по документации и условиям его установки в действующей линии.
Где заказать шнеки для удобрений
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
При подготовке заказа стоит передать схему транспортной линии, чертёж или образец, размеры сопряжённых деталей и сведения о сырье. Для минеральных компонентов указывают форму выпуска, содержание мелкой фракции и поведение при увлажнении; для органических — степень подготовки и наличие волокон. Эти данные позволяют обсудить исполнение рабочей части, необходимость секционной сборки и условия сопряжения с установленным оборудованием. Стоимость и срок изготовления определяют после согласования конструкции и объёма работ.
Компания «Веар Сервис» предлагает заказать шнеки для удобрений по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
