


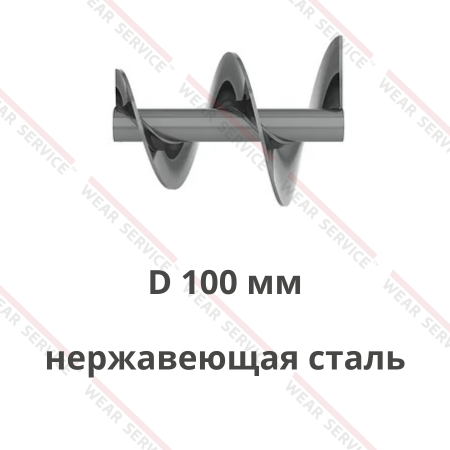
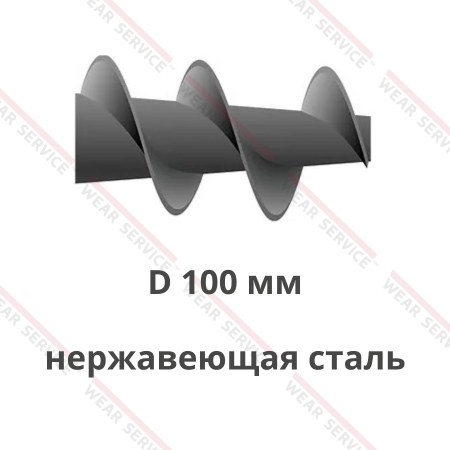
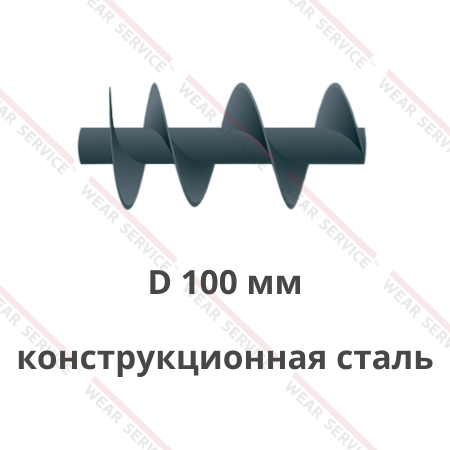
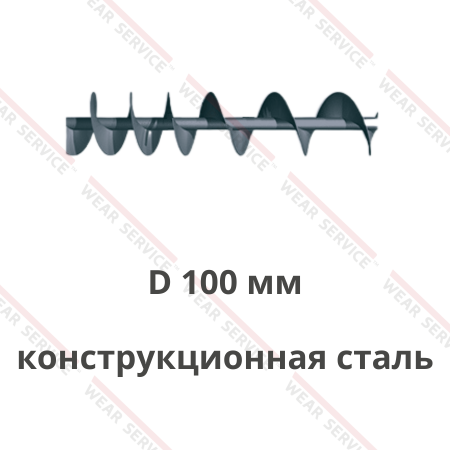
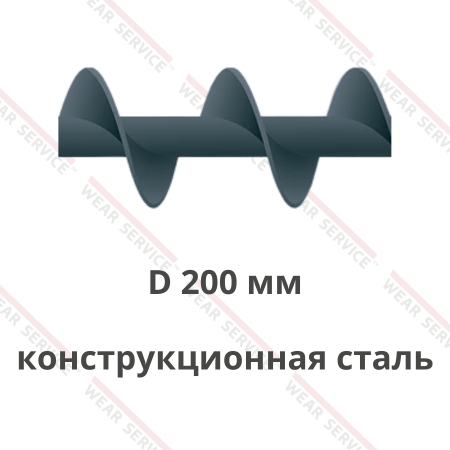
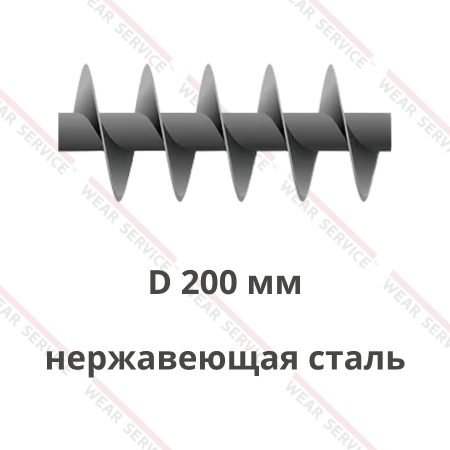
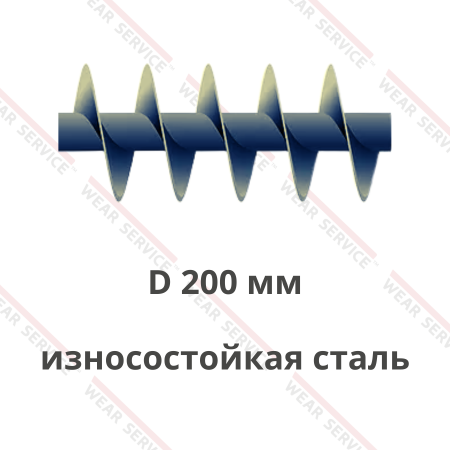
Шнеки для извести — это винтовые рабочие элементы транспортёров и питателей, предназначенных для перемещения сухого известкового сырья между участками технологической линии. При вращении витки захватывают порошок либо подготовленную кусковую фракцию и продвигают её вдоль желоба или трубы. В составе оборудования такой узел может выгружать продукт из силоса, подавать отмеренное количество в смеситель или направлять сырьё к гасителю. Конкретное назначение зависит от вида извести и операции, выполняемой предприятием.
Рабочая часть может включать центральный вал, закреплённые на нём витки, соединительные секции и посадочные элементы для присоединения к приводу. С негашёной известью работают до предусмотренной технологией стадии контакта с водой; гидратную применяют как готовый сухой порошок при дозировании, приготовлении растворов и других операциях. Винтовая поверхность обеспечивает механическую передачу продукта, а точность дозы определяется также приводом, бункером, весовым оборудованием и системой управления.
Параметры изделия подбирают с учётом вида транспортируемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Для конкретного заказа уточняют форму продукта, фракцию, насыпную плотность, влажность, склонность к уплотнению и температуру в точке загрузки. Отдельно согласуют расположение силоса, направление перемещения и устройство приёмного агрегата.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для извести
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Производство известковых материалов: после обжига и предусмотренного охлаждения негашёную известь передают к хранению, сортировке или дальнейшей переработке. Винтовой узел может обслуживать участок выгрузки из накопителя и подачи подготовленной фракции на следующую операцию. При подборе уточняют крупность частиц, наличие твёрдых включений и фактическую температуру продукта в месте установки.
- Водоподготовка и очистка стоков: сухую негашёную известь подают из бункера в гаситель, где затем происходит предусмотренное процессом взаимодействие с водой. В других технологических схемах гидратный порошок дозируют в ёмкость приготовления суспензии. Питатель согласуют с расходом установки, свойствами поступающего сырья и способом управления количеством реагента.
- Очистка дымовых газов: гидратную известь используют как реагент в системах обработки газового потока. Винтовой механизм перемещает сухой порошок от силоса к дозатору либо другому загрузочному устройству. Для участка важны условия выгрузки мелкой фракции, стабильность поступления в приёмный узел и состояние закрытого тракта.
- Металлургия: негашёную известь применяют в технологических процессах как флюсовый материал. Винтовая подача возможна на участках, рассчитанных на соответствующую фракцию, например между накопителем и дозирующим оборудованием. Геометрию рабочей части проверяют по размеру кусков, нагрузке и схеме загрузки; способ подачи на последующих стадиях определяется устройством металлургической линии.
- Выпуск строительных смесей: гидратную известь направляют из накопителя к весовому бункеру или смесителю при изготовлении предусмотренных рецептурой сухих составов. Винтовой элемент передаёт компонент по отдельному тракту до смешивания с другими ингредиентами. При выборе учитывают свойства тонкого порошка и требуемый порядок загрузки смесительного оборудования.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
Место установки определяет условия работы винтовой части. Под силосом вход механизма может постоянно находиться под слоем продукта, поэтому свойства сырья у выпускного отверстия особенно важны. На участке между двумя агрегатами поток поступает иначе: его количество задаётся предыдущей машиной. Эти схемы требуют отдельного согласования приёмной зоны и режима вращения.
При передаче известкового порошка к гасителю шнек работает с сухим продуктом до его загрузки в аппарат. Реакция негашёной фракции с водой относится к следующей стадии технологического процесса. Разделение операций помогает правильно определить место детали на схеме линии и передать изготовителю сведения именно о тех условиях, в которых она будет работать.
Конструктивные особенности шнеков для извести
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр: согласуется с внутренними размерами трубы или желоба и требуемым зазором у рабочей кромки. Отклонения изменяют условия захвата продукта и могут создавать дополнительное сопротивление вращению. При замене размеры винта проверяют вместе с состоянием корпуса, поскольку его внутренняя поверхность также изнашивается.
- Шаг и конфигурация витков: влияют на заполнение винтового канала и продвижение порошка либо подготовленной кусковой фракции. Если питатель расположен непосредственно под бункером, учитывают длину приёмного отверстия и характер извлечения сырья из накопителя. Геометрию выбирают по устройству конкретного узла, особенно при необходимости дозированной подачи.
- Диаметр вала и высота витка: определяют пространство, доступное для перемещения частиц при заданном наружном размере. Для мелкого порошка и более крупной фракции условия заполнения отличаются. При изготовлении по образцу центральную часть измеряют отдельно от наружной кромки, которая могла изменить форму в ходе эксплуатации.
- Толщина металла и форма рабочей кромки: подбираются с учётом состава сырья, возможных твёрдых включений и нагрузки в приёмной зоне. По состоянию снятой детали можно определить участки наиболее заметной выработки. Дополнительное усиление или защитную обработку согласуют как отдельные решения на основании фактических условий работы.
- Длина секции и расположение соединений: зависят от расстояния между бункером и точкой выгрузки, положения опор и возможности монтажа. Если конструкция агрегата предусматривает сборный винт, стыки должны сохранять заданную геометрию и передавать вращение. Размеры соединительных частей проверяют по чертежу действующего механизма.
- Направление навивки и посадка на привод: определяют ход сырья в корпусе при установленном направлении вращения. Уточняют форму конца вала, крепёж, сторону размещения двигателя и положение выпускного отверстия. Совпадение только наружного диаметра не обеспечивает совместимость новой детали с существующей машиной.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
Для гидратной извести важны свойства сухого порошка в зоне поступления из силоса. При уплотнении продукт может выгружаться неравномерно, поэтому оценивают не только витки, но и форму бункера, длину входа, режим его заполнения. Конструкция подающей части должна соответствовать остальным элементам системы разгрузки.
При обслуживании проверяют состояние корпуса, опор и стыков. Износ у загрузки либо по длине винта может указывать на разные условия контакта с сырьём. Эти наблюдения помогают уточнить размеры для замены и понять, потребуется ли одновременно восстановить сопряжённые элементы оборудования.
Преимущества шнеков для извести
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Организованная выгрузка из силоса: винтовой узел принимает сухой продукт через предусмотренное загрузочное отверстие и направляет его к следующей операции. При согласовании приёмной зоны с конструкцией накопителя проще поддерживать требуемый поток и контролировать работу оборудования под бункером.
- Подача к аппарату гашения: питатель перемещает негашёную известь до точки загрузки гасителя в соответствии с установленным режимом. Это помогает связать хранение сухого сырья с работой принимающего аппарата. Количество поступающего продукта определяют по настройке всего дозирующего комплекса, включая привод и контроль расхода.
- Работа в закрытом транспортирующем тракте: при установке винтовой части в трубе или закрытом желобе порошок перемещается между агрегатами внутри корпуса. Такое решение помогает ограничивать рассыпание на протяжённом участке. Плотность соединений и защита продукта от внешней влаги зависят от конструкции оболочки, крышек, патрубков и уплотнений в сборе.
- Адаптация к виду сырья: параметры изделия подбирают с учётом того, поступает ли в механизм гидратный порошок или подготовленная негашёная фракция. Для порошка уточняют условия выгрузки из бункера и склонность к уплотнению, для кускового продукта — размеры частиц и нагрузку на рабочую кромку. Это помогает согласовать геометрию винта с задачей конкретного участка.
- Совместимость с действующей линией: изготовление по документации либо предоставленному образцу позволяет уточнить длину, направление навивки и присоединительные размеры. Для ремонтной службы это важно при установке новой детали в имеющийся корпус с существующими опорами и приводом.
- Обслуживание разборного узла: если конструкция транспортёра предусматривает несколько секций, можно оценивать их состояние по отдельности и заказывать требуемые части. Это помогает планировать ремонт с учётом фактического износа и порядка разборки оборудования.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Практическая польза винтового питателя зависит от согласования его расхода с принимающей машиной. Если последующая операция требует определённого количества реагента за цикл, параметры подачи рассматривают вместе с системой взвешивания и управлением приводом. При передаче продукта в общий транспортёр дополнительно проверяют, способен ли тот принять поступающий поток.
Для негашёной извести особенно важно учитывать возможный контакт с влагой на всём пути от хранения до разгрузки. Исполнение одной рабочей части не определяет защиту всей линии: значение имеют корпус, места присоединения к силосу, состояние уплотнений и порядок обслуживания. Эти сведения включают в исходные данные при подборе детали.
Как подобрать шнеки для извести
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Вид и назначение продукта: уточняют, требуется ли передавать негашёную известь к гасителю или дозировать готовый гидратный порошок в другой процесс. В заявке указывают стадию производства и состояние сырья на входе. Порошок и кусковая фракция различаются условиями заполнения винтового канала и нагрузкой на привод.
- Фракция и твёрдые включения: размер частиц влияет на заполнение рабочего канала, контакт с кромкой и нагрузку при запуске. Для кускового продукта дополнительно описывают возможное присутствие более крупных фрагментов после сортировки. По таким данным оценивают совместимость винтового механизма с подготовкой сырья на предприятии.
- Влажность и склонность к уплотнению: у порошка проверяют состояние в силосе, способность слёживаться и случаи зависания у выхода. Для негашёной фракции отдельно учитывают риск попадания воды до предусмотренной стадии гашения. При выборе рассматривают не только геометрию витков, но и устройство накопителя вместе с закрытием транспортирующего тракта.
- Требуемый расход и порядок дозирования: для смесителя, аппарата гашения или системы газоочистки определяют потребность принимающего узла и возможность регулирования привода. Существенны продолжительность работы, частота пусков и способ контроля количества сырья. По этим данным согласуют параметры питателя с технологическим режимом.
- Температура в точке установки: если продукт поступает после обжига или из горячего накопителя, фиксируют фактическое значение и режим его изменения. Эти сведения нужны для оценки взаимодействия рабочей части с корпусом, опорами и уплотнениями. Данные собирают для конкретного участка линии с учётом расположения винтового узла.
- Компоновка оборудования: указывают расстояние между загрузкой и выгрузкой, угол установки, положение опор, направление вращения и способ крепления к приводу. При замене сверяют размеры корпуса с чертежом и снятым образцом. Такая проверка помогает учесть износ сопряжённых поверхностей до изготовления нового узла.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
В документации полезно обозначить тип силоса или бункера, расположение входного отверстия, вид извести и место её выгрузки. Если ранее установленная деталь работала неудовлетворительно, описывают наблюдавшуюся проблему: неравномерное поступление порошка, уплотнение у приёмной зоны либо износ отдельного участка. Это помогает проверить исходные параметры до повторного изготовления.
Для работы с новым видом сырья указывают, какие изменения произошли на линии. Переход от одной фракции к другой, иной режим наполнения силоса или установка нового дозатора способны повлиять на условия движения продукта. Сопоставление этих сведений с конструкцией винтовой части помогает определить объём необходимой доработки.
Где заказать шнеки для извести
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Компания «Веар Сервис» предлагает заказать шнеки для извести по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
