


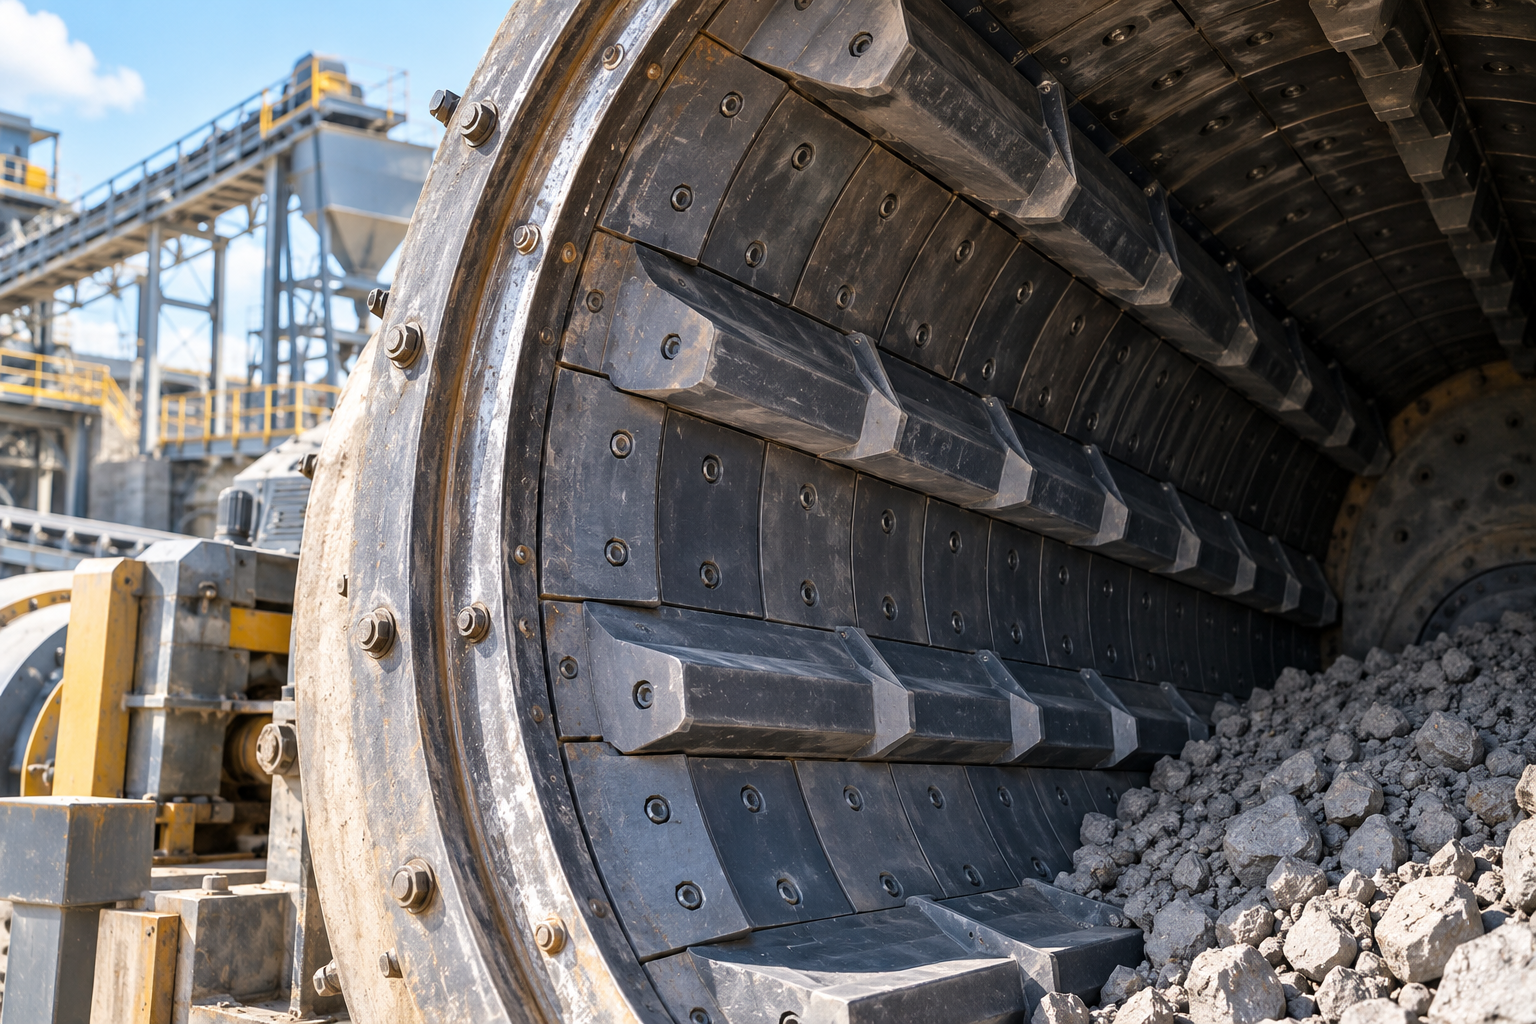
Особенно востребована защита оборудования от абразивного износа в технологических узлах, где минеральные частицы непрерывно перемещаются по металлическим поверхностям. Правильно подобранная облицовка позволяет снизить интенсивность разрушения корпуса, организовать замену наиболее нагруженных элементов и увеличить межремонтный интервал. Эффективность решения зависит от характеристик абразива, скорости потока, ударных нагрузок, температуры и свойств защитного материала.
Что такое футеровка и как она работает
Футеровка — это дополнительный рабочий слой, который устанавливают на внутренние или наружные поверхности агрегатов, контактирующие с абразивной средой. В зависимости от назначения облицовка может состоять из металлических плит, керамических элементов, резины, полиуретана, полимерных листов или комбинированных конструкций. Основной принцип заключается в разделении функций несущего корпуса и сменной рабочей поверхности. Корпус обеспечивает прочность и геометрическую стабильность агрегата, а облицовочный материал воспринимает истирание, удары и другие эксплуатационные воздействия. Футеровка для защиты наиболее нагруженных участков позволяет решать несколько технических задач:
- Снижение абразивного воздействия: частицы контактируют с износостойким слоем, а не непосредственно с корпусом машины.
- Предотвращение локального разрушения: дополнительные элементы закрывают зоны интенсивного истирания, особенно в местах изменения направления потока.
- Восприятие ударных нагрузок: материал с подходящей вязкостью или упругостью уменьшает риск повреждения основной конструкции.
- Упрощение ремонта: модульные панели можно заменять по мере выработки ресурса без демонтажа всего корпуса.
- Снижение налипания: определённые полимерные покрытия уменьшают сцепление влажных и склонных к слёживанию материалов с рабочими поверхностями.
Защитная облицовка не устраняет механический износ полностью. Она переносит основную нагрузку на специально подобранные элементы, ресурс и ремонтопригодность которых учитываются при проектировании.
Почему возникает абразивный износ оборудования
Абразивное разрушение развивается при взаимодействии твёрдых частиц с поверхностью детали. Минеральные включения, песок, руда, цементное сырьё и другие материалы способны вызывать микрорезание, пластическое деформирование и выкрашивание рабочего слоя. Интенсивность повреждений определяется не только твёрдостью частиц, но и характером их движения относительно поверхности. Основные механизмы разрушения:
- Скользящее истирание: возникает при перемещении твёрдых частиц вдоль стенок бункеров, желобов, течек и транспортирующих устройств. На поверхности формируются борозды и участки постепенного уменьшения толщины.
- Ударно-абразивный износ: развивается при падении кускового материала на стенки приёмных бункеров, перегрузочных устройств и дробильных агрегатов. Сочетание ударов и истирания может вызывать трещины и сколы.
- Эрозионное воздействие: связано с движением частиц в газовом или жидкостном потоке. Характерно для пульпопроводов, циклонов, колен трубопроводов и отдельных элементов аспирационных систем.
- Трёхтельное абразивное взаимодействие: возникает при попадании свободных твёрдых частиц между контактирующими поверхностями. Характер повреждений зависит от нагрузки, подвижности частиц и условий контакта.
В реальных производственных условиях несколько механизмов часто действуют одновременно. Например, стенки загрузочной течки испытывают удары падающих кусков и последующее скольжение мелкой фракции. Поэтому материал облицовки необходимо подбирать с учётом преобладающего характера воздействия.
Материалы для футеровки промышленного оборудования
Для облицовки используют металлические, полимерные, эластомерные, керамические и комбинированные материалы. Они различаются твёрдостью, ударной вязкостью, сопротивлением истиранию, температурными ограничениями и технологией монтажа.
Металлическая футеровка
Стальные и литые защитные элементы применяют в агрегатах с высокими механическими нагрузками, контактом с крупнокусковым сырьём и интенсивным истиранием. Для изготовления могут использоваться износостойкие стали, высокомарганцовистые сплавы, высокохромистые чугуны и биметаллические плиты. При выборе учитывают следующие особенности:
- Износостойкие стали: применяются для изготовления сменных листов и деталей сложной формы. Их сопротивление истиранию зависит от твёрдости, структуры и условий нагружения.
- Высокомарганцовистые стали: способны упрочняться при интенсивной пластической деформации, поэтому применяются в определённых ударонагруженных узлах. При недостаточных нагрузках эффект наклёпа может быть ограниченным.
- Высокохромистые чугуны: обладают высоким сопротивлением отдельным видам абразивного воздействия благодаря твёрдым карбидным фазам, но могут быть чувствительны к сильным ударам.
- Биметаллические плиты: объединяют несущую металлическую основу и рабочий износостойкий слой, например наплавленный материал с твёрдыми карбидами.
Металлические конструкции особенно целесообразны там, где необходимы механическая прочность, жёсткость и возможность изготовления элементов заданной геометрии. Однако высокая твёрдость сама по себе не гарантирует наибольшего ресурса при ударных нагрузках.
Резиновая и полиуретановая облицовка
Эластомерные материалы используют для защиты участков, где требуется сочетание сопротивления истиранию и способности воспринимать динамические воздействия. Резиновые панели могут уменьшать шум и вибрацию, а полиуретановые элементы применяются в условиях контакта с отдельными видами абразивных суспензий и сыпучих материалов. При подборе необходимо учитывать твёрдость по Шору, упругость, сопротивление раздиру, химическую совместимость и допустимую рабочую температуру. Не все резиновые и полиуретановые составы одинаково подходят для контакта с маслами, растворителями или горячими материалами.
Керамические защитные элементы
Техническая керамика применяется преимущественно в зонах интенсивного истирания мелкими твёрдыми частицами. Для облицовки используют изделия на основе оксида алюминия, карбида кремния и других износостойких соединений. Высокая твёрдость позволяет сопротивляться микрорезанию, однако хрупкость отдельных керамических материалов ограничивает их применение при сильных сосредоточенных ударах. Для таких условий могут использоваться комбинированные конструкции с упругой подложкой.
Полимерные и комбинированные материалы
Листы из сверхвысокомолекулярного полиэтилена применяются там, где наряду с износом необходимо уменьшить трение и склонность сырья к налипанию. Подобные решения используются для облицовки бункеров, накопителей и направляющих поверхностей. Резинокерамические панели сочетают твёрдые вставки с эластичной основой. Такое исполнение позволяет объединить сопротивление истиранию и способность подложки частично воспринимать динамические нагрузки. Конкретная пригодность зависит от конструкции плит и характера ударов.
Сравнение футеровочных материалов для защиты оборудования от абразивного износа
Выбор облицовки следует выполнять по совокупности эксплуатационных параметров. В таблице приведены основные свойства и ограничения распространённых решений для промышленного оборудования.
| Материал | Основные свойства | Типичные области применения | Ограничения |
|---|---|---|---|
| Износостойкая сталь | Сочетание механической прочности, сопротивления истиранию и технологичности изготовления | Бункеры, течки, желоба, перегрузочные устройства | Ресурс зависит от твёрдости, характера абразива и ударных нагрузок |
| Высокомарганцовистая сталь | Способность к деформационному упрочнению при достаточной нагрузке | Отдельные элементы дробильного и измельчительного оборудования | При слабом ударном воздействии упрочнение может быть недостаточным |
| Биметаллические плиты | Износостойкий рабочий слой на металлической основе | Течки, бункеры, направляющие и другие абразивонагруженные поверхности | Необходим учёт допустимых ударов, изгиба и особенностей крепления |
| Резина | Упругость, демпфирование ударов, снижение шума | Мельницы, отдельные элементы грохотов, перегрузочные узлы | Ограничения по температуре, химической среде и характеру абразива |
| Полиуретан | Сопротивление определённым видам истирания, эластичность | Грохоты, гидроциклоны, транспортирующие и сортировочные устройства | Свойства существенно зависят от рецептуры и рабочих условий |
| Техническая керамика | Высокая твёрдость, сопротивление истиранию мелкими частицами | Пульпопроводы, циклоны, колена и участки интенсивного скольжения | Чувствительность отдельных исполнений к сосредоточенным ударам |
| Сверхвысокомолекулярный полиэтилен | Низкое трение, уменьшение налипания, стойкость к отдельным видам истирания | Бункеры, накопители, направляющие поверхности | Температурные ограничения, ползучесть и тепловое расширение |
| Резинокерамические панели | Сочетание твёрдых рабочих вставок и эластичной подложки | Перегрузочные устройства и отдельные зоны ударно-абразивного воздействия | Результат зависит от геометрии вставок, прочности соединения и условий крепления |
Сравнивать материалы только по твёрдости или первоначальной стоимости некорректно. Для инженерного выбора необходимо оценивать скорость изнашивания в конкретной среде, допустимые нагрузки, продолжительность замены и суммарные затраты за межремонтный период.
Где применяется футеровка для оборудования
Футеровка для оборудования подбирается в зависимости от конструкции агрегата, вида сырья и расположения наиболее нагруженных участков. На одном производственном объекте могут использоваться несколько типов облицовки с различными характеристиками. Основные области применения:
- Бункеры, течки и перегрузочные устройства: при загрузке и пересыпании руды, щебня, песка, угля и других сыпучих материалов наиболее интенсивно повреждаются зоны непосредственного удара и участки изменения направления потока. Для облицовки применяют сменные металлические листы, биметаллические панели, керамические и комбинированные элементы. На поверхностях с преимущественно скользящим движением и проблемой налипания могут использоваться подходящие полимерные материалы.
- Дробилки и мельницы: в дробильном оборудовании защитные детали испытывают значительные ударные и истирающие нагрузки. Материал выбирают с учётом крупности сырья, конструкции рабочей камеры и характера взаимодействия с дробимыми кусками. В барабанных мельницах облицовка также может влиять на траекторию движения мелющих тел и измельчаемого материала. Поэтому при замене необходимо учитывать профиль лифтеров, массу комплекта и технологические параметры агрегата.
- Конвейеры и транспортирующие механизмы: на ленточных конвейерах облицовка приводных барабанов применяется прежде всего для обеспечения необходимого сцепления с лентой, а также для защиты поверхности барабана. Для этого используют резиновые и резинокерамические покрытия с подходящим профилем. В винтовых транспортёрах и шнековых питателях истиранию подвергаются витки, корпус и участки интенсивного контакта с перемещаемым сырьём. Для снижения повреждений могут применяться сменные защитные элементы, износостойкие стали и специальные покрытия.
- Гидроциклоны и трубопроводы: в оборудовании для транспортирования абразивных суспензий разрушение связано с движением твёрдых частиц в жидкости. Особенно нагружены повороты, сужения, входные патрубки и участки изменения скорости потока. В зависимости от состава пульпы, давления и температуры применяют резиновые, полиуретановые, керамические и комбинированные решения. Геометрия внутренней поверхности должна сохранять требуемые гидравлические характеристики.
- Промышленные печи и сушильные агрегаты: в высокотемпературных установках облицовка может одновременно выполнять защитную и теплоизоляционную функции. Для этого используют огнеупорные кирпичи, бетоны и специальные формованные изделия. При выборе учитывают рабочую температуру, тепловые циклы, химическое воздействие и механические нагрузки. Материалы, предназначенные для обычных абразивных условий, нельзя автоматически применять в зоне нагрева без подтверждения их температурной стойкости.
Таким образом, выбор защитной облицовки определяется условиями работы конкретного агрегата. Для участков с интенсивным истиранием, ударными нагрузками, воздействием абразивных суспензий или высоких температур требуются материалы с соответствующими эксплуатационными характеристиками.
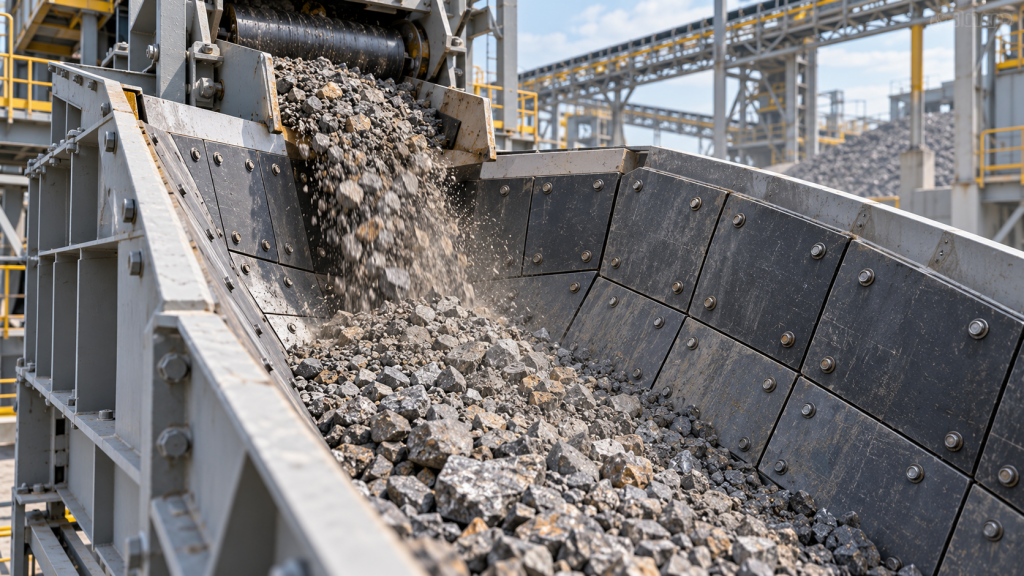
Способы крепления и технология монтажа футеровки
Надёжность защитного слоя определяется не только свойствами материала, но и способом его соединения с корпусом. Неправильный монтаж может привести к отрыву плит, повреждению крепежа, появлению зазоров и ускоренному разрушению соседних участков. Основные способы крепления:
- Механическое крепление: плиты фиксируют болтами, шпильками, прижимами или специальными закладными элементами. Способ удобен для модульных конструкций, предусматривающих замену отдельных деталей.
- Сварное соединение: применяется для металлических элементов, конструкция и материал которых допускают соответствующий способ установки. Необходимо учитывать свариваемость и возможное изменение свойств в зоне нагрева.
- Клеевое крепление: используется для некоторых резиновых, полимерных и керамических покрытий. Прочность соединения зависит от подготовки поверхности, состава клея и соблюдения режима отверждения.
- Комбинированное крепление: предусматривает использование нескольких способов фиксации, например клеевого соединения и механических удерживающих элементов.
- Монолитное нанесение: применяется для отдельных огнеупорных и полимерных составов, формирующих рабочий слой непосредственно на подготовленном основании.
Выбор способа фиксации определяется массой элементов, температурными деформациями, вибрацией, доступностью крепежа и необходимостью последующего демонтажа.
Последовательность установки защитных элементов
Технологический процесс зависит от выбранного материала и конструкции агрегата, однако для большинства сменных панелей предусматриваются следующие операции:
- Обследование поверхности: определяют зоны повреждений, проверяют остаточную толщину корпуса, наличие трещин и деформаций.
- Подготовка основания: удаляют загрязнения, непрочные покрытия и продукты коррозии; при необходимости выполняют восстановление несущих элементов.
- Разметка и подгонка: проверяют размеры плит, расположение отверстий, стыков и крепёжных элементов.
- Монтаж: устанавливают облицовку с соблюдением требований к фиксации, зазорам и последовательности сборки.
- Контроль качества: проверяют прилегание, крепления, отсутствие выступающих деталей и соответствие установленного слоя рабочей геометрии оборудования.
При использовании клеевых составов дополнительно контролируют условия отверждения, а при установке огнеупорных материалов — предусмотренные технологией режимы сушки и первоначального нагрева.
Как выбрать футеровку с учётом условий эксплуатации
Эффективная защита оборудования от износа требует предварительного анализа технологического процесса. Один и тот же материал может демонстрировать различный ресурс в зависимости от характеристик сырья, скорости движения и конструкции агрегата. При подготовке технического задания необходимо учитывать несколько групп параметров.
Характеристики обрабатываемого материала
При выборе необходимо учитывать физико-механические и химические свойства обрабатываемого сырья, поскольку они определяют характер воздействия на рабочие поверхности и требования к их износостойкости. К основным характеристикам относятся:
- Твёрдость и минералогический состав: определяют способность частиц повреждать рабочую поверхность.
- Гранулометрический состав: влияет на характер контакта, ударные нагрузки и интенсивность истирания.
- Форма частиц: остроугольные включения могут создавать более выраженное режущее воздействие, чем округлые частицы при сопоставимых условиях.
- Влажность и склонность к налипанию: учитываются при выборе шероховатости, коэффициента трения и геометрии облицовки.
- Химический состав: необходим для оценки совместимости материала с кислотами, щелочами и другими компонентами рабочей среды.
Особое внимание следует уделять изменению свойств сырья в течение производственного цикла. Например, увеличение доли крупной фракции может изменить характер нагружения с преимущественно скользящего на ударно-абразивный.
Конструктивные и эксплуатационные параметры
Дополнительно оценивают скорость потока, угол падения частиц, производительность агрегата, рабочую температуру, давление, вибрацию и ограничения по массе защитных элементов. Толщину облицовки выбирают с учётом предполагаемой интенсивности истирания, допустимого уменьшения проходного сечения и возможностей крепления. Избыточное увеличение толщины не всегда целесообразно: оно может нарушить движение материала, повысить массу вращающихся узлов или уменьшить полезный объём оборудования. Для агрегатов со сложной геометрией важны точность изготовления деталей, возможность монтажа через существующие люки и доступность отдельных элементов для последующей замены.
Контроль состояния и замена футеровочных элементов
Состояние защитной облицовки необходимо оценивать в рамках планового технического обслуживания. Периодичность проверок устанавливают с учётом фактической наработки, интенсивности истирания и последствий возможного повреждения корпуса. Основные признаки необходимости ремонта или замены:
- Уменьшение остаточной толщины: рабочий слой достигает установленного эксплуатационной документацией предела.
- Локальные сквозные повреждения: появляются отверстия или участки, через которые абразив контактирует с несущей конструкцией.
- Трещины и сколы: нарушается целостность металлических, керамических или комбинированных элементов.
- Ослабление креплений: возникают смещение плит, вибрация или повреждение соединительных деталей.
- Отслоение покрытия: нарушается адгезия клеевого или монолитного слоя к основанию.
- Изменение технологических параметров: ухудшается прохождение материала, возрастает налипание или появляются нехарактерные шумы.
Контроль может включать визуальный осмотр, измерение толщины, проверку креплений и регистрацию характера повреждений. Для металлических элементов в доступных зонах применяют подходящие методы толщинометрии, а состояние неметаллических материалов оценивают с учётом их конструкции и допустимых способов измерения.
При выявлении неравномерного истирания важно установить причину. Локальное разрушение может указывать на неправильное распределение потока, изменение направления падения сырья или несоответствие выбранного материала фактическим нагрузкам.
Типичные ошибки при выборе и эксплуатации футеровки
Преждевременный выход защитного слоя из строя нередко связан с ошибками проектирования, подбора материалов и монтажа.
- Выбор только по твёрдости: применение очень твёрдого, но недостаточно вязкого материала в ударонагруженной зоне может привести к растрескиванию.
- Игнорирование направления потока: расположение стыков и креплений непосредственно в зоне интенсивного воздействия повышает вероятность локальных повреждений.
- Неправильная оценка температуры: использование эластомеров и полимеров за пределами допустимого режима может вызвать потерю механических свойств и деформацию.
- Недостаточная подготовка основания: загрязнения, коррозия и неровности ухудшают прилегание и прочность соединения.
- Отсутствие компенсационных зазоров: тепловое расширение отдельных материалов может привести к короблению или разрушению креплений.
- Несвоевременная замена: дальнейшая эксплуатация после достижения предельного износа создаёт риск повреждения основного корпуса.
Предотвратить такие проблемы помогает техническое обследование оборудования, корректное проектирование креплений и анализ фактического ресурса установленных элементов.
Заключение
Футеровка позволяет отделить несущую конструкцию промышленного агрегата от непосредственного контакта с абразивной средой. Наибольшую эффективность обеспечивает выбор материала по характеру механического воздействия, характеристикам сырья, температуре и особенностям оборудования. Для участков интенсивного истирания могут применяться металлические и керамические элементы, а при определённых ударных нагрузках или необходимости снижения налипания — эластомерные, полимерные и комбинированные решения. При проектировании важно учитывать не только сопротивление истиранию, но и геометрию деталей, способы крепления, доступность замены и фактическую интенсивность повреждений. Регулярный контроль остаточной толщины и состояния соединений помогает своевременно проводить ремонт, не допуская разрушения основных элементов конструкции.
