


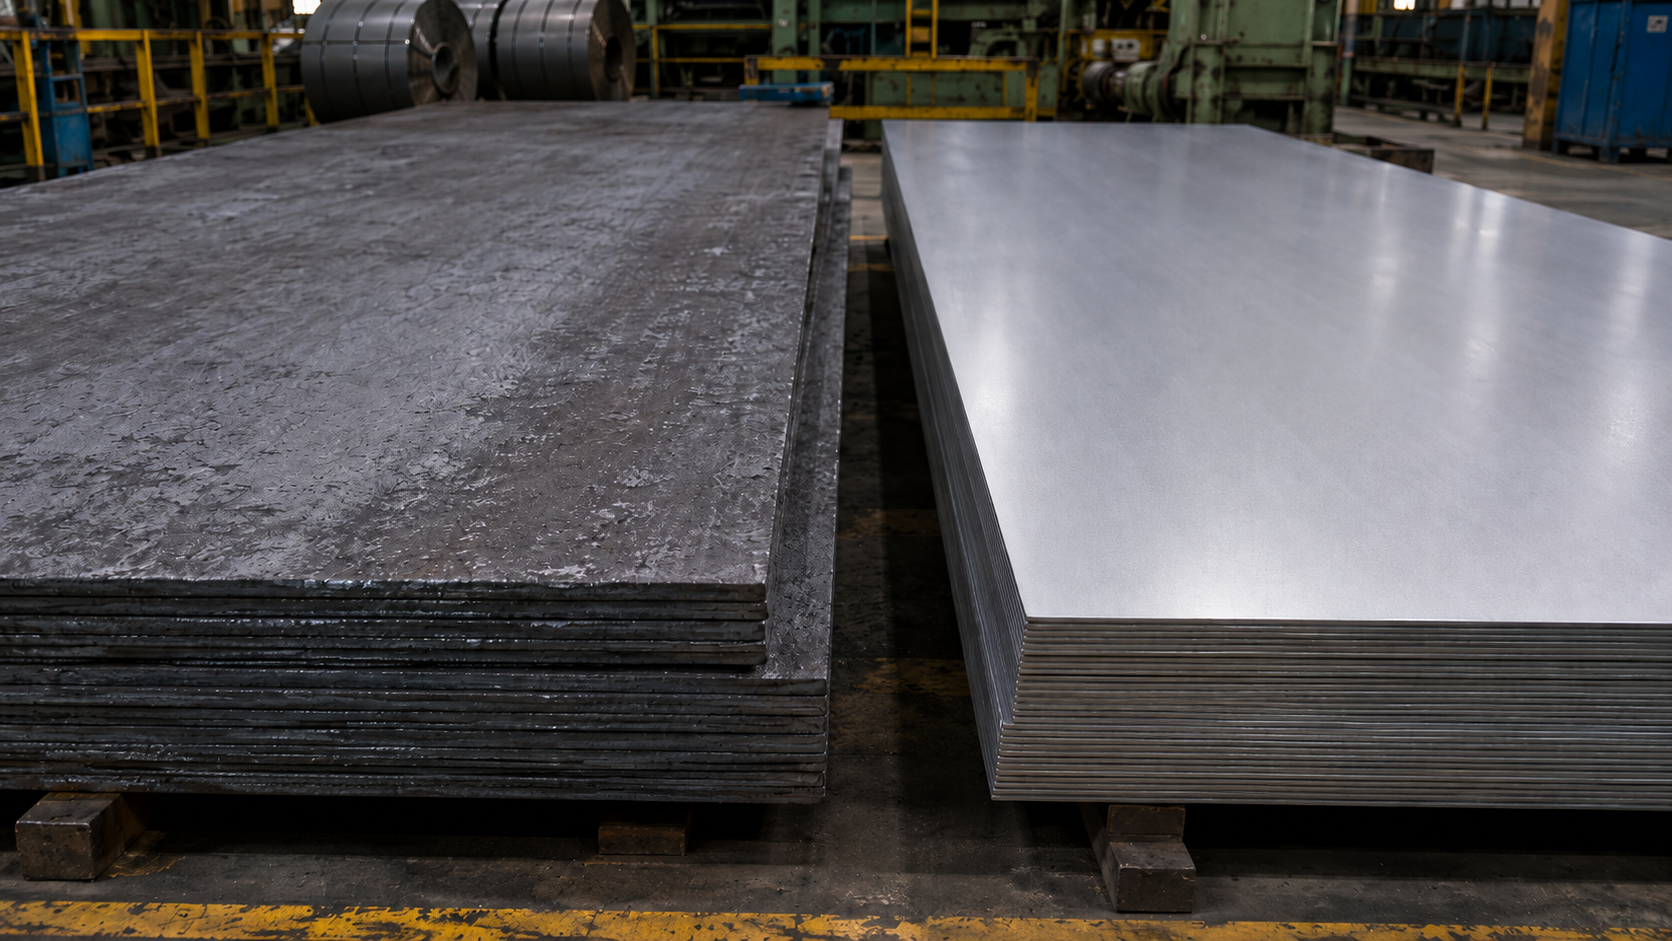
Даже при одинаковом химическом составе технология производства влияет на качество поверхности, точность размеров, доступный диапазон толщин и поведение металла при последующей обработке. Неправильная замена одного вида проката другим может привести к дополнительным расходам на очистку, выравнивание, подготовку к окрашиванию и устранение брака.
Что такое горячекатаная и холоднокатаная сталь
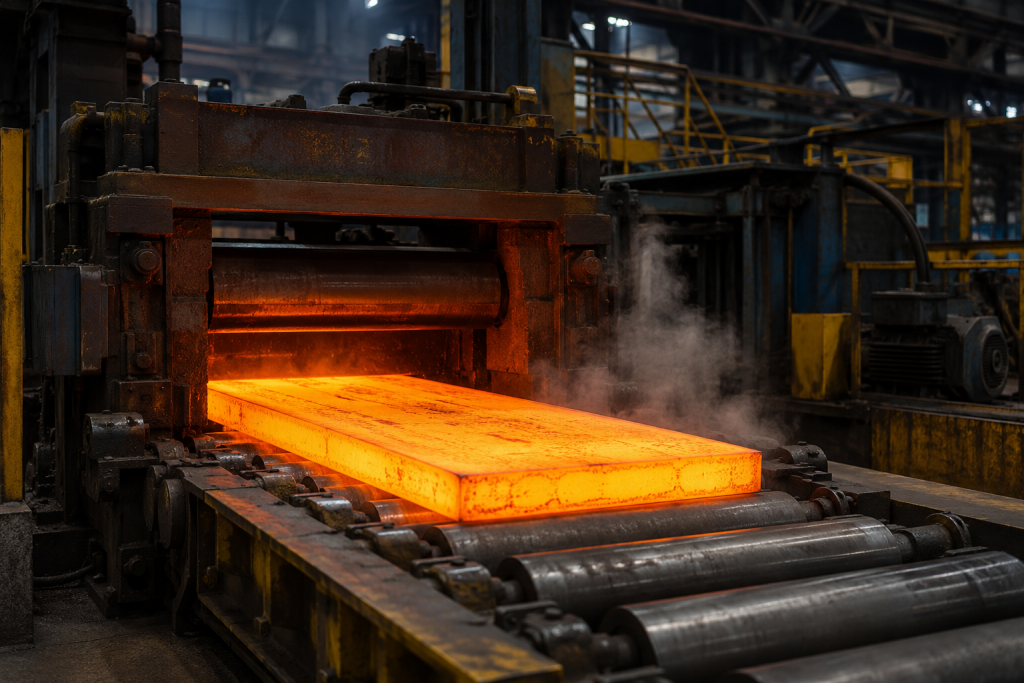
Горячекатаная сталь — это металлопродукция, полученная прокаткой нагретой заготовки при температуре выше температуры рекристаллизации. В таком состоянии металл становится пластичным и легче деформируется между валками прокатного стана. Технология позволяет значительно уменьшать толщину сляба, формировать листы и рулоны большого размера, а также выпускать широкий сортамент конструкционного металлопроката.
Холоднокатаная сталь представляет собой продукт последующей переработки горячекатаного проката. Исходный рулон очищают от окалины, повторно пропускают через валки при температуре ниже температуры рекристаллизации, а затем при необходимости подвергают отжигу, дрессировке и другим финишным операциям. Дополнительные стадии обеспечивают более точную геометрию, равномерную толщину и улучшенное качество поверхности.
Термины «горячекатаный» и «холоднокатаный» описывают прежде всего способ изготовления, а не конкретную марку стали. Металл может иметь близкий химический состав, но различаться состоянием поставки, механическими характеристиками, качеством отделки и размерными допусками. Поэтому при выборе следует рассматривать не только тип прокатки, но и марку, класс прочности, назначение, толщину, качество поверхности и требования нормативной документации.
Технологии производства горячекатаной и холоднокатаной стали
Различия между двумя видами формируются непосредственно в производственном цикле. Температурный режим определяет характер пластической деформации, состояние кристаллической структуры, точность получаемых размеров и внешний вид поверхности.
Этапы горячей прокатки
Исходной заготовкой для изготовления листового металла обычно служит сляб — прямоугольная стальная заготовка, полученная непрерывным литьём или другим металлургическим способом. Перед прокаткой его нагревают до температуры, при которой сталь приобретает высокую пластичность и может деформироваться без разрушения. Производственный цикл включает несколько основных операций:
- Нагрев: заготовку помещают в нагревательную печь и доводят до температуры выше точки рекристаллизации. В зависимости от марки стали и технологического режима температура может превышать 1000 °C.
- Удаление первичной окалины: перед входом в прокатный стан поверхность очищают от части оксидного слоя, образовавшегося во время нагрева.
- Черновая прокатка: сляб последовательно проходит через черновые клети, где его толщина значительно уменьшается, а длина увеличивается.
- Чистовая прокатка: в чистовой группе клетей формируется окончательная толщина полосы и корректируется её геометрия.
- Контролируемое охлаждение: полосу охлаждают водой или комбинированным способом. Скорость охлаждения влияет на структуру и механические свойства готового металла.
- Смотка или резка: тонкий прокат сматывают в рулоны, а более толстый материал режут на листы требуемого формата.
Прокатка при высокой температуре требует меньших усилий, поэтому технология отличается высокой производительностью, сравнительно низкой себестоимостью и подходит для массового выпуска толстых листов. При контакте нагретого металла с воздухом на поверхности образуется окалина, придающая ей тёмно-серый, синеватый или почти чёрный оттенок. Из-за неравномерного охлаждения могут возникать отклонения по толщине, форме кромок и плоскостности, а также остаточные напряжения, поэтому горячекатаный лист обычно уступает холоднокатаному по точности геометрии.
Этапы холодной прокатки
Исходным материалом для холодной прокатки служит горячекатаная полоса. Прежде чем направить её в валки, необходимо удалить окалину: твёрдые частицы оксидов могут вдавливаться в металл, оставлять дефекты и ускорять изнашивание оборудования. Технологическая цепочка обычно состоит из следующих стадий:
- Травление: рулон проходит через кислотный раствор, удаляющий оксидный слой. После обработки поверхность промывают, высушивают и при необходимости покрывают технологическим маслом.
- Холодная прокатка: очищенную полосу пропускают через рабочие валки при температуре ниже температуры рекристаллизации. За один или несколько проходов толщина уменьшается, а поверхность становится более гладкой.
- Отжиг: после значительного обжатия металл может терять пластичность из-за наклёпа. Нагрев в контролируемой или защитной атмосфере позволяет частично либо полностью восстановить требуемую структуру и формуемость.
- Дрессировка: небольшое финишное обжатие улучшает плоскостность, регулирует шероховатость и помогает предотвратить появление линий текучести при последующей штамповке.
- Правка и отделка: прокат выравнивают, обрезают кромки, контролируют размеры и качество поверхности.
- Нанесение защитного покрытия: для временной защиты от коррозии лист может поставляться промасленным. В дальнейшем он также используется как основа для оцинкования, окрашивания или нанесения полимерного слоя.
Холодное деформирование сопровождается наклёпом: плотность дефектов кристаллической решётки увеличивается, металл упрочняется, а запас пластичности уменьшается. Однако свойства готового листа зависят от степени обжатия и последующей термической обработки. После рекристаллизационного отжига материал может обладать высокой пластичностью и применяться для глубокой вытяжки.
Основные отличия холоднокатаной стали от горячекатаной
Наиболее заметные различия проявляются в состоянии поверхности, точности геометрии, доступном диапазоне толщин и качестве кромок.
| Критерий сравнения | Горячекатаная сталь | Холоднокатаная сталь |
|---|---|---|
| Качество поверхности | Обычно имеет матовую шероховатую поверхность тёмно-серого, синеватого или почти чёрного цвета. Могут быть заметны следы валков, пятна и участки с неодинаковой фактурой. | Отличается более ровной и гладкой поверхностью светло-серого цвета или со стальным блеском. Шероховатость может регулироваться с учётом последующей штамповки или нанесения покрытий. |
| Наличие окалины | На поверхности обычно присутствует окалина, которую необходимо удалять перед окрашиванием, нанесением защитных покрытий и выполнением ответственных сварных соединений. | Горячекатаная окалина отсутствует. Перед нанесением покрытия достаточно удалить технологическое масло, загрязнения и возможные следы коррозии. |
| Точность толщины и размеров | Имеет более широкие допуски, поскольку при охлаждении металл усаживается. Фактические отклонения зависят от толщины, ширины и класса точности. | Характеризуется более стабильной толщиной и высокой точностью размеров, что важно при изготовлении сопрягаемых и серийных деталей. |
| Плоскостность | Возможно появление волнистости, коробления, серповидности и других отклонений формы. Для улучшения геометрии лист подвергают правке. | Как правило, имеет более высокую плоскостность благодаря финишной обработке. При этом деформации возможны после размотки рулона, резки или неправильного хранения. |
| Диапазон толщин | Выпускается в широком сортаменте, включая толстолистовой прокат. По ГОСТ 19903-2015 толщина может достигать 160 мм. | Преимущественно представлен тонкими листами. По ГОСТ 19904-90 толщина листового проката составляет от 0,35 до 5 мм, рулонного — от 0,35 до 3,5 мм. |
| Состояние кромок | Может поставляться с обрезной или необрезной кромкой. Необрезная сторона нередко имеет округлую форму и небольшие неровности. | Часто выпускается с ровной обрезной кромкой, удобной для точного раскроя и последующей сборки. |
| Стабильность массы заготовок | Из-за более широких отклонений фактической толщины расчётная масса листа может заметнее отличаться от реальной. | Более равномерная толщина позволяет точнее рассчитывать массу заготовок, расход материала и количество получаемых деталей. |
Таким образом, разница между холоднокатаной и горячекатаной сталью заключается прежде всего в диапазоне толщин, состоянии поверхности и точности геометрии: горячекатаный лист выпускается в более широком сортаменте, тогда как холоднокатаный прокат отличается ровной фактурой и стабильными размерами.
Области применения горячекатаной стали
Горячекатаную сталь применяют в отраслях, где особенно важны несущая способность, доступность больших толщин, свариваемость и экономичность. Такой прокат подходит для изготовления массивных деталей, каркасов и элементов, к внешнему виду которых не предъявляются повышенные требования.
- Строительство: горячекатаную листовую сталь используют для производства закладных и опорных деталей, колонн, балок, лестничных маршей, рам, ограждений и усиливающих накладок. Она также востребована при возведении мостовых, промышленных и инфраструктурных сооружений.
- Тяжёлое машиностроение: толстолистовые заготовки применяют при изготовлении станин, платформ, корпусов оборудования, бункеров, желобов и сварных узлов. Они рассчитаны на значительные нагрузки и эксплуатацию в сложных производственных условиях.
- Транспортное машиностроение: востребован в вагоно- и судостроении, при выпуске прицепов, сельскохозяйственных машин и дорожной техники. Марку подбирают с учётом расчётных нагрузок, температуры эксплуатации, свариваемости и ударной вязкости.
- Трубная промышленность: горячекатаная полоса служит исходной заготовкой для электросварных труб, профильных изделий и компонентов трубопроводных систем. Её размеры и механические характеристики выбирают в соответствии с назначением готовой продукции.
- Производство резервуаров и ёмкостей: из листов изготавливают стенки, днища, крышки, перегородки и усиливающие элементы. Для ответственных конструкций используют специальные марки, соответствующие требованиям отраслевых стандартов.
- Общепромышленные изделия: подходит для настилов, контейнеров, поддонов, опор, кронштейнов и вспомогательных конструкций. Небольшая шероховатость поверхности в таких случаях обычно не влияет на функциональность и срок службы продукции.
Благодаря широкому сортаменту и хорошей технологичности горячекатаная сталь остаётся одним из основных материалов для строительных, транспортных и промышленных задач.
Области применения холоднокатаной стали
Холоднокатаную сталь применяют при выпуске изделий, для которых важны небольшая толщина, точная геометрия и качественная поверхность. Равномерность размеров облегчает штамповку, гибку, пробивку отверстий и серийную сборку деталей.
- Автомобильная промышленность: из специализированных марок производят кузовные панели, двери, крышки, элементы пола и внутренние усилители. Для наружных деталей особенно важны гладкость поверхности и способность заготовки выдерживать сложную вытяжку.
- Бытовая техника: тонколистовый металл используют для корпусов холодильников, стиральных машин, плит, микроволновых печей и климатического оборудования. Ровное основание подходит для последующего окрашивания, эмалирования и нанесения защитно-декоративных покрытий.
- Приборостроение и электротехника: из листов изготавливают электрические шкафы, корпуса автоматики, щиты управления, серверные стойки, монтажные платы и защитные кожухи. Стабильная толщина упрощает гибку, перфорацию и сборку большого количества однотипных элементов.
- Металлическая мебель и торговое оборудование: применяют при производстве шкафов, стеллажей, тумб, верстаков, кассовых модулей и выставочных конструкций. Гладкая основа позволяет получать равномерное порошковое покрытие без выраженных дефектов.
- Строительные и отделочные материалы: холоднокатаная полоса служит основой для оцинкования, профилирования и выпуска металлочерепицы, фасадных кассет, вентиляционных компонентов и лёгких гнутых профилей. Точность размеров обеспечивает стабильную форму готовой продукции.
- Упаковка и тонкостенные изделия: после дополнительной обработки заготовки используют для изготовления металлической тары, упаковочных элементов, штампованных крышек и другой массовой продукции. Небольшая толщина помогает снизить массу изделий без ухудшения их функциональности.
Холоднокатаная сталь наиболее востребована там, где результат зависит от точности изготовления, качества отделки и повторяемости размеров. Её преимущества особенно заметны при серийном выпуске тонкостенных, штампованных и окрашиваемых изделий.
Как выбрать горячекатаную или холоднокатаную сталь
Чтобы подобрать подходящий вид проката, необходимо последовательно оценить назначение изделия, условия его изготовления и требования к готовой конструкции.
- Определение назначения: сначала устанавливают, какие функции будет выполнять деталь и какие нагрузки она должна выдерживать. Для массивных несущих элементов чаще подходит горячекатаный металл, а для тонкостенных корпусов и лицевых панелей — холоднокатаный.
- Выбор толщины: требуемый размер определяют по расчётной прочности, массе изделия и особенностям конструкции. Если необходим толстый лист, предпочтение обычно отдают горячекатаному сортаменту, тогда как небольшие толщины широко представлены в холоднокатаном исполнении.
- Оценка точности: важно учитывать допустимые отклонения по толщине, ширине, плоскостности и форме кромок. Холоднокатаная продукция лучше подходит для сопрягаемых деталей, автоматизированной сборки и операций с небольшими технологическими зазорами.
- Проверка требований к поверхности: для скрытых элементов небольшая шероховатость и наличие окалины часто не имеют решающего значения. Если заготовка станет лицевой частью изделия или будет окрашиваться без трудоёмкой подготовки, рациональнее использовать вариант с более ровной отделкой.
- Учёт способа обработки: при подборе учитывают последующие резку, сварку, гибку, штамповку, профилирование и нанесение покрытий. Для сложной вытяжки и серийного формования важны стабильная геометрия и соответствующая категория пластичности, а при выпуске сварных каркасов приоритетными могут быть толщина и экономичность.
- Сравнение затрат: закупочную цену следует оценивать вместе с расходами на очистку, правку, подготовку к окрашиванию и устранение возможного брака. Более дорогой холоднокатаный лист иногда снижает общую себестоимость, тогда как для простых нагруженных конструкций выгоднее использовать горячекатаную продукцию.
Окончательный выбор следует делать по характеристикам конкретной марки и условиям поставки, сопоставляя технические требования с полной стоимостью изготовления готового изделия. Решая, что лучше — холоднокатаная сталь или оцинкованная сталь, необходимо учитывать, что оцинкование представляет собой способ защиты поверхности от коррозии, а не отдельную технологию прокатки.
Можно ли заменить холоднокатаную сталь горячекатаной
Замена возможна только после проверки требований к готовому изделию. Такое решение допустимо, если небольшие отклонения толщины и геометрии не влияют на сборку, поверхность не является лицевой, окалину можно удалить, а конструкция не требует точной штамповки. Дополнительно необходимо убедиться, что механические свойства выбранной марки соответствуют расчётным нагрузкам, а пробные резка и гибка не вызывают недопустимых деформаций.
Использовать горячекатаный лист вместо холоднокатаного нежелательно при изготовлении деталей с малыми монтажными зазорами, сложной штампованной формой и декоративной окрашиваемой поверхностью. Ограничения особенно важны для автоматизированных линий, где даже небольшие отклонения размеров могут привести к нестабильной сборке, повышенному износу оснастки или увеличению количества брака.
Обратная замена технически возможна при наличии подходящей марки и толщины, однако часто оказывается экономически неоправданной. При этом шлифование горячекатаного листа улучшает внешний вид, но не меняет его структуру, плоскостность и допуски по размерам, поэтому механическая очистка не делает такой материал полноценным аналогом холоднокатаного проката.
Заключение
Горячекатаная и холоднокатаная сталь различаются не только внешним видом, но и точностью размеров, диапазоном толщин, состоянием поверхности и поведением при дальнейшей обработке. Первый вариант чаще выбирают для массивных, сварных и несущих конструкций, где важны прочность и экономичность, второй — для тонкостенных деталей, штамповки и изделий с повышенными требованиями к геометрии и качеству отделки. Поэтому при выборе необходимо учитывать назначение продукции, условия эксплуатации, способ обработки и требования нормативной документации, а не ориентироваться только на стоимость материала. Грамотное сопоставление характеристик позволяет избежать лишних операций, снизить количество отходов и обеспечить стабильное качество готовой продукции. Если учитывать не только цену закупки, но и затраты на резку, гибку, сварку, очистку и нанесение покрытий, выбранный вид металлопроката будет соответствовать требованиям производства и окажется экономически оправданным.
