


Золотоизвлекательные фабрики работают в самых жёстких условиях среди всей обогатительной отрасли. Не потому, что золото капризное. А потому, что породы-спутники — кварц, пирит, диорит — обладают твёрдостью до 10 по шкале Мооса. Это твёрже, чем конструкционная сталь в 3–5 раз.
В результате стандартное оборудование живёт месяцами, а иногда — неделями. Пересыпные течки — 30 дней. Отводы пульпопроводов — 90 дней. Брони дробилок — 2 месяца. И это не брак производителей. Это норма для абразивной среды.
За 20+ лет работы на горнорудных предприятиях мы собрали статистику по самым частым точкам отказа. И главное — мы нашли способы увеличить ресурс этих узлов в 3, 5, 9 и даже 16 раз. Не за счёт «супер-стали» или магии. За счёт правильно подобранной биметаллической наплавки, где состав защитного слоя подбирается под конкретный вид износа на конкретном оборудовании.
Ниже — 5 самых показательных примеров.
Узел №1. Пересыпная течка автостеллы
Что происходит на фабрике
Золотоносная руда транспортируется ленточными конвейерами. Скорость движения ленты — 2–5 метров в секунду. В точке пересыпа руда падает в приёмную воронку — течку. Лобовая часть этой воронки принимает на себя основной удар. Материал сыплется с высоты, плюс горизонтальная составляющая скорости, плюс абразивные частицы с острыми краями.
Что используется стандартно
Лист из стали Ст3 толщиной 10 миллиметров. Это обычная конструкционная сталь без специальной износостойкости. Её плюс — она дешёвая и легко сваривается. Минус — она мягкая.
Сколько работает
Не более 30 рабочих дней. На практике — около месяца, иногда меньше. Если руда особенно абразивная (много кварца или пирита), лист может продавиться за 2–3 недели.
Что сделала компания «ВЕАР СЕРВИС»
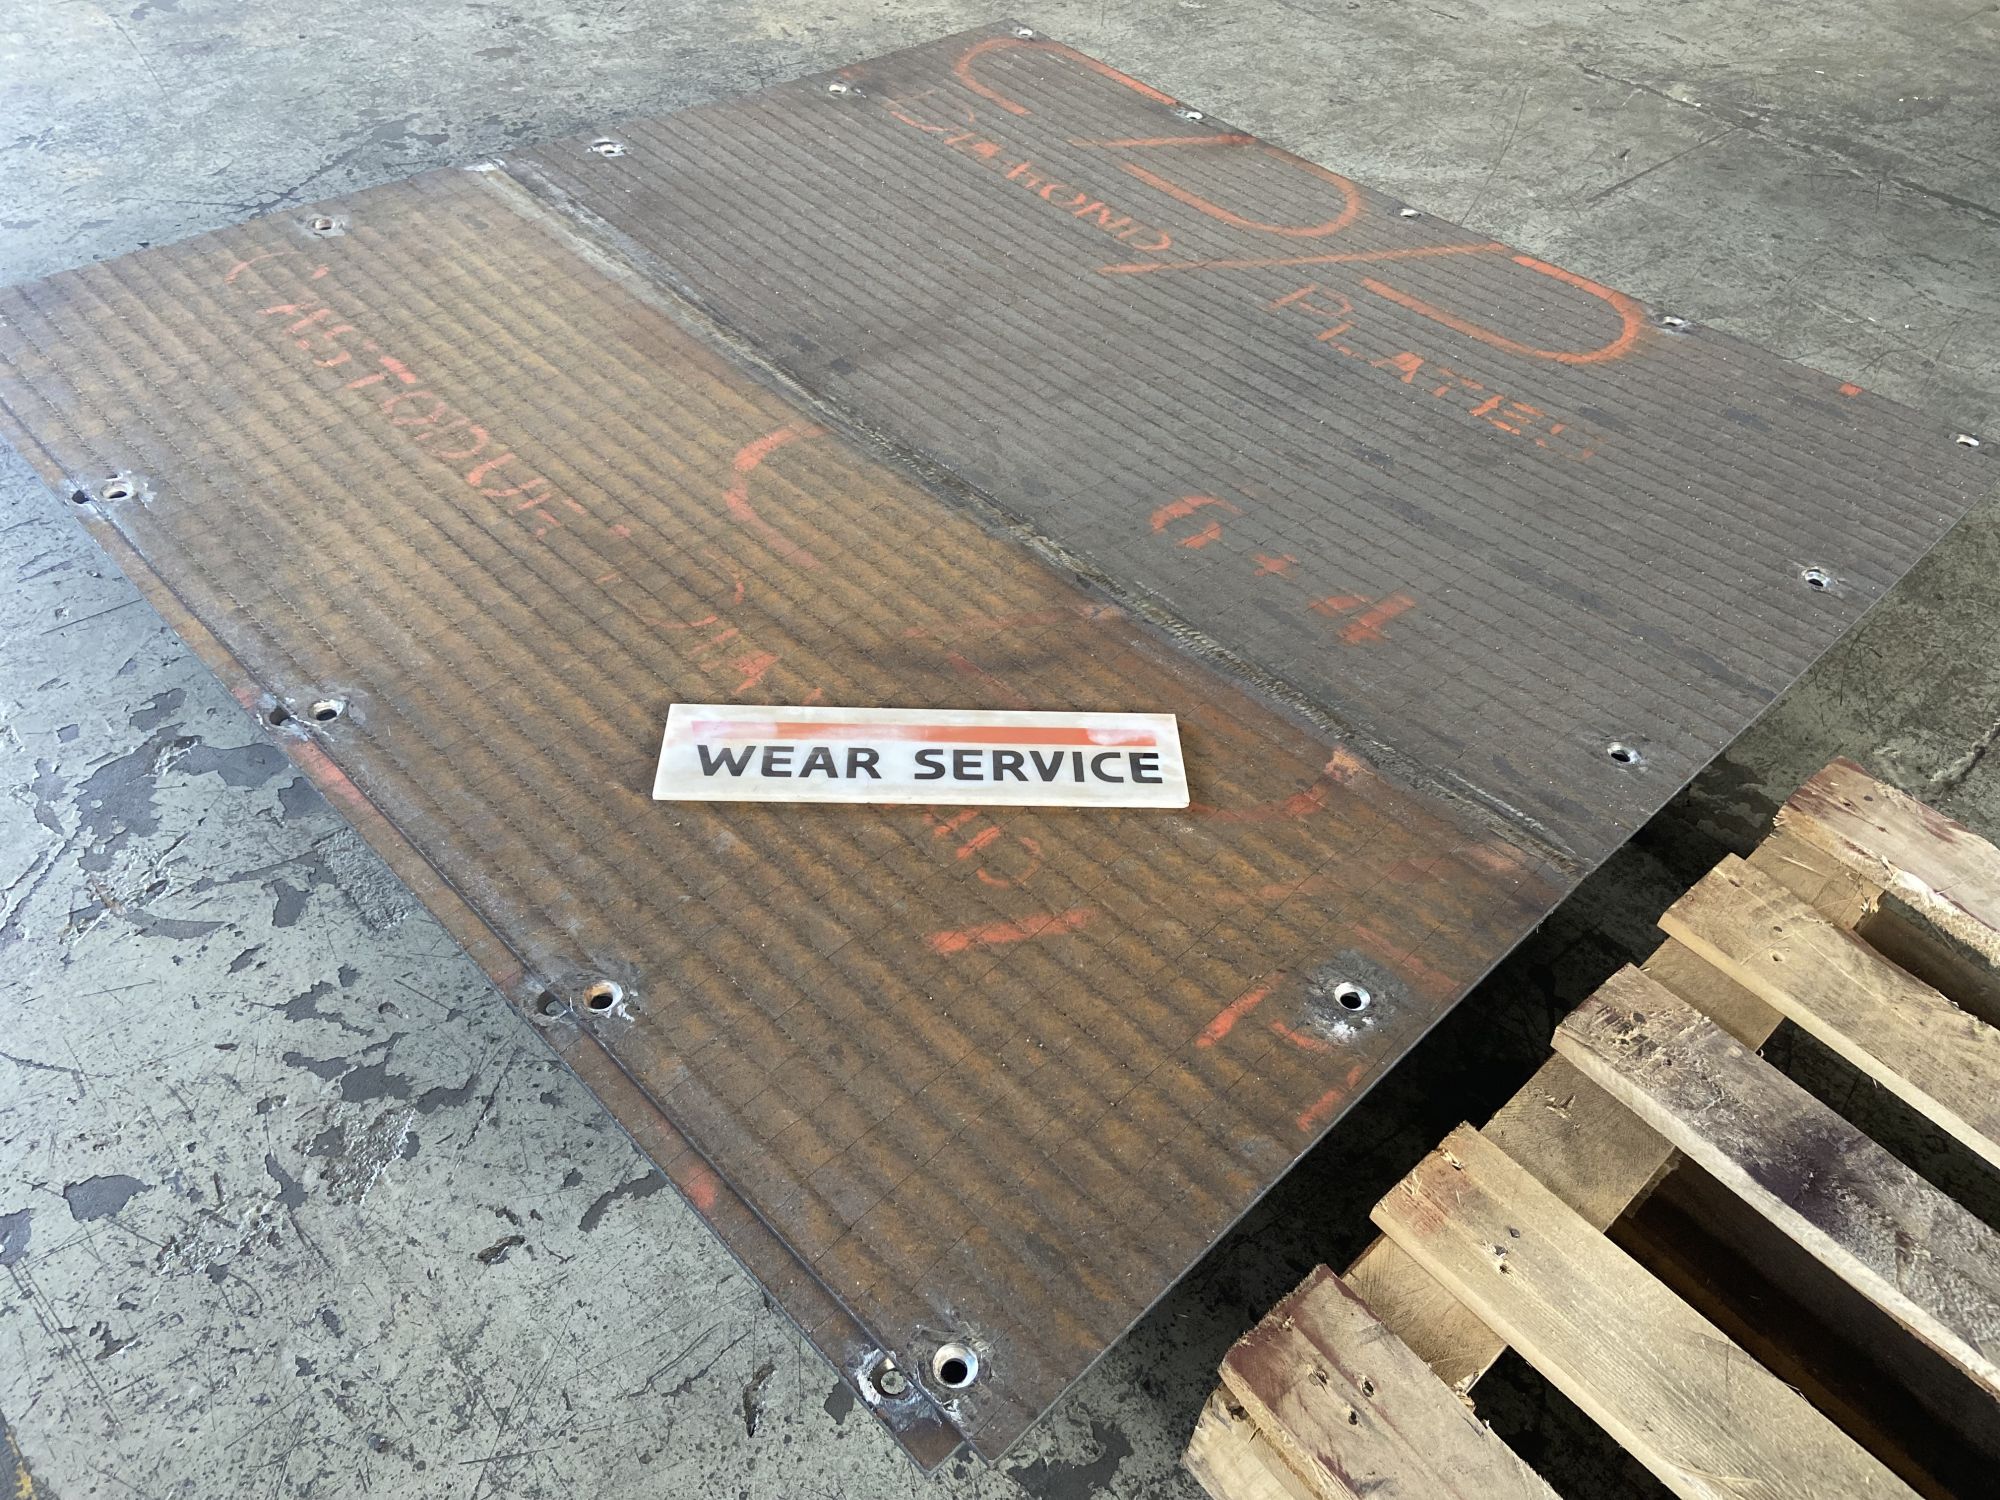
Мы заменили монолитный лист Ст3 на биметаллическую футеровку. Конструкция: основной слой из конструкционной стали (обеспечивает прочность и свариваемость) плюс наплавленный защитный слой толщиной 11 миллиметров. Состав наплавки зависит от конкретной руды, но базово — карбиды хрома, вольфрама, ниобия. Твёрдость защитного слоя — 60–65 HRC.
Результат
Футеровка запущена 15 октября 2014 года. На момент составления акта планируемый срок эксплуатации — 1,5 года. Фактическое улучшение — в 16 раз по сравнению со Ст3.
Почему это сработало
Твёрдость сама по себе не является определяющим фактором. Решающее значение имеет химический состав наплавленного слоя и технология его нанесения. Разные типы износа требуют разной структуры защитного слоя: где-то нужна вязкость, где-то — максимальная твёрдость, где-то — устойчивость к ударным нагрузкам. Наши технологи подбирают состав под конкретные условия эксплуатации, а не используют «универсальную наплавку для всего».
Узел №2. Ванна грохота предварительного грохочения
Что происходит на фабрике
Грохоты предназначены для рассева руды по фракциям. Ванна грохота (приёмная камера) принимает на себя удар кусков руды, после чего материал распределяется по просеивающей поверхности. Это чисто ударно-абразивный износ: удары крупных кусков плюс скольжение мелких абразивных частиц.
Что используется стандартно
Высокопрочная износостойкая сталь. Толщина листа — 20 миллиметров. Это уже не обычный Ст3, а специальная сталь с повышенной твёрдостью. Но даже она не выдерживает долго.
Сколько работает
Не более 1 711 часов. Переведём в дни: при круглосуточной работе это около 71 дня, то есть чуть больше двух месяцев. При двухсменной работе — около трёх-четырёх месяцев.
Что сделала компания «ВЕАР СЕРВИС»
Вместо монолитного листа из высокопрочной стали установлена футеровка с износостойкой наплавкой. Основной слой — конструкционная сталь (сваривается, гнётся, режется). Защитный слой — наплавка специальным составом.
Результат
Наработка составила 12 000 часов. Давайте сопоставим: 1 711 часов против 12 000. Разница — в 7 раз. При этом важно понимать, что 12 000 часов — не предел. Грохот продолжил работать, просто на момент осмотра наработка уже достигла этой цифры.
Дополнительный технический комментарий
При футеровке грохотов мы учитываем не только абразивный износ, но и ударный. Если наплавка будет слишком твёрдой и хрупкой, она начнёт скалываться от ударов крупных кусков. Поэтому состав подбирается так, чтобы сочетать высокую твёрдость с достаточной вязкостью. Это инженерный компромисс, который мы решаем индивидуально под каждую фабрику.
Узел №3. Колено пульпопровода (гидроабразивный износ)
Что происходит на фабрике
Пульпа — это смесь воды и твёрдых минеральных частиц. Она перекачивается по трубопроводам под давлением. В коленах, отводах и тройниках поток меняет направление, и твёрдые частицы с большой скоростью врезаются в стенки. Это чистый гидроабразивный износ. Минералы (кварц, пирит, полевой шпат) по твёрдости превосходят конструкционную сталь, поэтому работают как абразивный инструмент.
Что используется стандартно
Труба биметаллическая Ст30Л/Х12. Толщина стенки — 16 миллиметров. Материал уже износостойкий, но не рассчитан на такую агрессивную среду.
Сколько работает
Не более 90 дней. При интенсивной работе пульпового насоса (например, подача 8000 м³/час) колено может выработаться и за 60–70 дней.
Что сделала компания «ВЕАР СЕРВИС»
Изготовлено колено с износостойкой наплавкой. Базовый материал — тот же, но внутренняя поверхность усилена наплавленным слоем толщиной 8+5 мм (суммарно 13 мм защитного слоя). Наплавка выполнена материалом, специально подобранным для гидроабразивного износа.
Результат
Колено простояло 540 дней. Улучшение — в 6 раз. При этом на момент осмотра сквозных промывов не было, то есть ресурс не исчерпан полностью.
Почему это особенно важно для ЗИФ
Пульпопроводы на золотоизвлекательных фабриках работают в круглосуточном режиме. Остановка из-за порвавшегося колена — это простой всей технологической цепочки. Даже один час простоя может стоить миллионы рублей недополученного золота. Поэтому увеличение ресурса колена с 3 до 18 месяцев — это не просто экономия на металле, это рост общей эффективности фабрики.Узел №4. Приёмная камера грохота
Что происходит на фабрике
Этот узел внешне похож на ванну грохота из примера №2, но условия работы ещё жёстче. Приёмная камера грохота находится в самом начале линии грохочения, куда поступает максимально крупная и тяжёлая фракция. Удары — максимальные. Абразив — самый грубый.
Что используется стандартно
Износостойкая высокопрочная сталь. Толщина — 12 миллиметров. По сравнению с примером №2, сталь тоньше (12 мм вместо 20 мм), поэтому ресурс ниже.
Сколько работает
40 дней. При круглосуточной работе — чуть больше месяца. Это один из самых быстрых отказов на фабрике.
Что сделала компания «ВЕАР СЕРВИС»
Установлена футеровка с износостойкой наплавкой. Защитный слой — 10 миллиметров. При этом общая толщина конструкции сопоставима со стандартным листом, но ресурс — принципиально иной.
Результат
Срок эксплуатации — 540 дней. Улучшение — в 9 раз. 40 дней против полутора лет — это даже не сопоставимо. Такое увеличение ресурса позволяет фабрике забыть о ремонте приёмной камеры грохота на год-полтора.
Техническая особенность этого решения
При футеровке приёмной камеры грохота мы используем листы, произведённые по ТУ 24.33.30-001-71464401-2018. Эти листы допускают вальцовку и гибку, что важно для сложной геометрии камеры. Кроме того, листы можно резать плазменной, лазерной или гидроабразивной резкой, а крепить — болтами, шпильками или сваркой. То есть монтаж не требует специального оборудования или уникальных навыков.
Узел №5. Стакан ЗУМПФа
Что происходит на фабрике
ЗУМПФ — это технологическая ёмкость для приёма гидросмесей (пульпы). Он работает как буфер между разными стадиями обогащения. В ЗУМПФ пульпа поступает с большой скоростью, часто с перепадом высот. В результате возникают два вида износа одновременно: абразивный (частицы трутся о стенки) и кавитационный (пузырьки газа схлопываются у поверхности и выбивают микрочастицы металла). Это одно из самых разрушительных сочетаний.
Что используется стандартно
Труба ДУ 630 мм с базальтовой футеровкой. Толщина базальтового слоя — 20 миллиметров. Базальт — это природный камень с высокой твёрдостью, который часто используют для защиты от абразива.
Сколько работает
790 часов. Примерно один месяц непрерывной работы. Базальтовая плитка трескается от ударов и кавитации, после чего начинается интенсивный износ основного металла.
Что сделала компания «ВЕАР СЕРВИС»
Вместо базальтовой футеровки применена наплавка толщиной 10 миллиметров. Не плитка, не вставки, а именно монолитная наплавка, которая не имеет швов и стыков, — это критически важно для кавитационной стойкости.
Результат
Пропускная способность составила 6 700 тонн без признаков износа. При этом ЗУМПФ, установленный в октябре 2016 года, по состоянию на июнь 2018 года (то есть через 20 месяцев) всё ещё находился в эксплуатации. Ориентировочный общий срок службы — до 5 лет.
Сравнение с другими методами защиты
Для понимания масштаба улучшения приведём цифры из реальной эксплуатации:
- Корундовая (керамическая) футеровка — 1–3 месяца.
- Резиновая футеровка — 4–12 месяцев.
- Базальтовая футеровка — около 1 месяца (790 часов).
- Наплавка от компании «ВЕАР СЕРВИС» — до 5 лет.
Разница между месяцем и пятью годами — в 60 раз. Даже если ориентироваться на средние 4–12 месяцев резины, наплавка даёт улучшение в 5–15 раз.
Что ещё мы защищаем на ЗИФ (краткий перечень с цифрами)
Пять узлов — это только вершина айсберга. На основе нашего опыта (компания работает с 2002 года) вот ещё несколько позиций, где цифры не менее показательные.
Брони молотковой дробилки СМД 504
- Стандарт: Ст3 + наплавка электродами Т590. Срок — не более 2 месяцев.
- Решение: биметаллические брони с износостойкой наплавкой.
- Результат: 6 месяцев. Улучшение в 3 раза.
Отвод ДУ 325–400 (сталь 20, угол 90°, стенка 12 мм)
- Стандарт: 720 часов.
- Решение: наплавка 8+3 мм.
- Результат: более 3 000 часов. Улучшение в 4 раза.
Отвод пульпопровода магнитной суспензии ДУ 273 мм, угол 90°
- Стандарт: Ст20, стенка 20 мм, пропускная способность 215 000 тонн.
- Решение: наплавка 3 мм.
- Результат: пропускная способность 1 075 000 тонн. Улучшение в 5 раз.
Тройник ДУ 150
- Стандарт: Ст20 168×14, срок — не более 1 300 часов.
- Решение: замена на усиленный тройник.
- Результат: наработка 5 800 часов. Улучшение в 5 раз.
Течка конвейера руды (сталь 09Г2С, толщина 10 мм)
- Стандарт: 150 дней.
- Решение: футеровка с наплавкой 3 мм.
- Результат: 900 дней. Улучшение в 6 раз.
Футеровка станины щековой дробилки
- Стандарт: высокопрочная сталь, 40 дней.
- Решение: наплавка 10 мм.
- Результат: 140 дней. Улучшение в 3 раза.
Песковый желоб гидроциклона (участок помола шаровой мельницы)
- Стандарт: желоб из марганцовистого литья, срок 1 500–1 700 часов.
- Решение: желоб из износостойких листов.
- Результат: до 5 000 часов. Улучшение в 3 раза.
Отвод трубопровода тяжелосредного сепаратора (Ду 273, сталь 09Г2С)
- Стандарт: 2 300 часов.
- Решение: наплавка.
- Результат: 6 900 часов (по другому документу — 6 800 часов). Улучшение в 3 раза.
Катушка ДУ 150 (пульповый насос)
- Стандарт: Ст20 168×12, наработка не указана, но частая замена.
- Решение: замена на усиленную катушку.
- Результат: 5 800 часов на момент осмотра. Улучшение в 5 раз.
Почему стандартные решения не работают на ЗИФ
Короткий ответ: потому что они не учитывают конкретный вид износа и конкретный состав руды.
Развёрнутый ответ:
- Высокопрочная сталь — хороша против абразива, но плоха против удара. При ударно-абразивном износе она может скалываться, особенно на кромках.
- Марганцовистая сталь (110Г13Л) — работает при ударной нагрузке, но при чистом абразивном износе быстро истирается.
- Базальт и корунд — очень твёрдые, но хрупкие. От ударов трескаются, после чего посыпаются.
- Резина — хороша против абразива и кавитации, но имеет температурные ограничения (до 80°C) и разрушается крупными острыми частицами.
- Наплавка электродами Т-590, Т-620 — лучше, чем ничего, но даёт увеличение ресурса всего в 1,3–1,5 раза. Это не решает проблему кардинально.
Наше решение — биметаллические листы с наплавкой — работает потому, что мы:
- подбираем состав под конкретный тип износа;
- контролируем технологию нанесения (все процессы автоматизированы);
- даём толщину наплавки от 3 до 10 мм и более;
- при необходимости разрабатываем индивидуальный наплавочный материал.
Как мы работаем
- Техническое задание. Вы заполняете форму — мы получаем данные об оборудовании, среде, режиме работы.
- Выезд специалиста. При необходимости приезжаем на фабрику, делаем замеры, оцениваем условия.
- Технико-коммерческое предложение. С чертежами, сроками, условиями.
- Испытания (по желанию). Испытания образцов или промышленные испытания — до заключения контракта.
- Контракт. С приложениями — чертежи, программа испытаний, техзадание.
- Производство. В Белгороде. Три варианта: изготовление новых деталей с увеличенным ресурсом, восстановление 1:1, восстановление с повышенным ресурсом.
- Доставка. Самовывоз, либо до склада заказчика (Россия, СНГ, Европа на условиях СРТ). При восстановлении забираем ваши детали сами.
- Контроль качества. После поставки отслеживаем работу наших продуктов. Принимаем замечания и пожелания в следующие контракты.
Резюме для технического специалиста
Если коротко:
- Кварц, пирит, диорит — главные враги оборудования на ЗИФ.
- Стандартная сталь живёт недели или месяцы.
- Резина и базальт имеют ограничения по температуре и ударам.
- Наплавка «ВЕАР СЕРВИС» даёт увеличение ресурса в 3–9 раз (в отдельных узлах — до 16 раз).
- Ключевой фактор — не твёрдость, а химический состав наплавки и технология.
