


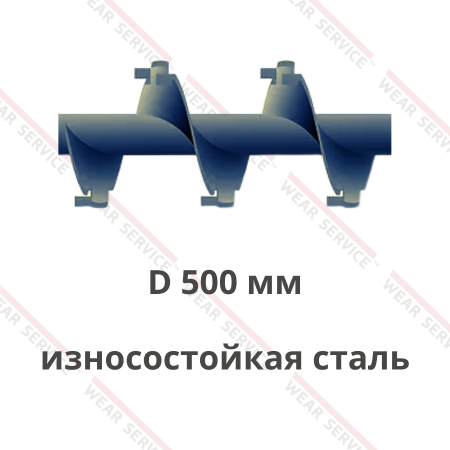
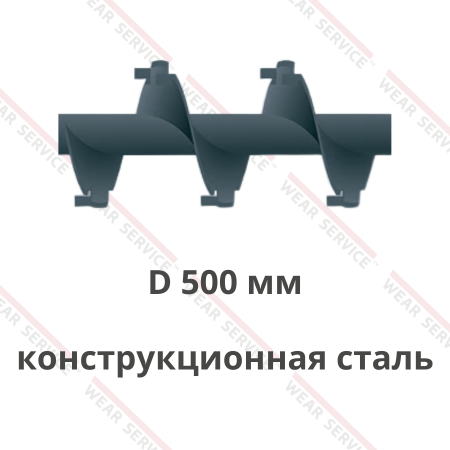
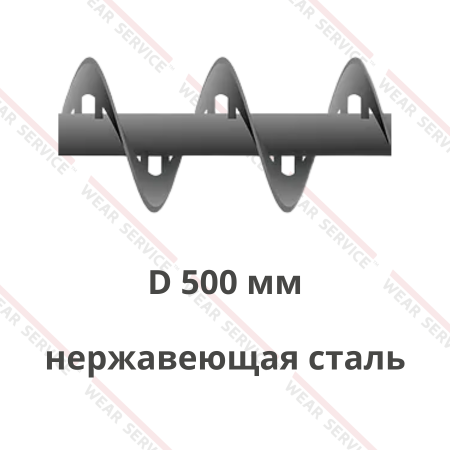
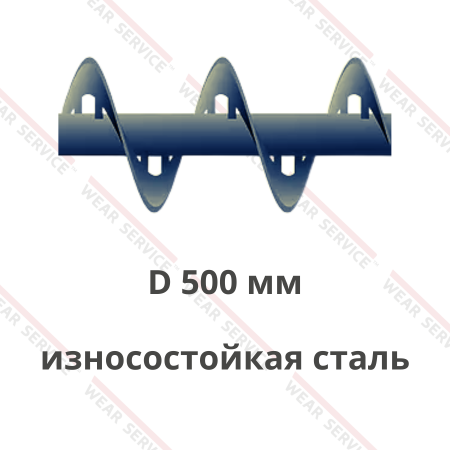
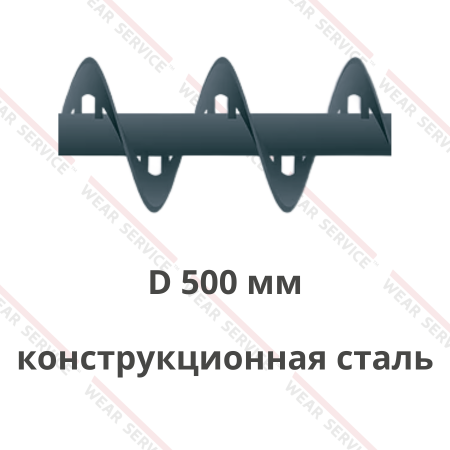
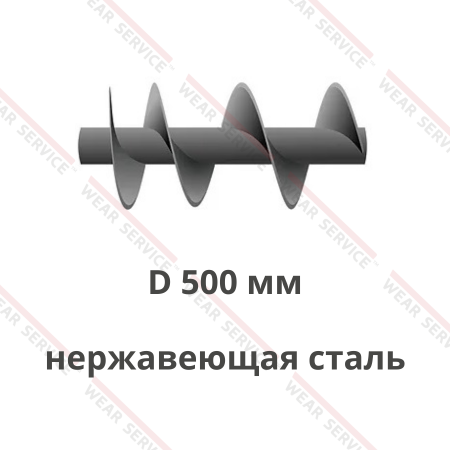
Шнеки для угля — это винтовые элементы транспортёров и питателей, предназначенные для перемещения подготовленного угольного сырья между участками технологической линии. При вращении витки продвигают топливо вдоль желоба или трубы от загрузочного отверстия к месту выгрузки. В зависимости от исполнения изделие может включать центральный вал, винтовую поверхность, соединительные участки и детали крепления; такие элементы применяют при топливоподготовке, дозировании, брикетировании и подготовке сырья для дальнейшей переработки.
Параметры изделия подбирают с учётом вида транспортируемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Для угля дополнительно важны размер наиболее крупных кусков, доля мелочи, влажность и склонность сырья к налипанию. Эти свойства влияют на заполнение межвиткового пространства и поступление топлива из бункера. Поэтому конструкцию согласуют с фактическим состоянием продукта на конкретном участке, а не только с его общим наименованием.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для угля
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Топливоподготовка на электростанциях и в котельных: предварительно измельчённый и отсортированный уголь подают из промежуточной ёмкости к следующему узлу топливного тракта. Винтовой элемент может работать в составе питателя, который выдаёт сырьё из бункера, или транспортёра, перемещающего его на небольшом участке линии. При подборе учитывают крупность топлива после подготовки и режим загрузки: поток, поступающий из накопителя, должен соответствовать возможностям механизма.
- Производство топливных брикетов: угольную мелочь направляют к смесителю, дозатору или прессовому участку. Здесь важна согласованная подача компонентов, поскольку изменение количества поступающего сырья влияет на работу последующих агрегатов. Если мелочь содержит влагу и образует комки, это учитывают при выборе винтовой поверхности и приёмной зоны.
- Углеперерабатывающие предприятия: подготовленную фракцию перемещают между бункерами, узлами смешивания и оборудованием для дальнейшей обработки. Задача детали зависит от положения в технологической цепочке: на одном участке требуется передать сырьё к следующей операции, на другом — обеспечить его выдачу из накопителя. Для каждого случая проверяют состав потока после сортировки, возможное присутствие крупных кусков и изменение влажности при хранении.
- Коксохимическое производство: угольные компоненты могут подаваться из ёмкостей к участку подготовки шихты. При такой схеме важно согласовать поступление отдельных компонентов с работой загрузочного или дозирующего узла. Винтовую часть подбирают по свойствам конкретной фракции, поскольку угольная мелочь и более крупное сырьё по-разному заполняют транспортёр и проходят через выпускное отверстие.
- Приготовление углеродсодержащих смесей: на производственных участках уголь используют как один из компонентов смеси и направляют к месту дозирования или смешивания. Для мелкой фракции имеют значение пылеобразование и равномерность поступления из бункера. Шнек подбирают вместе с корпусом и сопряжёнными узлами, чтобы его геометрия соответствовала способу загрузки и требуемому маршруту перемещения сырья.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
В перечисленных процессах винтовой элемент выполняет разные задачи. Транспортёр передаёт сырьё между точками загрузки и выгрузки, а питатель регулирует его выдачу из накопителя в составе соответствующего механизма. Это различие важно при заказе: деталь, рассчитанная на перемещение уже отмеренного потока, не следует автоматически считать подходящей для работы непосредственно под заполненным бункером. Для такой установки дополнительно оценивают нагрузку на входном участке и характер схода топлива из ёмкости.
Конструктивные особенности шнеков для угля
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр винтовой поверхности: согласуется с внутренними размерами желоба или трубы и положением вращающейся кромки относительно стенок. Зазор должен соответствовать конструкции транспортёра и крупности перемещаемого топлива. Если в потоке встречаются куски больше предусмотренных проектом, они могут застревать между витком и корпусом. При изготовлении замены диаметр проверяют по документации или фактическим размерам установки, особенно если старая кромка заметно изношена.
- Шаг витков: влияет на объём пространства между соседними оборотами спирали и продвижение сырья вдоль оси. Для транспортирования заранее подаваемого потока и выдачи из бункера могут требоваться разные решения. Шаг рассматривают вместе с длиной загрузочного отверстия, частотой вращения и необходимым режимом подачи. Изменять этот параметр по одному лишь образцу изношенной детали без проверки всей схемы не следует.
- Форма винтовой части: определяется выбранным исполнением механизма и свойствами топлива. При работе с влажным сырьём оценивают вероятность накопления частиц на витках и валу; для сухой мелкой фракции важен характер её заполнения и выхода из желоба. Конфигурацию витков определяют по техническому заданию с учётом свойств топлива и устройства транспортёра.
- Толщина витков и способ их крепления: учитываются при проектировании детали для заданной нагрузки и длительности работы. В местах соединения винтовой поверхности с несущей частью требуется сохранить предусмотренную геометрию и передачу усилия при вращении. При замене важно знать исходную толщину, поскольку измерение сильно изношенного участка может дать неверное представление о параметрах новой детали.
- Вал, посадочные участки и соединения: в валовом исполнении обеспечивают передачу вращения от привода и установку винтовой части в опорных узлах. Проверяют общую длину, расположение мест крепления, размеры сопряжений и положение витков относительно загрузочного отверстия. Даже при совпадении наружного диаметра шнек может не подойти к существующему оборудованию, если отличаются его посадочные элементы или схема соединения с приводом.
- Длина секций и направление навивки: определяются компоновкой транспортёра и требуемым направлением перемещения топлива. Секционное исполнение предусматривают, если его допускает конструкция установки; при этом учитывают соосность стыков и непрерывность винтовой линии. Направление навивки сверяют с вращением привода и расположением выпускного отверстия. Ошибка в этом параметре способна привести к подаче сырья в противоположную сторону.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
Для восстановления существующего механизма полезны сборочный чертёж, схема загрузки и фотографии узлов соединения. Если документации нет, образец помогает определить форму витков и устройство посадочных мест, но его размеры следует проверять с поправкой на износ. Отдельно уточняют, работала ли прежняя деталь как транспортирующий элемент или как часть питателя под бункером: условия нагрузки в этих схемах различаются.
Преимущества шнеков для угля
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Согласованная выдача из бункера: шнек, изготовленный для конкретного питателя, можно подобрать с учётом размеров загрузочного отверстия и требуемого режима подачи. Это помогает увязать поступление топлива с работой следующего агрегата. Фактическая точность выдачи зависит также от привода, состояния сырья и устройства бункера, поэтому её оценивают для питателя в сборе.
- Учёт состава угольной фракции: геометрию детали согласуют с размером кусков и долей мелочи. Это позволяет оценить риск застревания крупных включений и характер заполнения пространства между витками ещё до изготовления. Для предприятия такой подход полезен при замене элемента после изменения режима дробления или сортировки, когда прежние параметры уже не соответствуют поступающему сырью.
- Адаптация к влажности топлива: при известной склонности продукта к налипанию можно обсудить исполнение винтовой части и устройство зоны загрузки. Это особенно важно, если сырьё меняет состояние во время хранения или после подготовки. Подбор конструкции не устраняет саму причину увлажнения, но позволяет заранее учесть условия, в которых деталь будет работать.
- Совместимость с действующей установкой: изготовление по чертежу, техническому заданию или проверенному образцу помогает воспроизвести необходимые посадочные размеры, длину и направление навивки. Перед заказом можно сопоставить эти параметры с приводом, опорами и корпусом транспортёра. Такая проверка снижает риск обнаружить несоответствие уже во время монтажа.
- Возможность ремонта по секциям: если конструкция механизма разборная, повреждённый участок можно изготовить отдельно от остальных частей. Для этого необходимо точно повторить соединение и положение винтовой поверхности на стыке. Решение подходит, когда износ локализован и состояние соседних секций позволяет продолжить их эксплуатацию.
- Согласование с маршрутом подачи: винтовой элемент можно изготовить под предусмотренное расстояние между технологическими узлами и расположение мест загрузки и выгрузки. Это позволяет встроить его в существующую схему без изменения самой задачи участка. При этом возможности транспортировки определяются всей установкой, включая корпус, привод, опоры и способ поступления топлива.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Эти преимущества зависят от согласованной работы винтовой части и окружающих узлов. Если сырьё зависает над входом, содержит неучтённые крупные куски или поступает быстрее, чем его может передать транспортёр, одной замены детали может быть недостаточно. При обращении к производителю полезно описать прежние остановки, места налипания и характер износа: такая информация помогает определить, требуется ли точное повторение образца или пересмотр конструкции.
Как подобрать шнеки для угля
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Крупность и однородность топлива: сообщите диапазон размеров кусков, долю мелочи и наличие случайных крупных включений. Ориентироваться только на средний размер недостаточно: проходное сечение должно соответствовать наиболее крупным частицам, которые действительно попадают в механизм. Если перед подачей работают дробилка или грохот, укажите состояние сырья после этих операций.
- Влажность и склонность к налипанию: уточните, перемещается ли сухой продукт или его состояние меняется при хранении и обработке. Влажные частицы могут скапливаться на винтовой поверхности, валу и в приёмной зоне, изменяя доступное пространство для подачи. Сведения о таких явлениях помогают оценить пригодность выбранного исполнения и необходимость проверки сопряжённых узлов.
- Состав и возможные примеси: вместе с угольной фракцией в поток могут попадать минеральные включения или посторонние предметы. Их размер и количество влияют на условия контакта с витками и риск заклинивания. Если на прежней детали наблюдался выраженный локальный износ, укажите его расположение. По этим данным проще определить, какие участки конструкции требуют особого внимания при изготовлении.
- Требуемый режим подачи: определите, нужно ли непрерывно передавать заранее отмеренный поток или выдавать топливо непосредственно из заполненного бункера. Укажите необходимую производительность, продолжительность работы и порядок запуска установки. Для питателя важно дополнительно знать размеры входного отверстия и условия заполнения, поскольку нагрузка в этой зоне отличается от работы транспортёра с контролируемой загрузкой.
- Расположение транспортёра: передайте расстояние между точками приёма и выгрузки, положение желоба или трубы и угол установки. При наклонном перемещении поведение сыпучего продукта может отличаться от горизонтальной подачи. Эти сведения нужны для согласования геометрии винтовой части с приводом и компоновкой линии, а также для проверки доступности соединений при обслуживании.
- Совместимость с корпусом и соседними узлами: проверьте посадочные размеры, расположение опор, направление вращения, тип приводного соединения и размеры загрузочного отверстия. При работе с мелкой пылящей фракцией отдельно описывают исполнение корпуса и связанных с ним систем улавливания пыли: сама винтовая деталь не определяет их характеристики. Если заказывается замена, полезно приложить фотографии установки вместе с чертежом.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
В техническом задании стоит разделить сведения о детали и о процессе. Для изготовления нужны геометрия, посадочные места и схема соединений; для выбора исполнения — состояние топлива, способ загрузки и причины прежних остановок. Если уголь поступает с нескольких участков или его свойства меняются по сезонам, это также следует указать. Тогда параметры можно обсуждать с учётом всего диапазона фактических условий, а не одного образца сырья.
Где заказать шнеки для угля
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Компания «Веар Сервис» предлагает заказать шнеки для угля по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
