


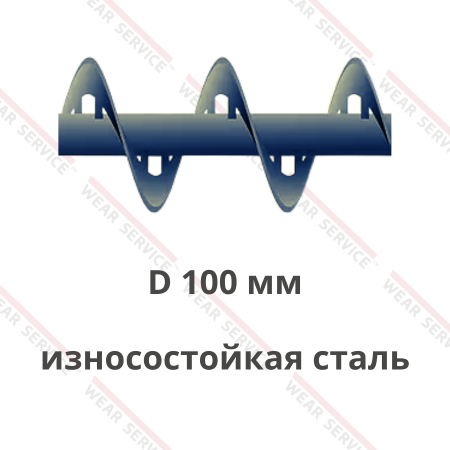
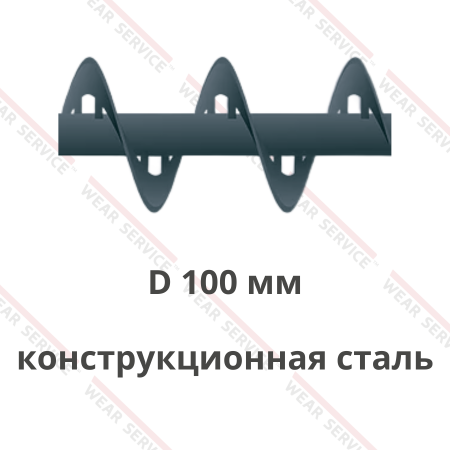
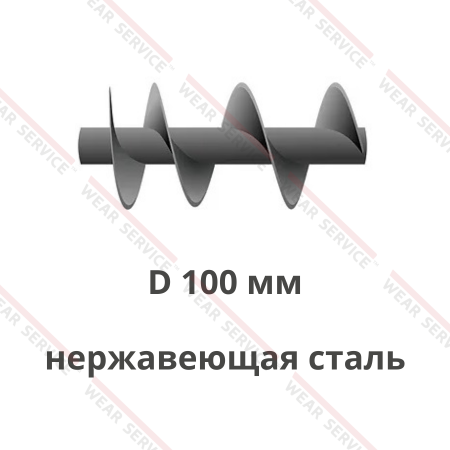
Шнеки для транспортера — это вращающиеся винтовые рабочие элементы, которые перемещают сыпучее или подготовленное к подаче сырьё внутри желоба либо трубы транспортирующей установки. Привод передаёт вращение винтовой части, её витки захватывают продукт в загрузочной зоне и продвигают к выпускному отверстию. Такой узел связывает бункер с дозатором, смесителем, технологическим аппаратом или следующим участком линии; характер подачи зависит от конструкции всей системы и режима её работы.
В зависимости от устройства механизма рабочая деталь может состоять из центрального вала с закреплёнными витками, включать несколько соединённых секций либо выполняться в виде безосевой спирали. Присоединительные элементы и опорные участки предусматривают там, где они нужны по схеме машины. Винтовые транспортёры используют для зерна, комбикорма, песка, цемента, минеральных порошков, золы, опилок и других материалов, размеры и свойства которых допускают перемещение через выбранный корпус.
Параметры изделия подбирают с учётом вида транспортируемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Для расчёта также важны место поступления сырья, направление подачи, угол установки, расположение выгрузки и режим работы привода. Согласование этих данных позволяет изготовить винтовой элемент под действующую компоновку, а при замене — учесть размеры корпуса и соединений.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для транспортера
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Производство строительных материалов: цемент, песок и компоненты сухих смесей передают из накопительных ёмкостей к смесителям, весовым узлам или точкам фасовки. Винтовой элемент работает внутри закрытой трубы либо желоба, если такое исполнение предусмотрено линией. Для тонких порошков существенны организация загрузки и состояние корпуса, а для песка — фракция и воздействие твёрдых частиц на рабочую кромку.
- Зернопереработка и выпуск кормов: зерно, дроблёные культуры и комбикорм перемещают от приёмного бункера к очистке, смешиванию либо промежуточному хранению. Транспортирующая часть помогает связать агрегаты, расположенные на разных уровнях цеха. При проектировании оценивают неодинаковую текучесть зерна и размолотого продукта, а также способ регулирования подачи в следующую машину.
- Деревообработка: опилки, мелкую стружку и подготовленную щепу отводят от участка распиловки или измельчения к накопителю и дальнейшей обработке. Винтовая поверхность продвигает фракцию внутри канала после её поступления через загрузочный патрубок. Вытянутые частицы и колебания влажности влияют на заполнение, поэтому сырьё описывают по реальному состоянию после обработки древесины.
- Энергетика и обращение с золой: золу и другие подготовленные остатки направляют от сборной ёмкости к накоплению или последующей переработке. Для мелкодисперсного продукта учитывают состояние соединений, возможность просыпания в местах выгрузки и свойства материала при намокании. Требования к рабочему винту определяют вместе с исполнением корпуса и условиями обслуживания узла.
- Переработка полимеров: измельчённый пластик, хлопья после мойки или гранулы после гранулирования передают между самостоятельными стадиями линии. Транспортёр может разгружать накопитель и подавать подготовленную фракцию в принимающий аппарат. Для лёгких хлопьев проверяют заполнение входа и низкую насыпную плотность, для гранул — заданный расход и схему приёма у следующего оборудования.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
На одном предприятии винтовые узлы могут выполнять разные задачи. Один передаёт поток между двумя машинами с относительно постоянной загрузкой, другой установлен под бункером и подаёт сырьё к принимающему агрегату в заданном режиме. Для участка с вытянутой приёмной щелью важна равномерность отбора по её длине; для передачи от точки к точке требуется прежде всего согласовать вход и выход с производительностью соседних звеньев. Эти задачи учитывают при выборе конструкции.
Конструктивные особенности шнеков для транспортера
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр и рабочий зазор: положение края витка относительно стенок трубы либо желоба влияет на условия продвижения сырья и контакт с корпусом. Размер выбирают по внутреннему пространству установки с учётом её фактического состояния. При замене проверяют овальность, следы задевания и местные повреждения, чтобы новый узел не повторил причину прежнего износа.
- Шаг и профиль витков: расстояние между соседними оборотами определяет геометрию захвата и связано с расходом при выбранной частоте вращения. Для подачи из протяжённого бункера может потребоваться изменение геометрии вдоль входной зоны, если это предусмотрено проектом. Конфигурацию согласуют со свойствами продукта и режимом заполнения, не перенося размеры с другого механизма без проверки.
- Центральный вал или безосевая спираль: в узле с валом винтовая поверхность закреплена на несущей части, которая соединяется с приводом и опирается на подшипниковые узлы. Безосевой вариант не имеет центральной трубы или вала по длине рабочей спирали; для него важны устройство направляющей поверхности и передача вращения через предусмотренное соединение. Выбор зависит от компоновки установки и поведения сырья.
- Толщина металла и исполнение кромки: эти параметры влияют на механическую прочность рабочей части и характер контакта с твёрдыми частицами. При транспортировке песка либо другого материала с абразивными включениями изучают нагрузку и следы износа прежней детали. Материал изготовления и возможное усиление согласуют по техническому заданию без назначения свойств, не подтверждённых исходными данными.
- Длина секций и расположение стыков: рабочую часть соотносят с расстоянием между опорами и монтажным доступом. Если конструкция сборная, соединения должны сохранять передачу крутящего момента и непрерывность винтовой линии там, где это требуется. Положение стыка относительно загрузочного или выпускного окна проверяют по чертежу действующего транспортёра.
- Направление навивки и присоединительные размеры: сочетание направления спирали и вращения определяет ход продукта к нужному отверстию. Диаметры посадок, отверстия под крепёж, форма концов и расположение опор должны соответствовать приводу и корпусу. Для изделия, изготовляемого взамен прежнего, эти сведения фиксируют по рабочей документации либо обмеру образца.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
Промежуточные опоры и подшипниковые узлы относятся к конструкции конкретной машины. В длинном валовом исполнении их расположение связано с длиной секций и возможностью монтажа; безосевая спираль работает по иной схеме опирания. При выборе новой детали нельзя автоматически переносить решения между такими вариантами. Инженеру нужны схема агрегата и сведения о местах обслуживания, чтобы согласовать сборку с реальным оборудованием.
Если на существующей спирали заметен неравномерный износ, стоит осмотреть направляющую поверхность, проверить соосность и оценить состояние опор до заказа. Повреждения на одной стороне витков могут быть связаны с положением в корпусе, а не только со свойствами перемещаемых частиц. Обмер изношенного образца полезно сопоставлять с исходным чертежом: стёршаяся кромка уже не показывает первоначальный наружный диаметр.
Преимущества шнеков для транспортера
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Согласованная передача между агрегатами: винтовая часть перемещает подготовленный продукт от загрузочного окна к предусмотренной точке выгрузки. Это помогает организовать технологический маршрут между бункером, смесителем и накопителем с учётом их расположения. Польза особенно заметна там, где ручная перегрузка прерывает последовательность операций.
- Управляемый расход в составе питателя: при соответствующей конструкции машины изменение режима привода позволяет согласовать поступление сырья с потребностью следующего аппарата. Рабочий элемент участвует в дозированной подаче, но точность задаётся всей системой, включая загрузку, привод и управление. Такой подход важен перед смесителем, фасовкой или узлом учёта.
- Совместимость при замене: изготовление по чертежу, техническому заданию или образцу даёт возможность согласовать посадки, длину, шаг и сторону навивки с действующей установкой. Это помогает проверить возможность монтажа в имеющемся корпусе без изменения компоновки привода и опор.
- Выбор исполнения под свойства сырья: для свободно пересыпающихся гранул, мелкого порошка и влажной неоднородной массы применяют разные конструктивные решения. Возможность задать геометрию и тип рабочей части позволяет учитывать склонность к налипанию, форму частиц и условия приёма. Это снижает вероятность затруднений в конкретной точке линии при корректном подборе узла.
- Организация закрытого тракта: размещение винта в трубе либо закрываемом желобе помогает ограничить просыпание мелкой фракции на участке передачи. Результат зависит от конструкции крышек, соединений и выгрузочного узла, поэтому оценивают транспортёр в сборе. Для порошков такой способ компоновки удобен при передаче между расположенными рядом аппаратами.
- Планирование ремонта по секциям: если конструкция предусматривает разборный рабочий узел, состояние его частей можно оценивать отдельно. Это помогает определить объём замены, подготовить нужные присоединительные элементы и учесть доступность демонтажа. Возможность частичного ремонта зависит от фактической схемы соединений и состояния остальных деталей.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Работа транспортирующего узла определяется также тем, как сырьё поступает к винтовой поверхности. Нестабильная выгрузка бункера, крупные включения или налипание на входе способны ограничивать фактическую подачу даже при правильно изготовленной детали. Поэтому при оценке результата рассматривают загрузочное окно и предшествующую операцию вместе с геометрией винта, а не только номинальные размеры.
Как подобрать шнеки для транспортера
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Вид и фракция сырья: сообщают, будет ли установка передавать порошок, зерно, щепу, гранулы либо минеральные частицы. Важны не только средние размеры, но и наиболее крупные включения, которые реально проходят через загрузку. Эти сведения помогают оценить свободное пространство внутри канала и возможность задержки продукта у витков или опор.
- Влажность и поведение при хранении: сырьё после мойки, подсушенный порошок и влажные древесные остатки по-разному заполняют приёмную зону. Склонность к налипанию или уплотнению влияет на выбор исполнения и на доступность очистки при остановках. Если свойства меняются от партии к партии, в задании описывают ожидаемый диапазон состояний без подмены его одним удобным образцом.
- Абразивные частицы и посторонние включения: при передаче песка, золы или переработанной фракции с минеральными примесями уточняют характер контакта кромки со стенками. Это помогает выбрать толщину и конструкцию рабочей части по реальной нагрузке. Крупные предметы, для которых канал не предназначен, необходимо выявлять на предыдущем участке технологической схемы.
- Требуемый расход и характер загрузки: устанавливают потребность принимающей машины и выясняют, поступает ли продукт непрерывно, отдельными порциями либо из постоянно заполненного бункера. Для транспортирования с контролируемой подачей и для отбора из ёмкости условия заполнения различаются. Геометрию винта, допустимый режим вращения и возможности привода рассматривают совместно.
- Угол и протяжённость маршрута: фиксируют расстояние между точками загрузки и выгрузки, положение корпуса и направление подъёма. На наклонном участке часть сырья может смещаться назад под действием силы тяжести, поэтому фактический расход зависит от компоновки и свойств продукта. Длинный маршрут также требует проверки схемы опирания и расположения соединяемых секций.
- Совместимость с действующим механизмом: для замены передают чертёж корпуса, присоединительные размеры, сведения о приводе и направление его вращения. Уточняют количество опор, расположение окон и свободное место для демонтажа. Проверка этих условий до изготовления помогает избежать расхождения между новой деталью и установленным на предприятии транспортёром.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
Если чертежа нет, полезны фотографии узла после разборки, обмеры посадок, длины и шага, а также схема расположения загрузки и выпуска. Отдельно указывают, какие размеры удалось снять с сохранившихся участков, а какие восстановлены по документации или сопряжённым деталям. Производителю также сообщают о следах перекоса, повреждениях корпуса и прежних затруднениях с подачей: эти наблюдения помогают уточнить техническое задание.
При проектировании нового участка исходные данные собирают по всей цепочке: от характеристик продукта и высоты бункера до требований принимающего агрегата. Затем согласуют тип рабочей части, геометрию, опоры и взаимодействие с приводом. Для уже действующего транспортёра первоочередной задачей становится точная привязка изделия к существующим посадкам и допустимому монтажному пространству.
Где заказать шнеки для транспортера
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Компания «Веар Сервис» предлагает заказать шнеки для транспортера по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
