


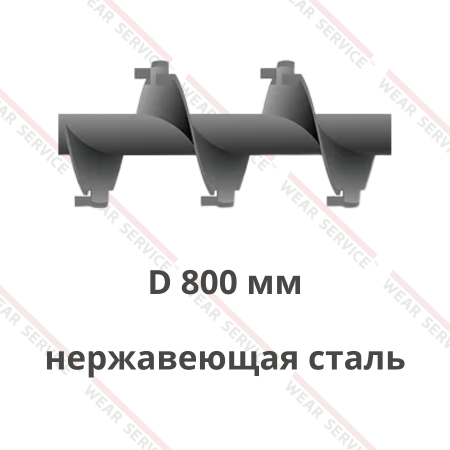
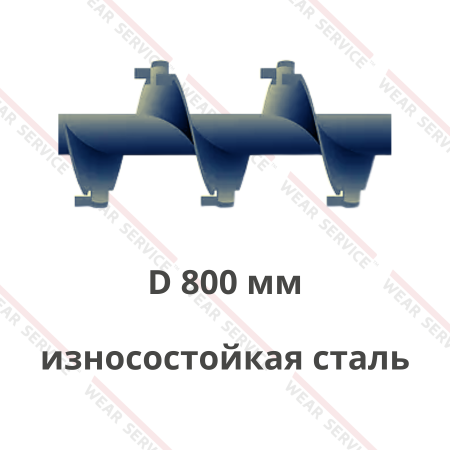
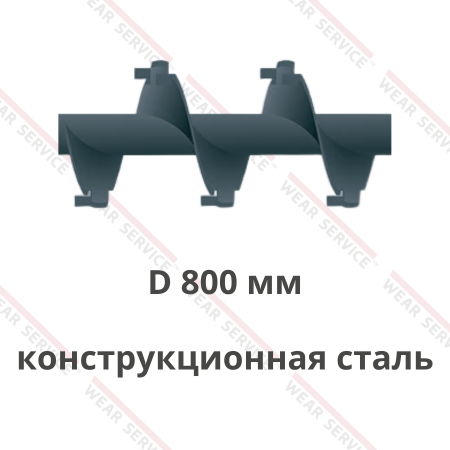
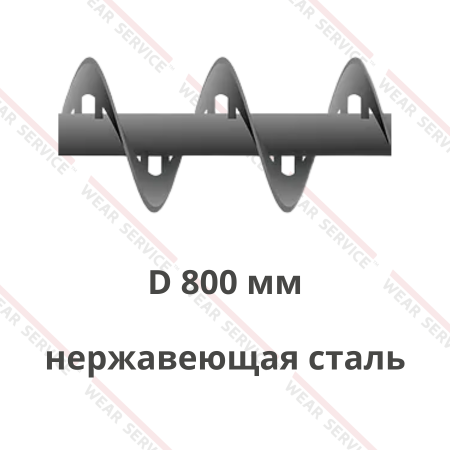
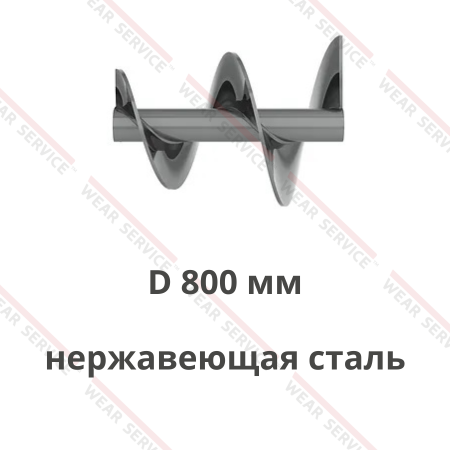
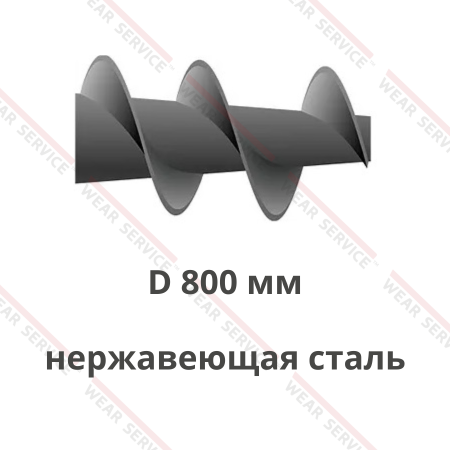
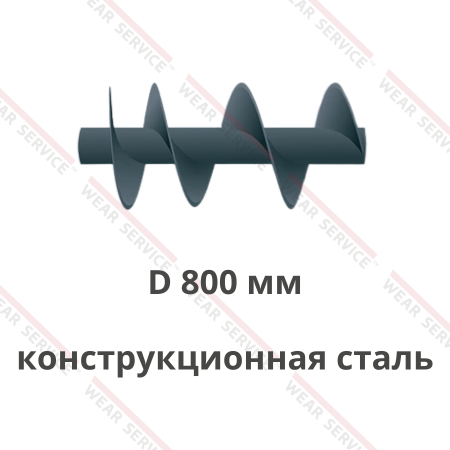
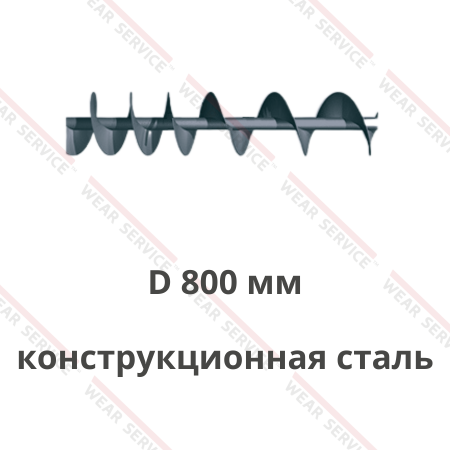
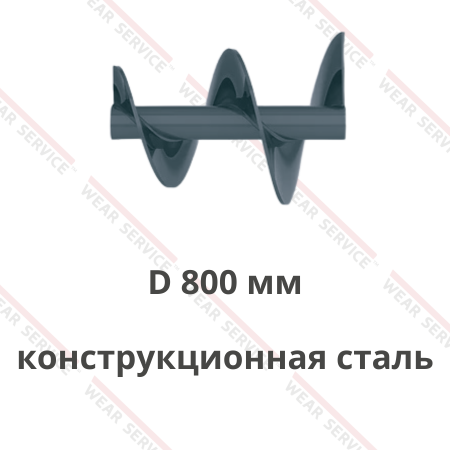
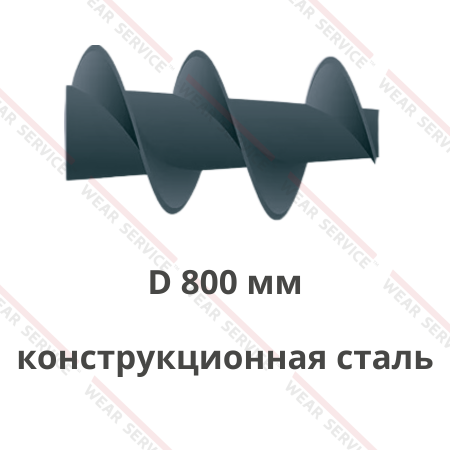
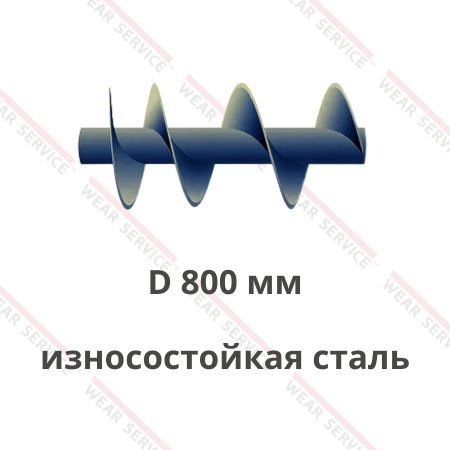
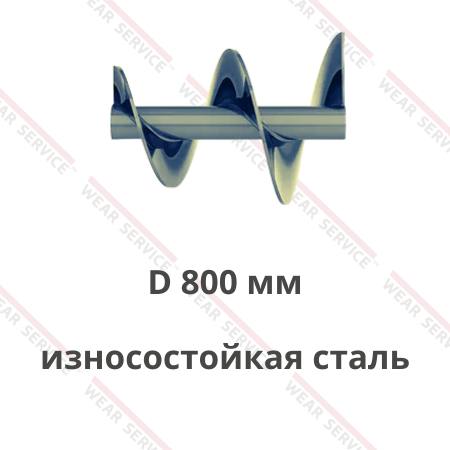
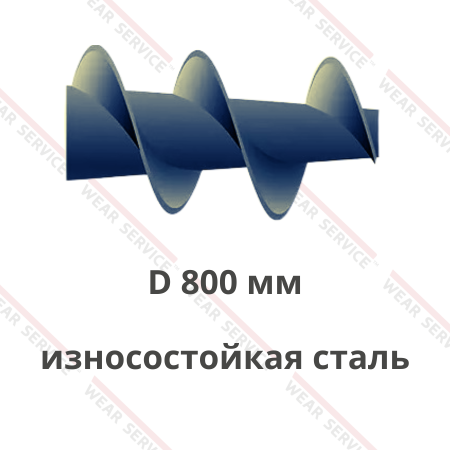
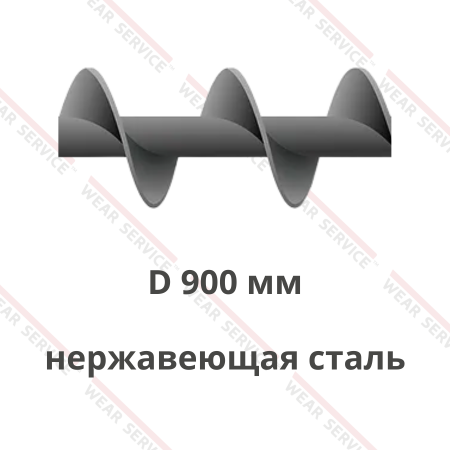
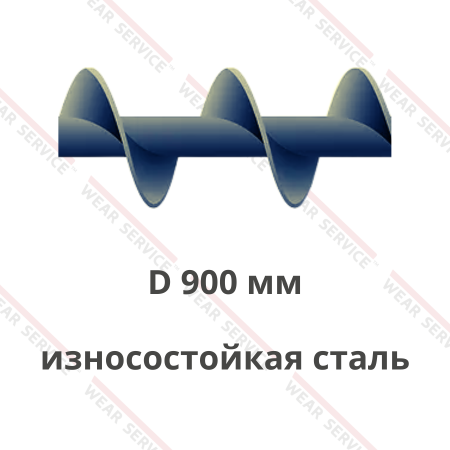
Шнеки для теста — это винтовые рабочие элементы машин, которые перемещают тестовую массу внутри корпуса к выпускному патрубку, дозирующему узлу или формующей головке. При вращении витки захватывают продукт из загрузочной зоны и направляют его вдоль рабочей камеры. В зависимости от устройства машины узел обеспечивает подачу на деление заготовок, выдавливание через матрицу либо заполнение следующего участка линии. Конструкция может включать вал с винтовой поверхностью, опорные и присоединительные участки; в отдельных установках применяют согласованную пару вращающихся элементов. Масса сохраняет связность при перемещении и может прилипать к рабочим поверхностям. В сборке винтовая часть взаимодействует со стенкой корпуса, а выпускной канал задаёт сопротивление продвижению продукта.
Такие детали встречаются при обработке хлебной, макаронной и кондитерской массы, а также в линиях изготовления отдельных видов мучных полуфабрикатов. Состав, влажность и степень замеса влияют на то, как продукт поступает в винтовую камеру, прилипает к поверхностям и выходит из неё. Параметры изделия подбирают с учётом вида перемещаемой массы, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Для действующей машины дополнительно сверяют компоновку загрузки и выпуска, направление вращения, посадочные места и возможности привода.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для теста
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Хлебопекарное производство: пшеничную или ржаную тестовую массу подают из приёмной зоны к порционирующему устройству; согласование потока с работой делителя помогает получать последовательные заготовки для дальнейшего округления и расстойки.
- Макаронные линии: подготовленную мучную смесь направляют в прессовую камеру, откуда винтовая поверхность продвигает её к матрице; на выходе формируют изделия либо лист для последующих операций.
- Изготовление печенья и сдобных изделий: песочную или другую пригодную для данной машины массу подают к отсадочному и отрезному узлу; если рецептура содержит семена или кусочки сухофруктов, при выборе рабочего элемента учитывают размер добавок.
- Линии мучных полуфабрикатов: заготовленную основу для изделий из плотной тестовой массы направляют к формующему или порционирующему модулю; узел обеспечивает переход от загрузочного бункера к рабочему инструменту.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
При переработке тестовой массы важно учитывать её вязкость и связность. Подающий или прессующий элемент работает с продуктом, который меняет форму под нагрузкой и способен оставаться на поверхности витков после выгрузки. Винтовой узел устанавливают там, где предусмотрено соответствующее конструктивное решение: перед делением, отсадкой, формованием или экструзией. Его назначение уточняют по схеме конкретной машины.
Работа детали связана с соседним оборудованием. После делителя продукт может идти на округление, после макаронного пресса — к резке либо дальнейшей обработке, после отсадки — на выпечку. Место установки определяет требуемый характер движения массы и условия её передачи следующему механизму. Схема линии помогает сформулировать требования к рабочему элементу и проверить, как он будет взаимодействовать с загрузочной и выпускной зонами.
Для изделий с неоднородным составом отдельно оценивают путь крупных добавок от приёмной зоны до выпуска. Для мягких и липких рецептур важны заполнение камеры и полнота выгрузки. Если на предприятии чередуют несколько рецептур, при согласовании детали рассматривают режимы смены продукта, доступ к рабочей поверхности и порядок очистки узла. Эти условия позволяют определить исполнение, пригодное для конкретной операции.
Конструктивные особенности шнеков для теста
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр и зазор в камере: соответствие витков внутренней поверхности корпуса влияет на прохождение массы и величину обратного перетекания; размеры согласуют с фактическим состоянием сопряжённой детали.
- Шаг и профиль винтовой поверхности: расстояние между витками и форма канала определяют характер продвижения продукта; изменение геометрии по длине допустимо лишь там, где его предусматривает схема подачи или прессования.
- Длина рабочей зоны: положение первого и последнего витка относительно загрузочного окна и выходного отверстия задаёт путь продукта внутри камеры и условия его передачи соседнему узлу.
- Вал и присоединительные участки: конструкция опор, хвостовика и соединения с приводом определяет посадку и передачу вращения; их размеры проверяют по чертежу и ответным деталям машины.
- Направление навивки и число рабочих элементов: исполнение согласуют с направлением вращения и устройством камеры; в парном узле учитывают взаимное расположение и рабочие зазоры.
- Поверхности, контактирующие с продуктом: материал, качество обработки доступных участков и конструкцию разборки выбирают с учётом требований производства к контакту с пищевой массой и очистке оборудования.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
В рабочей камере важна не только форма отдельного витка. На подачу влияют входное окно, внутренний профиль корпуса, зона выпуска и сопротивление следующего механизма. У винтовой детали для вязкой массы могут отличаться конфигурация заходной части, шаг по длине и форма перехода к выходу. При изготовлении заменяемого элемента эти решения восстанавливают по документации машины или согласуют отдельно, учитывая назначение каждого участка.
Посадочные участки и рабочая поверхность выполняют разные задачи, но должны быть согласованы между собой. При корректном профиле витков неверная длина хвостовика способна сместить их относительно загрузочного окна. Аналогично подходящее крепление само по себе не компенсирует неподходящий зазор в корпусе. На этапе подготовки заказа полезно передать общую длину детали, размеры переходов, расположение упорных поверхностей, способ фиксации, направление вращения и сведения о сопрягаемых элементах.
Отдельного внимания требуют зоны, в которых может задерживаться остаток массы. Доступность поверхности для предусмотренной на предприятии очистки зависит от разборки, формы переходов и расположения крепежа. Если речь идёт о восстановлении существующей машины, решение принимают по её устройству и принятым процедурам санитарной обработки. Необходимые материалы и исполнение контактных участков фиксируют в техническом задании с учётом требований пищевого производства.
Преимущества шнеков для теста
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Последовательная подача к рабочему органу: согласованный с приёмной камерой профиль помогает направлять массу к следующему устройству без резких изменений заполнения, влияющих на ритм операции.
- Совместимость с действующей машиной: исполнение по чертежу или снятым с образца размерам позволяет учесть посадку, расположение витков и выпускного участка при замене штатной комплектующей.
- Подбор под консистенцию рецептуры: конфигурацию рабочей зоны можно согласовать с мягкой, плотной или склонной к налипанию массой в пределах возможностей конкретного механизма.
- Согласование с порционированием: корректная передача продукта к отсекателю облегчает настройку повторяющихся циклов и уменьшает колебания заполнения перед формированием заготовок.
- Учёт очистки при смене рецептуры: согласование конструкции контактных участков и порядка разборки облегчает доступ к остаткам продукта во время предусмотренного обслуживания.
- Возможность адресной замены: при износе рабочего элемента можно изготовить совместимую деталь по документации или образцу, сохранив пригодные сопряжённые узлы после проверки их состояния.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Практическая польза винтового узла проявляется в связке с рецептурой, скоростью линии и конечной операцией. Когда изделие соответствует корпусу и приводу, оператору проще настраивать процесс в допустимых пределах, а технической службе — находить причины отклонений по конкретным участкам. Подготовленные для замены размеры и сведения о посадке помогают планировать обслуживание без повторного обследования каждого крепления. Результат оценивают по работе собранной машины.
При работе с вязкой массой особенно заметно влияние несоответствия выпускной зоны. Излишнее сопротивление продвижению отражается на нагрузке привода и поведении продукта перед формующим устройством. Недостаточное заполнение камеры приводит к тому, что следующий механизм получает поток с перерывами. Исполнение винтовой детали рассматривают вместе с настройкой загрузки из бункера, состоянием корпуса и режимом вращения.
Для предприятий, которые выпускают несколько изделий на общей линии, полезна возможность согласовать запасную комплектующую с конкретной модификацией машины и документировать её размеры. Это упрощает сопоставление нового элемента с установленным, позволяет заранее проверить доступность мест крепления и спланировать замену. Если для разных рецептур используются разные сменные инструменты, требования к винтовому узлу также сверяют с соответствующей комбинацией рабочих органов и режима подачи.
Как подобрать шнеки для теста
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Консистенция и влажность массы: мягкие и плотные рецептуры по-разному заполняют канал между витками; при заказе указывают реальные виды продукта, с которыми работает линия.
- Налипание и остаток после выгрузки: склонность продукта удерживаться на поверхности учитывают при согласовании формы рабочей зоны и доступа к ней для штатной очистки.
- Добавки и размер включений: семена, кусочки сухофруктов или иные компоненты рецептуры требуют оценки проходных сечений и зазоров, чтобы снизить вероятность задержки продукта в узле.
- Задача следующего механизма: для делителя оценивают равномерность поступления, а для пресса — условия продвижения к матрице; это влияет на выбор исполнения и рабочих режимов.
- Темп линии и режим вращения: нужный расход соотносят с длительностью производственного цикла, возможностями привода и допустимым воздействием на структуру конкретной массы.
- Габариты и санитарное обслуживание машины: размеры камеры, опоры и крепление проверяют вместе с порядком демонтажа, материалами контактных поверхностей и принятой процедурой очистки.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
Начинать подбор удобно с описания операции: что поступает в бункер, какое устройство принимает массу на выходе и требуется ли создать давление перед выпуском. Затем сопоставляют рабочий диапазон линии с режимом вращения и возможностями привода. Важны также свойства продукта после замеса: одна рецептура легко заполняет входную зону, другая оставляет налипание на стенках, третья содержит заметные включения. Эти различия влияют на выбор геометрии и порядок проверки результата после установки.
Если исходного чертежа нет, пригодится комплект измерений с привязкой к корпусу: длина и наружный диаметр рабочей зоны, шаг по отдельным участкам, направление навивки, расположение крепления и положение выпускного конца. Для парной конструкции потребуются данные по обоим элементам и их взаимной установке. Состояние образца также имеет значение: изношенный виток отражает результат работы, а не всегда исходный проектный профиль. Размеры желательно сопоставить с технической документацией и неизношенными участками.
В техническом задании стоит отдельно описать продукт и режимы, которые вызывают затруднения: неритмичную подачу, остатки в камере, изменение консистенции при переходе между партиями или повышенную нагрузку на привод. Эти сведения помогают обсуждать причины и ограничения установки предметно. Изменение шага либо формы витков следует согласовывать с возможностями машины и соседнего узла, особенно когда деталь предназначена для замены штатной. Такой порядок снижает риск получить формально подходящее по длине изделие с неподходящим поведением в процессе.
Где заказать шнеки для теста
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Для подготовки заказа полезно указать модель и назначение машины, место установки винтового элемента, данные о продукте, требуемое количество деталей и имеющуюся документацию. Если устройство включает пару рабочих элементов, её рассматривают в сборе и уточняют взаимное положение при монтаже. Требования к материалам контактных частей и обработке поверхности формулируют с учётом внутренних правил предприятия и условий применения. По этим данным можно предметно обсудить изготовление и проверку размеров до установки на линию.
Компания «Веар Сервис» предлагает заказать шнеки для теста по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
