


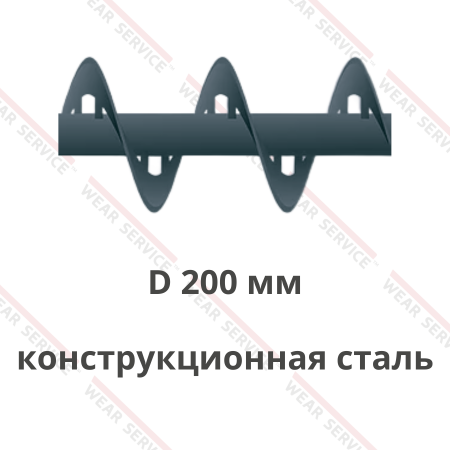
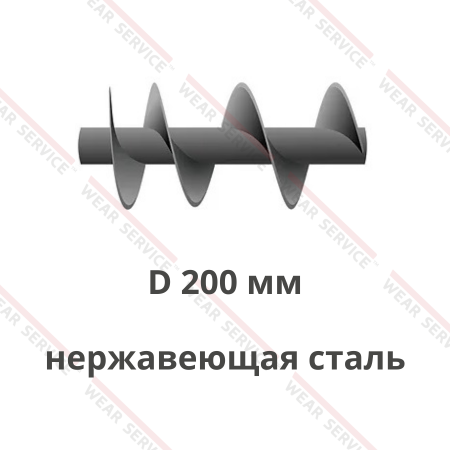
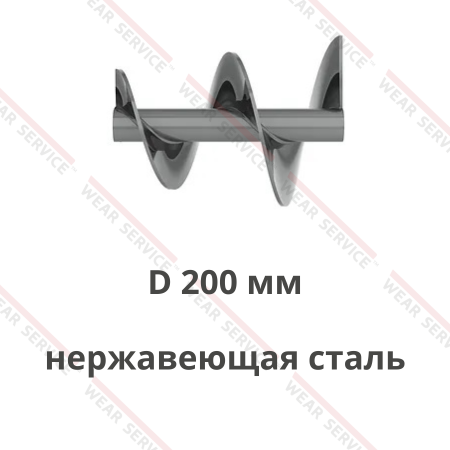
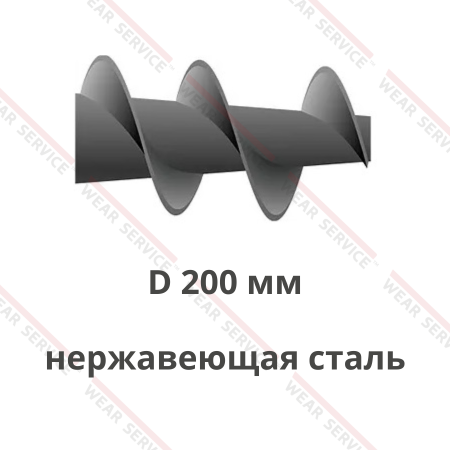
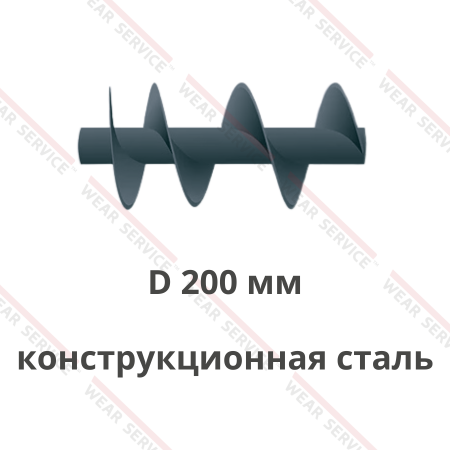
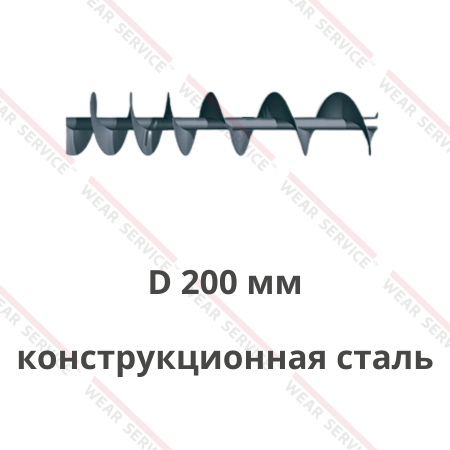
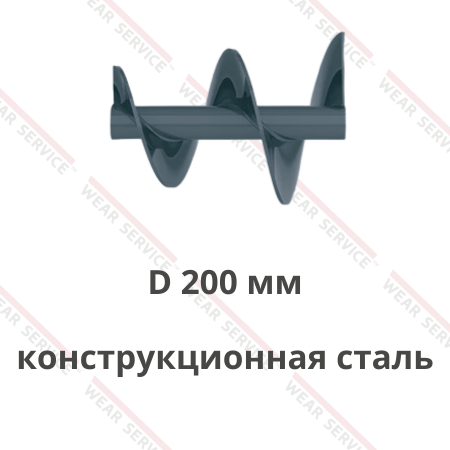
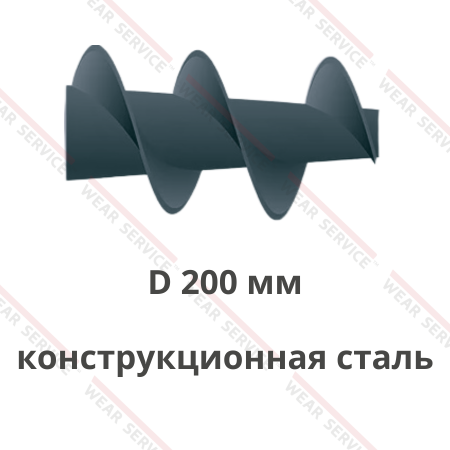
Шнеки для строительных смесей — это винтовые рабочие элементы подающих механизмов и транспортёров, которые перемещают компоненты между участками производства. Вращающаяся спираль захватывает цемент, песок, гипс, минеральный наполнитель или готовый сухой состав и продвигает их вдоль желоба либо трубы. В зависимости от конструкции линии такой узел передаёт сырьё из силоса в весовой бункер, направляет отмеренную порцию в смеситель или подаёт приготовленный продукт на фасовку. На бетонных узлах аналогичный принцип используют для подачи вяжущего и порошковых добавок до смешивания с водой и заполнителем.
Изделие может состоять из вала с закреплёнными витками, присоединительных элементов и одной или нескольких секций. В составе транспортёра винтовая часть перемещает продукт между технологическими точками; в составе дозатора она участвует в регулировании расхода вместе с приводом, весовым оборудованием и системой управления. Такие детали востребованы при выпуске кладочных и штукатурных растворов, плиточных клеёв, составов для стяжки, бетона и других строительных материалов. Их назначение определяют по конкретной операции и состоянию продукта в месте установки.
Параметры изделия подбирают с учётом вида транспортируемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Для песка, цемента и тонкодисперсных добавок важны разные свойства: крупность частиц, насыпная плотность, сыпучесть и поведение при контакте с влагой. Кроме того, учитывают расположение загрузки и выгрузки, а также задачу участка — передать сырьё в следующий агрегат или обеспечить его контролируемое поступление.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для строительных смесей
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Бетонные и растворные узлы: цемент и предусмотренные рецептурой порошковые добавки передают из силосов к весовому бункеру или смесителю. Винтовой питатель работает на участке подачи сухих компонентов; песок и крупный заполнитель могут поступать по другим трактам. При подборе учитывают компоновку силоса, заданный расход вяжущего и последовательность загрузки оборудования.
- Производство сухих кладочных составов: цемент, подготовленный песок и минеральные добавки направляют из накопителей к дозированию и перемешиванию. Для песчаной фракции важны размер частиц и контакт с кромкой витков, а для цемента — условия выгрузки из бункера. Винтовой узел обеспечивает перемещение каждого порученного ему ингредиента на соответствующем участке линии.
- Изготовление штукатурных материалов: гипсовое или цементное вяжущее и наполнители доставляют к смесительному оборудованию в составе производственной линии. Подающий элемент переносит ингредиент от ёмкости хранения к точке ввода в рецептуру. Для тонких порошков особое значение имеют заполнение приёмной зоны и состояние соединений закрытого корпуса.
- Выпуск плиточных клеёв: цемент, фракционированный песок и другие предусмотренные компоненты проходят подготовку, взвешивание и смешивание. Винтовые механизмы применяют для передачи основных ингредиентов между этими стадиями. Малые дозы специальных добавок рассчитывают отдельно с учётом возможностей привода, весовой системы и выбранного способа загрузки.
- Производство составов для стяжки: песчаную фракцию, вяжущее и наполнители направляют к дозаторам или смесителю в порядке, предусмотренном технологией. Рабочая спираль связывает накопитель со следующей операцией. Если готовый сухой продукт поступает на фасовку через винтовой питатель, его расход согласуют с циклом упаковочной машины.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
На одном предприятии могут работать несколько винтовых узлов с различным назначением. Механизм под силосом принимает порошок непосредственно из накопителя при заполненном входе. Транспортирующая секция получает сформированный поток и передаёт его на определённое расстояние. Для фасовочного участка важна связь с приёмной частью упаковочной машины. Эти условия рассматривают отдельно даже при выпуске одного вида продукции.
В производстве бетона винтовой конвейер подаёт вяжущее до приготовления влажной массы. Перекачка готового раствора выполняется специальным насосным оборудованием с иным рабочим узлом. При заказе поэтому указывают не только конечный строительный продукт, но и технологическую стадию, на которой установлена требуемая деталь.
Конструктивные особенности шнеков для строительных смесей
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр: определяет положение кромки витков относительно желоба или трубы. Его согласуют с внутренним размером корпуса и предусмотренным зазором. При изготовлении замены учитывают состояние сопряжённой поверхности: износ оболочки меняет условия движения продукта даже при точном воспроизведении исходных размеров винтовой части.
- Шаг витков и приёмная зона: влияют на захват ингредиента и его продвижение к выходу. Для питателя под бункером важны длина загрузочного отверстия и характер заполнения входа. Здесь может потребоваться особая конфигурация спирали, чтобы сырьё поступало из накопителя в соответствии с расчётным режимом. Решение выбирают по устройству конкретного механизма.
- Диаметр вала и высота витка: вместе с наружным размером определяют пространство для перемещения частиц. При одинаковом диаметре корпуса изменение центральной части влияет на доступный объём винтового канала. Эти параметры сопоставляют с расходом и свойствами продукта, а при замене сверяют с чертежом существующего узла.
- Толщина витков и исполнение кромки: подбираются с учётом контакта с песком и другими минеральными составляющими. Значение имеют фактическая нагрузка и характер износа ранее установленной детали. Усиление либо дополнительную обработку кромки рассматривают как отдельное техническое решение после оценки рабочих условий.
- Длина и соединение секций: зависят от расстояния между технологическими точками и компоновки оборудования. При сборном исполнении проверяют размеры стыков и их положение относительно опор. Соединения должны передавать вращение и сохранять заданное расположение винтовой поверхности после монтажа.
- Направление навивки и крепление к приводу: согласуются с направлением вращения и требуемым ходом продукта. Значение имеют форма присоединительного участка, посадочные размеры и положение фиксаторов. Их особенно внимательно проверяют при изготовлении по изношенному образцу, на котором отдельные конструктивные признаки могут быть плохо различимы.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
При оценке действующего узла обращают внимание на участки с различной нагрузкой. В зоне загрузки витки контактируют с продуктом при одном режиме заполнения, а ближе к выходу условия движения могут изменяться. Характер износа помогает определить, какие размеры следует сверить с чертежом, корпусом и сопряжёнными деталями перед изготовлением замены.
Для порошкообразных ингредиентов имеет значение исполнение всего транспортирующего участка: расположение входа и выхода, крышки, соединений корпуса и мест обслуживания. Спираль действует внутри этого узла, поэтому её геометрию согласуют с конструкцией оболочки. Плотность закрытия тракта определяется состоянием корпуса и соединений в сборе, а не одной винтовой деталью.
Преимущества шнеков для строительных смесей
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Согласованная передача ингредиентов: винтовой узел направляет цемент, гипс, песок или наполнитель к следующей технологической операции с расходом, соответствующим возможностям принимающего агрегата. Это помогает организовать работу между хранением, взвешиванием и смешиванием без избыточного накопления продукта в месте выгрузки.
- Участие в дозировании: в составе питателя винтовая часть позволяет управлять поступлением ингредиента вместе с приводом и весовой системой. Практическое значение имеет возможность подобрать геометрию под положение бункера и требуемый режим загрузки. Точность готовой рецептуры зависит от настройки всего дозирующего комплекса.
- Передача порошков в закрытом корпусе: при установке рабочего элемента в трубе или закрытом желобе продукт перемещается внутри ограниченного пространства. Если входы, выходы и соединения корпуса выполнены надлежащим образом, это помогает контролировать рассыпание и запыление на участке пересыпки тонкодисперсных ингредиентов.
- Учёт свойств конкретного ингредиента: параметры для песчаной фракции и тонкого минерального порошка выбирают по их фактическому поведению в механизме. Это позволяет согласовать геометрию с крупностью, сыпучестью и склонностью сырья к уплотнению на участках с разными условиями загрузки.
- Совместимость с установленной линией: изготовление по чертежу или образцу помогает воспроизвести нужные присоединительные размеры, направление навивки и длину секции. При замене это важно для сопряжения с действующим корпусом, опорами и приводом без изменения расположения соседних агрегатов.
- Обслуживание отдельных частей: если устройство транспортёра предусматривает секционную сборку, состояние его винтовых элементов можно оценивать по участкам. Замена повреждённой секции позволяет планировать ремонт с учётом конструкции конкретной машины и заказывать необходимую часть рабочего узла.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Результат работы детали зависит от возможностей соседнего оборудования. Если питатель передаёт больше сырья, чем способен принять смеситель, увеличение его расхода само по себе не улучшит процесс. Поэтому при заказе сопоставляют параметры винтового узла с режимом принимающей машины и способом управления потоком.
При изменении рецептуры также проверяют условия перемещения. Замена части песка более тонким наполнителем либо переход на иной состав может повлиять на заполнение корпуса и поведение сырья у выхода из накопителя. Сведения о таких изменениях помогают оценить, подходит ли прежняя геометрия для нового производственного задания.
Как подобрать шнеки для строительных смесей
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Назначение участка: определяют, требуется ли выгрузка цемента из силоса, его передача к весовому бункеру, загрузка смесителя или направление готового сухого состава на фасовку. Для питателя под накопителем и для транспортёра с ограниченной загрузкой условия заполнения различаются, поэтому исходные данные для подбора собирают отдельно.
- Состав и крупность частиц: указывают, будет ли механизм работать с цементом, гипсовым вяжущим, песком, минеральным наполнителем или уже смешанным продуктом. Размер частиц и присутствие более крупных включений влияют на условия захвата и движения сырья, а также на контакт с витками и внутренней поверхностью корпуса.
- Влажность и склонность к уплотнению: даже для линии сухих составов важно знать фактическое состояние поступающих ингредиентов. Увлажнение песка, образование комков или зависание порошка в бункере меняют характер загрузки. Эти особенности учитывают вместе с конструкцией накопителя при определении условий работы питателя.
- Требуемый расход и способ регулирования: для дозирующего участка уточняют объём или массу компонента, поступающего за цикл, и возможности привода. Для транспортирующего — потребность следующей машины в сырье. Частоту вращения и геометрию рассматривают совместно, а окончательный режим уточняют с учётом свойств конкретного продукта.
- Расположение оборудования: высота выгрузки, расстояние между агрегатами и угол установки влияют на компоновку винтового механизма и условия перемещения. Чем сложнее трасса, тем важнее проверить положение входа и выхода, опор, а также доступ к узлам для осмотра и очистки.
- Совместимость с корпусом и приводом: перед изготовлением сверяют внутренние размеры трубы или желоба, расположение опор, направление вращения и параметры присоединения. Для замены дополнительно оценивают состояние сопряжённых поверхностей. Это помогает проверить, сможет ли новая деталь работать в существующем узле.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
В техническом задании полезно указать место установки, наименование перемещаемого компонента, его примерную фракцию, схему подачи из бункера и режим работы линии. Если заказывают замену, добавляют сведения о маркировке машины, присоединительных размерах и обнаруженном износе. Такая информация помогает проверить исходный чертёж относительно фактического состояния оборудования.
Для бетонного узла отдельно сообщают, какие сухие ингредиенты подаются из силоса к дозатору и как устроена загрузка смесителя. Для фасовочной линии важны свойства готового продукта и цикл упаковочной машины. Описание технологической операции позволяет выбрать параметры детали с учётом конкретной задачи.
Где заказать шнеки для строительных смесей
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Компания «Веар Сервис» предлагает заказать шнеки для строительных смесей по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
