


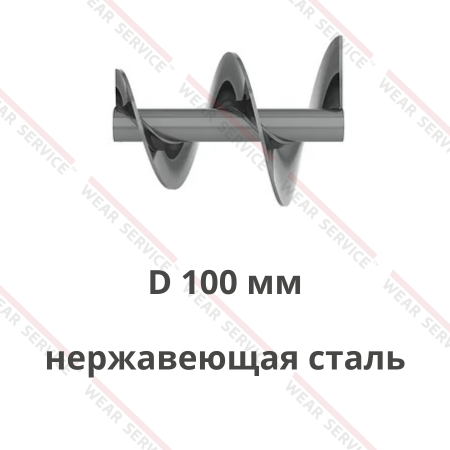
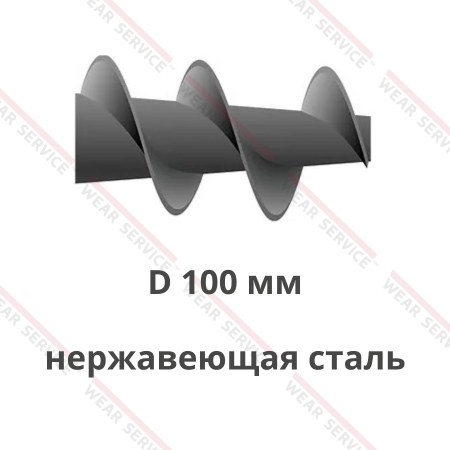
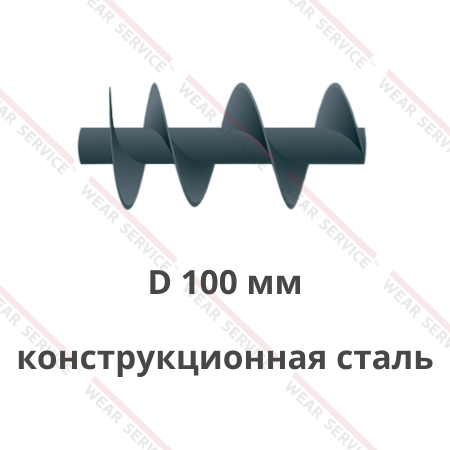
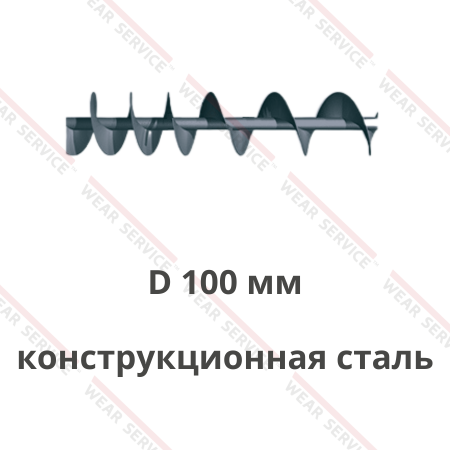
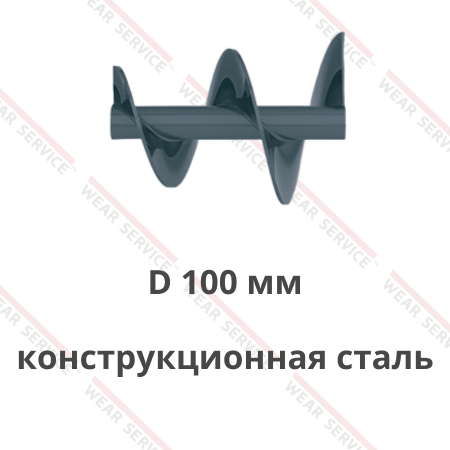
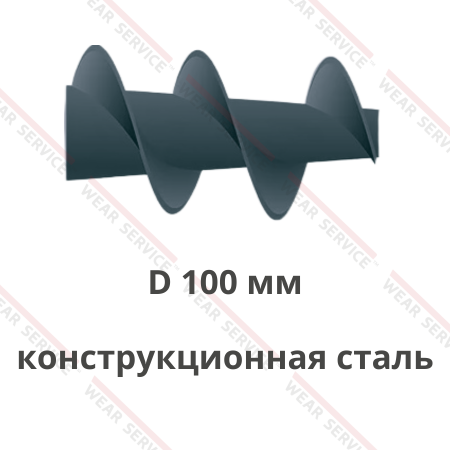
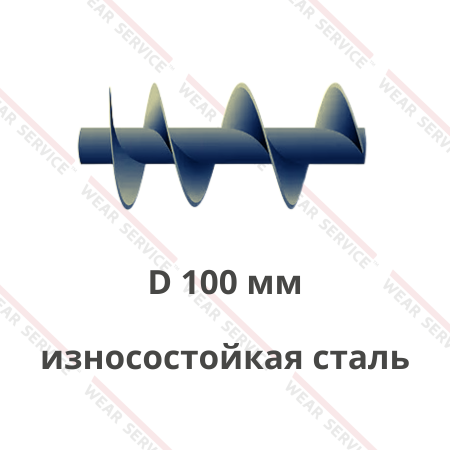
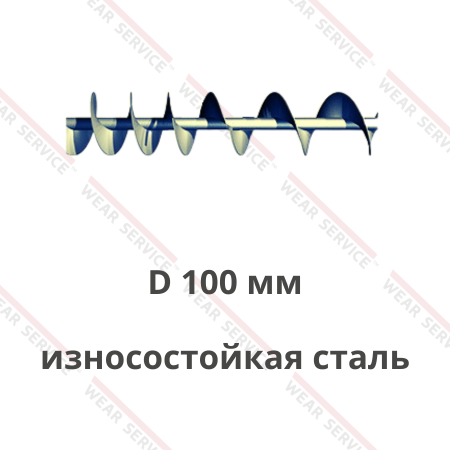
Шнеки для рафинера — это винтовые рабочие элементы подающих узлов, которые перемещают древесное сырьё к оборудованию для получения волокна. Вращающиеся витки принимают щепу, стружку или другую подготовленную фракцию из бункера и продвигают её вдоль корпуса к пропарочной камере либо непосредственно к входу размалывающего аппарата — в зависимости от схемы линии. Изделие может включать вал, винтовую поверхность, опорные и присоединительные участки. В отдельных установках винтовая часть также уплотняет материал перед аппаратом под давлением. Разделение древесины на волокна выполняют рабочие органы рафинера, расположенные после подачи.
Параметры изделия подбирают с учётом вида транспортируемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Для древесной фракции дополнительно оценивают размер частиц, влажность, насыпную плотность и содержание посторонних включений. При замене проверяют, куда именно подаётся сырьё — в пропарочный аппарат, камеру предварительной обработки либо на вход рафинера. От этого зависят требования к заполнению винтового канала, сопряжению с корпусом и характеру выдачи продукта.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для рафинера
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Производство плит МДФ: отсортированную и подготовленную древесную щепу передают из накопителя к пропариванию и затем на стадию размола; винтовые узлы обеспечивают подачу на соответствующих участках технологической цепочки.
- Выпуск древесноволокнистой теплоизоляции: щепу и пригодные древесные остатки направляют к оборудованию подготовки волокна; согласование расхода с работой последующего аппарата помогает поддерживать установленный режим линии.
- Целлюлозно-бумажное производство: на линиях механической и химико-механической подготовки древесины частицы перемещают к пропитке, пропариванию либо размолу; исполнение питателя определяется конкретной схемой обработки.
- Переработка отходов деревообработки: подготовленную смесь стружки и опилок подают из промежуточной ёмкости к узлу получения волокна; при изменении доли мелкой фракции меняются заполнение винтового канала и характер выгрузки из бункера.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
Подача древесного сырья включает разные операции в пределах одной линии. Узел выгрузки бункера передаёт материал дальше по тракту, а питающий механизм на выходе из пропарочной зоны обеспечивает поступление к дискам рафинера. Для каждой позиции учитывают входную фракцию, степень заполнения, условия внутри корпуса и расположение опор. Это помогает определить требования к запасной детали по её фактическому месту установки.
В производстве плит состояние щепы меняется после мойки, нагрева и предварительной обработки. Это отражается на её сыпучести и влажности, а также на нагрузке подающего устройства. Для участка перед размолом особенно важна согласованность потока с фактической загрузкой аппарата: колебания количества древесины способны изменить режим его работы. Винтовой элемент рассматривают вместе с бункером, корпусом питателя и переходом к следующей машине.
При использовании древесных остатков свойства потока могут меняться от партии к партии. Мелкие частицы заполняют промежутки между крупными, а длинные включения способны задерживаться у входного окна. В техническом задании описывают породу древесины, предварительную сортировку, распределение фракций и место установки изделия. Эти сведения позволяют проверить, как сырьё попадает из накопителя в рабочую зону.
Конструктивные особенности шнеков для рафинера
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр и диаметр сердечника: их соотношение задаёт форму рабочего канала и влияет на доступное пространство для щепы; размеры согласуют с внутренним профилем корпуса.
- Шаг витков по длине: постоянное либо изменяющееся расстояние между ними определяет характер продвижения сырья; в компрессионном исполнении геометрию связывают с требуемым уплотнением и нагрузкой на привод.
- Длина и расположение рабочей зоны: положение начала винтовой поверхности относительно загрузочного окна и её конца относительно выхода определяет, как материал захватывается и передаётся следующему узлу.
- Кромка и толщина металла: эти параметры учитывают при оценке нагрузки от древесных частиц и контакта с корпусом; исполнение выбирают по чертежу и заданным условиям работы.
- Направление навивки и присоединение к приводу: положение хвостовика, посадочные размеры и направление вращения должны соответствовать редуктору, опорам и принятой схеме перемещения древесины.
- Сопряжение с компрессионным корпусом: у шнекового пресса профиль винта согласуют с конической зоной, каналом формирования пробки и расположением дренажа, если они предусмотрены конструкцией установки.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
Винтовая часть работает в определённом зазоре относительно корпуса. Изменение наружного диаметра способно повлиять на проход древесины, а смещение рабочего участка — на положение захвата и разгрузки. При измерении образца проверяют общую длину и расстояния от базовых торцов до начала навивки, мест опирания и переходных участков. Особенно внимательно сопоставляют эти данные после износа кромок или восстановления старой детали.
Для узлов с уплотнением сырья важна согласованность винта с ответной поверхностью камеры. Пробка формируется системой в сборе: на результат влияют геометрия канала, влажность древесины, сопротивление на выходе и режим вращения. Если корпус предусматривает дренажную зону, жидкость выводится через предназначенные для этого отверстия. Профиль рабочей части, форму камеры и пути отвода согласуют по документации конкретной установки.
На участке непосредственной подачи к рафинеру требуется поддерживать поступление продукта после пропаривания. У таких механизмов своя компоновка входа, выпуска и сопряжения с аппаратом. Если заменяют деталь действующей машины, фиксируют её место на технологической схеме и параметры соседних компонентов. Это помогает определить требования к загрузочному или выходному питателю.
Преимущества шнеков для рафинера
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Согласованная загрузка размалывающего аппарата: рабочий элемент, подобранный вместе с питателем и приводом, помогает поддерживать поступление древесного сырья в соответствии с режимом обработки.
- Совместимость с существующим корпусом: изготовление по чертежу или обмеру позволяет учесть зазор, расположение входа и выпуска, а также положение опор при сохранении пригодных частей узла.
- Подбор под размер древесной фракции: геометрию канала согласуют со щепой, стружкой или подготовленной смесью, чтобы ограничивать задержку крупных включений и колебания заполнения.
- Разделение технологических зон: в компрессионном питателе сформированная древесная пробка ограничивает переток среды между участком загрузки и аппаратом под давлением; эта функция помогает поддерживать предусмотренные условия подачи.
- Замена по исходной документации: восстановление посадок и профиля рабочей части по проверенным размерам помогает вернуть механизм к предусмотренной компоновке после износа.
- Планирование обслуживания: фиксация размеров, направления навивки и схемы установки облегчает подготовку запасной детали и проверку сопряжённых узлов перед ремонтом.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Для линии получения древесного волокна устойчивость подачи важна из-за связи между количеством сырья и режимом следующего аппарата. Если на вход регулярно поступает больше материала, чем способен переработать узел, растёт нагрузка на приводную часть; при недостатке сырья рабочая камера заполняется иначе. Геометрию изделия согласуют с предполагаемым диапазоном подачи и фактическим состоянием бункера, а после монтажа проверяют работу всей последовательности оборудования.
При оценке пользы замены учитывают режим всей линии. Согласованный с винтовой частью привод должен работать в предусмотренном диапазоне нагрузки, а сырьё — поступать из накопителя без длительных перерывов. Если после установки сохраняется неравномерное заполнение, проверяют входное окно, выгрузку из бункера и состояние опор. Такой осмотр позволяет отделить влияние новой детали от неполадок соседних компонентов.
При замене изношенного элемента можно проверить состояние сопряжённых частей и сохранить те из них, которые пригодны для дальнейшей работы. Осмотр корпуса, опор и присоединения позволяет определить причины отклонений в работе узла. Чертежи и ведомость размеров упрощают повторное изготовление детали для конкретной позиции. Такой подход полезен для предприятий, где остановка рафинера влияет на последующие стадии линии.
Как подобрать шнеки для рафинера
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Вид и фракция древесины: щепа, стружка, опилки и их смеси различаются заполнением канала и склонностью к зависанию; сообщают фактический размер частиц и наличие длинных включений.
- Влажность и стадия подготовки: промытая, пропаренная и поступающая со склада древесина ведут себя в питателе по-разному; эти данные нужны для оценки заполнения камеры и нагрузки на рабочую часть.
- Положение в технологической цепочке: разгрузка бункера, вход в пропарочный аппарат и непосредственная подача на размол предъявляют разные требования к заполнению и выпуску.
- Необходимый расход и режим вращения: производительность согласуют с возможностями следующего аппарата и привода; изменение скорости влияет на поток сырья и нагрузку механизма.
- Нагрузка и посторонние включения: наличие минеральных частиц, коры и других примесей учитывают при выборе материала детали и порядке контроля состояния рабочей кромки.
- Сопряжение с корпусом и приводом: проверяют посадки, положение опор, рабочие зазоры и сторону вращения, а для компрессионного узла — также профиль ответной камеры и доступность дренажа.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
В запросе полезно указать модель и место установки машины, подаваемый материал, состояние древесины после предшествующего этапа и параметры соседних узлов. Для загрузочного элемента рафинера могут потребоваться данные о переходном патрубке и характере поступления из бункера. Для прессующего исполнения дополнительно передают чертёж ответной камеры и схему её сопряжения с валом. Такой перечень позволяет различать детали даже при близких внешних габаритах.
Если предоставлен изношенный образец, его размеры сопоставляют с ответной деталью. Износ наружной кромки, изменения на хвостовике и следы контакта с корпусом показывают участки повышенной нагрузки, однако первоначальную форму определяют по сохранившейся геометрии и документации. Отдельно фиксируют направление навивки, положение первого и последнего витка, расстояние до опорных поверхностей и способ крепления к валу привода.
При изменении конструкции действующей линии оценивают последствия для всего тракта. Более интенсивное уплотнение щепы может изменить усилие на приводе и условия поступления в аппарат предварительной обработки. Изменение шага без учёта фракции и степени заполнения способно повлиять на равномерность подачи. Поэтому новые параметры согласуют по технологическому заданию, а заменяемую деталь по возможности сверяют с заводскими размерами конкретной машины.
Где заказать шнеки для рафинера
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Для расчёта заказа передают чертёж, эскиз или образец, сведения о древесном сырье и схему узла, в который будет установлена деталь. Полезно приложить размеры корпуса, посадочных мест и сопряжённых частей, а также описать выявленный износ. Если винт работает в системе с аппаратом под давлением, указывают расположение его входа и требования к посадке детали. По этим данным можно обсудить восстановление геометрии, особенности изготовления и проверку совместимости перед монтажом.
Компания «Веар Сервис» предлагает заказать шнеки для рафинера по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
