


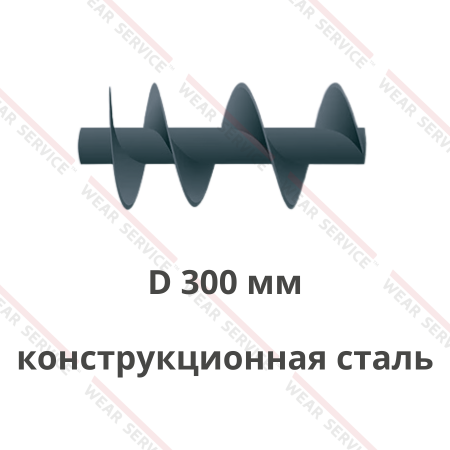
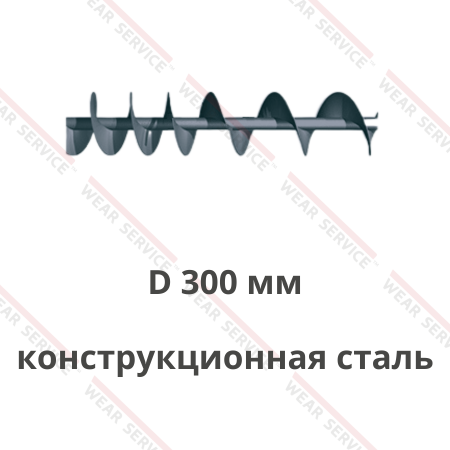
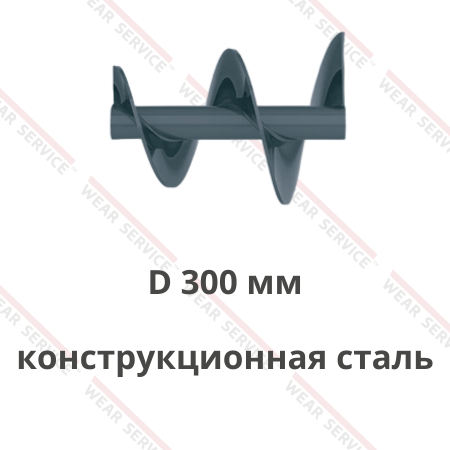
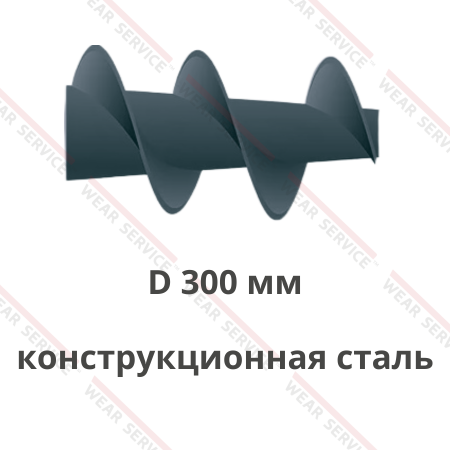
Шнеки для пыли — это винтовые рабочие элементы, которые перемещают осевшие мелкие частицы внутри подающих механизмов и транспортёров. Они могут принимать продукт из бункера рукавного фильтра, циклона или другого пылеулавливающего аппарата, затем направлять его к накопителю, дозатору либо следующей стадии обработки. При вращении винтовая поверхность захватывает содержимое корпуса и продвигает его вдоль желоба или трубы. Такие узлы применяют там, где необходимо непрерывно удалять собранные частицы из-под фильтра либо передавать их контролируемыми порциями.
Рабочая часть обычно включает вал с закреплёнными витками, присоединительные участки и, если это предусмотрено устройством машины, несколько соединяемых секций. Пыль может состоять из цементных, известковых, зольных, древесных, металлических или иных частиц; у каждого потока свои свойства. Винт обеспечивает механическое перемещение осадка, тогда как улавливание из воздуха выполняет фильтрующая установка. Герметичность тракта, разгрузку накопителя и защитные функции определяет конструкция оборудования в сборе.
Параметры изделия подбирают с учётом вида транспортируемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Для мелкой фракции особенно важны сыпучесть, способность к аэрированию, склонность к уплотнению, влажность и фактическая температура на выходе из пылеуловителя. При согласовании размеров также проверяют положение загрузочных отверстий, направление перемещения и способ соединения с приводом.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для пыли
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Производство цемента и извести: фильтры отделяют тонкие минеральные частицы от запылённого воздуха в разных точках технологической линии. Винтовой узел может собирать осадок из бункера пылеуловителя и передавать его к ёмкости или последующей операции. При выборе уточняют состав продукта, температуру после очистки газового потока и возможность его повторного использования по схеме предприятия.
- Энергетика: в системах золоулавливания образуются мелкие частицы золы-уноса, которые выгружают из накопительных ёмкостей и транспортируют к месту дальнейшей обработки. Винтовой элемент работает с порошком, способным заметно менять поведение при аэрировании. Компоновку узла согласуют с точками выхода из бункеров и режимом приёма золы следующей машиной.
- Металлургическое производство: пылеулавливающие установки собирают твёрдые частицы, возникающие при обработке сырья и работе печных агрегатов. Подающая спираль направляет осадок от фильтра к предусмотренной ёмкости или участку переработки. Значение имеют состав и крупность включений, температура выгрузки, а также способ обращения с собранным продуктом на конкретном предприятии.
- Деревообработка: после аспирации участков пиления и шлифования древесные мелкие частицы поступают в накопитель. Винтовой механизм может передавать их к месту сбора или дальнейшего использования. При проектировании всей системы учитывают свойства древесной пыли и требования к безопасной работе пылеулавливающей установки; исполнение транспортирующего элемента согласуют с этой схемой.
- Производство минеральных порошков: при измельчении гипса, известняка и других материалов фильтры отделяют тонкую фракцию, которую требуется удалять из-под аппарата. Подающий узел перемещает осевшие частицы к накопителю или точке возврата в процесс, если это допускает технология. Для такого участка уточняют склонность порошка к слёживанию и условия его выгрузки.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
Количество точек поступления бывает разным. Один винтовой конвейер может принимать осадок от нескольких секций фильтра через расположенные вдоль корпуса входы. В другой компоновке изделие располагается непосредственно под отдельным бункером и передаёт поток в общий транспортирующий тракт. Для каждой схемы оценивают расположение приёмных окон и распределение нагрузки по длине винта.
Конструктивные особенности шнеков для пыли
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр и зазор: определяют положение кромки относительно стенки желоба или трубы. Для мелкодисперсного продукта важно учитывать возможность его перемещения через зазоры и изменения режима выгрузки при износе. Размер проверяют по чертежу вместе с фактическим состоянием внутренней поверхности корпуса.
- Шаг витков: влияет на захват осадка и объём, перемещаемый за оборот при заданных условиях заполнения. На участке под протяжённым бункером конфигурацию винтовой поверхности соотносят с расположением входных отверстий. Для порошка, способного свободно просыпаться при аэрировании, геометрию питателя рассматривают вместе с конструкцией разгрузочного узла.
- Диаметр вала и высота витка: вместе с наружным размером задают пространство для продвижения мелких частиц. Эти параметры влияют на заполнение винтового канала и совместимость с существующим корпусом. При изготовлении по изношенному образцу размеры центральной части уточняют отдельно, поскольку наружная кромка может иметь неравномерную выработку.
- Толщина металла и форма кромки: подбираются с учётом состава осадка и контактной нагрузки. Минеральные включения и металлургические частицы могут создавать разные условия износа; решение принимают по данным о конкретном потоке. Дополнительное усиление или защитную обработку согласуют отдельно при наличии соответствующей производственной задачи.
- Длина и соединение секций: зависят от протяжённости фильтра, расположения выпусков и компоновки опор. В сборном исполнении проверяют посадочные поверхности, направление стыковки и передачу вращения между частями. Если под пылеуловителем установлено несколько разгрузочных патрубков, их положение фиксируют на схеме до изготовления замены.
- Направление навивки и присоединение к приводу: определяют требуемый ход продукта и возможность установки элемента в штатный механизм. Уточняют сторону размещения двигателя, направление вращения, форму посадочного участка и положение крепежа. Сведения особенно важны, когда сохранился только старый винт без полной документации на агрегат.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
Условия на входе в механизм влияют на конструкцию не меньше размеров винта. В бункере фильтра частицы могут поступать с нескольких участков, образовывать уплотнения у стенок или после очистки фильтрующих элементов выгружаться неравномерными порциями. Для оценки приёмной зоны нужны сведения о числе выпусков, их положении и режиме работы пылеулавливающей установки.
При ремонте проверяют также корпус, опоры и места соединений. Если наружная кромка повреждена лишь на одном участке, причиной может быть не только состав осадка, но и смещение рабочей части относительно желоба. Осмотр сопряжённых поверхностей помогает определить исходные размеры для новой детали и проверить условия её установки.
Преимущества шнеков для пыли
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Организованная выгрузка из фильтра: винтовая часть отводит накопившиеся частицы от разгрузочного бункера к предусмотренной точке приёма. При согласовании её расхода с работой пылеуловителя можно избежать переполнения участка под фильтром и обеспечить передачу осадка на следующую стадию.
- Приём от нескольких выпусков: если конвейер размещён под протяжённым пылесборником, одна рабочая секция либо сборный узел может собирать поступающий продукт из нескольких точек. Это позволяет связать разгрузочные отверстия с общим маршрутом перемещения. Конфигурацию входной зоны согласуют по схеме конкретного фильтра.
- Передача внутри закрытого тракта: установленная в трубе или закрытом желобе спираль перемещает тонкую фракцию без открытой перегрузки по всей длине участка. Снижение выхода частиц наружу зависит от состояния крышек, стыков, патрубков и уплотнений оборудования в сборе.
- Согласование расхода с приёмным оборудованием: геометрию и режим вращения можно подобрать под подачу в накопитель, дозатор или узел дальнейшей обработки. Для аэрируемых порошков дополнительно проверяют возможность самопроизвольного истечения на выходе: сам винт не заменяет запорное устройство, если оно требуется технологической схемой.
- Совместимость с действующей установкой: изготовление по чертежу или образцу позволяет уточнить длину, диаметр, направление навивки и посадочные размеры. При замене это помогает согласовать новую деталь с корпусом фильтра, приводом и расположением разгрузки без изменения всей технологической линии.
- Замена отдельных секций: когда конструкция агрегата предусматривает разборный винтовой узел, можно оценить износ каждой части и заказать требуемую замену. Такой подход удобен при обслуживании длинного конвейера, доступ к которому ограничен размещением пылеуловителя.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Польза от правильно подобранной рабочей части зависит от согласования с фильтром и последующей ёмкостью. Если осадок поступает толчками после очистки рукавов, оценивают способность приёмной зоны принимать такие порции. При непрерывном образовании пыли важнее соответствие среднего расхода производительности следующего агрегата. Эти режимы требуют разных исходных данных для заказа.
Закрытый транспортирующий участок помогает организовать обращение с мелкой фракцией, но его свойства определяются узлами в сборе. При выборе комплектующих проверяют соединения с бункером, доступ к обслуживанию и исполнение разгрузки. Для горючих видов пыли отдельно рассматривают требования к защите всей установки на основании характеристик конкретного продукта.
Как подобрать шнеки для пыли
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Происхождение и состав частиц: сначала устанавливают, какая пыль поступает из фильтра: цементная, зольная, древесная, минеральная либо образующаяся в другом процессе. Наличие более крупных включений, примесей и различия по насыпной плотности влияют на заполнение корпуса, нагрузку на кромку и выбор режима транспортировки.
- Сыпучесть и способность к аэрированию: тонкий порошок после контакта с воздушным потоком может вести себя иначе, чем осевший и уплотнившийся продукт. Это важно для бункера, приёмного отверстия и выходного патрубка. При выборе питателя описывают случаи самопроизвольного просыпания, зависания или неравномерной выгрузки, наблюдавшиеся на действующем оборудовании.
- Влажность и склонность к налипанию: увлажнённые частицы могут образовывать комки и накапливаться на внутренних поверхностях. Для такого режима учитывают условия очистки, доступность осмотра и поведение продукта при остановке машины. Одна и та же фракция после изменения влажности может потребовать пересмотра способа подачи.
- Температура на выходе из пылеуловителя: при работе с осадком из печных или сушильных процессов сообщают фактический температурный режим в месте установки винта. Эти сведения необходимы для согласования конструкции с корпусом, опорами, уплотнениями и материалами сопряжённых деталей. Показатели берут из данных предприятия, а не определяют по отрасли в целом.
- Пожароопасность продукта и условия участка: для древесных и некоторых других видов пыли оценивают её свойства вместе с проектом фильтра, разгрузочного тракта и защитных устройств. Защитные решения выбирают для всей установки на основании характеристик потока и действующей технологической схемы. Геометрия винта сама по себе не определяет безопасность системы.
- Расход и компоновка выгрузки: уточняют количество осадка за рабочий период, число входов, расстояние до приёмной ёмкости, угол установки и частоту вращения привода. Для замены сверяют посадочные размеры, опоры и направление навивки. Эти данные позволяют соотнести новую рабочую часть с действующим корпусом и возможностями следующего агрегата.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
В заявке полезно обозначить тип пылеуловителя, расположение его выпусков, свойства собранных частиц и способ дальнейшей разгрузки. Если изделие требуется для замены, добавляют фотографии места установки, схему привода и сведения о выявленном износе. Состояние снятого образца сопоставляют с исходной документацией: уменьшившийся наружный диаметр не всегда соответствует первоначальному размеру детали.
При изменении технологического процесса уточняют, останется ли прежним состав улавливаемого потока. Замена сырья, фильтра или режима очистки способна изменить количество поступающих частиц и характер их выгрузки. Эти сведения помогают проверить пригодность ранее применявшейся геометрии для новых условий.
Где заказать шнеки для пыли
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Компания «Веар Сервис» предлагает заказать шнеки для пыли по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
