


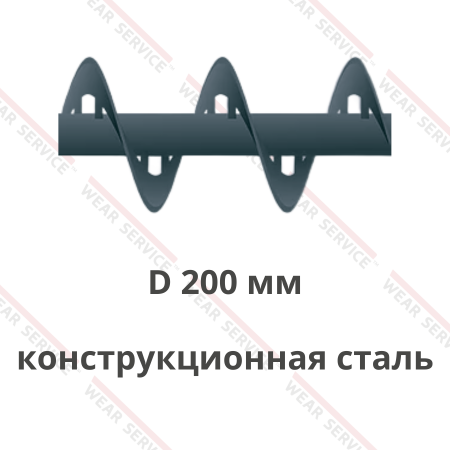
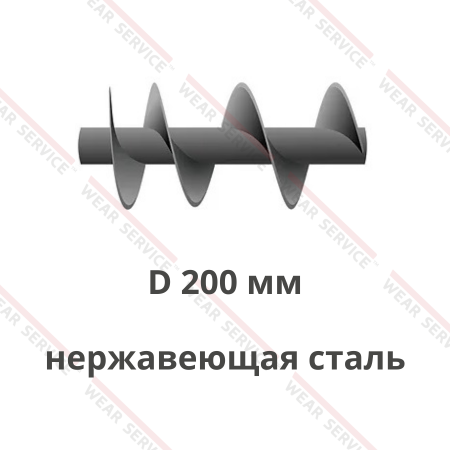
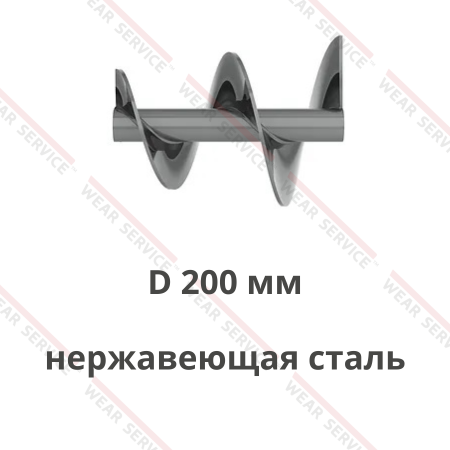
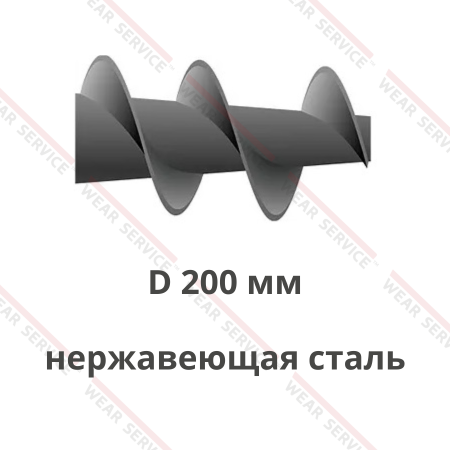
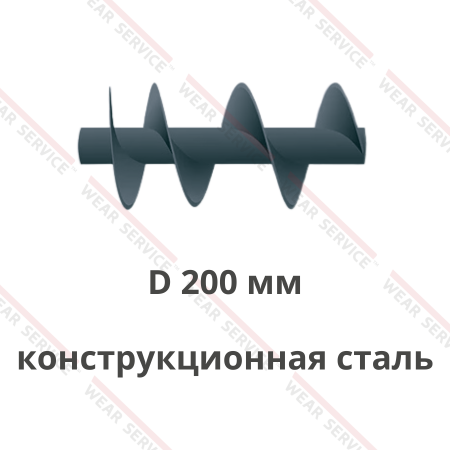
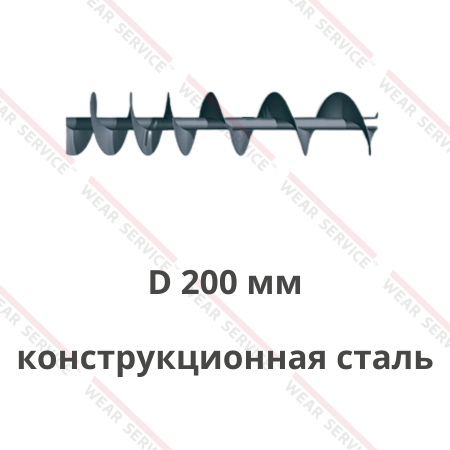
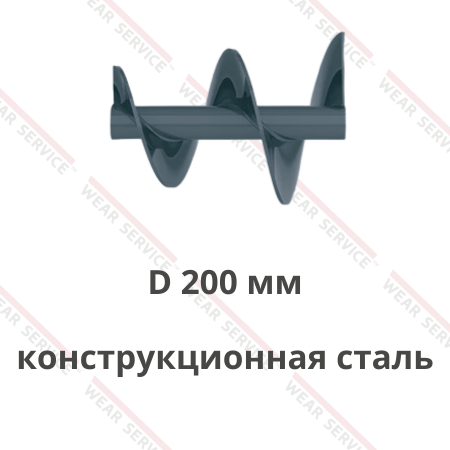
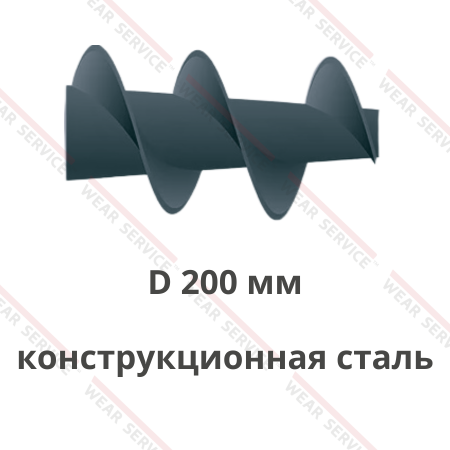
Шнеки для ПВХ — это винтовые механизмы, предназначенные для перемещения, подачи и дозирования поливинилхлоридного сырья в составе транспортных, загрузочных и перерабатывающих линий. При вращении спирали гранулы, порошкообразный ПВХ, сухие композиции, дроблёнка или подготовленные производственные остатки захватываются витками и продвигаются вдоль желоба либо трубы к бункеру, дозатору, смесителю, экструдеру, фасовочной установке или другому технологическому узлу. Конструкция может включать центральный вал, навивку, отдельные секции, соединительные детали, опоры и элементы сопряжения с приводом.
Параметры изделия подбираются с учётом вида транспортируемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Дополнительно учитывают форму и размер фракции, насыпную плотность, сыпучесть, содержание пылевидной составляющей, склонность композиции к уплотнению, налипанию и образованию сводов в накопительной ёмкости.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для ПВХ
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Производство ПВХ-профилей: винтовой узел может использоваться для передачи порошкообразной композиции или гранулированного материала из промежуточного накопителя к расходному бункеру технологической линии. Такая схема помогает организовать контролируемую загрузку без постоянной ручной перегрузки и согласовать поступление с потреблением следующего агрегата. При работе с сухими смесями учитывают содержание мелкой пылевидной фракции, склонность компонентов к уплотнению и возможность неравномерного схода из бункера. Важно также различать транспортирующий механизм и технологический винт экструдера: первый доставляет подготовленную композицию к оборудованию, второй работает непосредственно внутри перерабатывающей машины.
- Выпуск труб и других экструзионных изделий: транспортирующий элемент применяется перед загрузочной зоной экструдера для передачи сухой композиции, гранул или подготовленной смеси из силоса, смесительного комплекса либо накопительной ёмкости. Интенсивность подачи согласуют с расходом перерабатывающей машины, чтобы входной бункер не переполнялся и одновременно не оставался без сырья. Для порошкообразных составов дополнительно оценивают вероятность пыления и зависания над выпускным отверстием, а для гранулированных — характер заполнения межвиткового пространства.
- Приготовление сухих ПВХ-композиций: рабочая спираль может связывать накопители отдельных компонентов со смесительным оборудованием либо передавать уже подготовленную сухую смесь на следующий участок. В составе рецептуры могут присутствовать полимерная основа, наполнители и технологические добавки, поэтому режим транспортирования должен соответствовать фактической текучести полученной композиции. При большой разнице в насыпной плотности отдельных составляющих желательно минимизировать ненужные пересыпания и учитывать вероятность разделения смеси при длительном перемещении.
- Переработка производственных остатков: механизм используется для передачи измельчённого ПВХ после дробилки к накопителю, смесителю, дозатору или другому оборудованию повторной переработки. Вторичная фракция может содержать частицы разной формы и размера, поэтому при подборе учитывают не только среднее значение, но и максимальные включения. Жёсткая дроблёнка, мелкая крошка и пылевидная составляющая по-разному ведут себя внутри одного канала, что необходимо учитывать при выборе геометрии загрузочной зоны и режима вращения.
- Фасовка и складирование: винтовая передача может применяться для выгрузки порошкообразного или гранулированного ПВХ из силоса либо расходного бункера с направлением к весовой системе, упаковочному оборудованию или промежуточной таре. Равномерное поступление упрощает работу дозирующего узла и помогает уменьшить колебания между отдельными циклами. Для фасовочных линий важно учитывать остаточное перемещение после сигнала остановки привода, поскольку содержимое между соседними витками продолжает поступать к выпускному патрубку в течение короткого времени.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
Конструктивные особенности шнеков для ПВХ
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр: определяет полезное сечение транспортного канала и должен соответствовать внутреннему размеру трубы либо желоба. Между кромкой навивки и стенкой предусматривается технологический зазор, обеспечивающий свободное вращение без постоянного контакта. Слишком большое расстояние может увеличивать обратное пересыпание порошка и мелкой фракции, а недостаточное — повышать риск задевания при биении, смещении опор или деформации корпуса. При изготовлении замены внутреннее сечение кожуха желательно проверять в нескольких точках.
- Шаг витков: влияет на объём, находящийся между соседними участками спирали, скорость осевого продвижения и характер заполнения рабочей полости. Для равномерной транспортировки может применяться постоянная геометрия, тогда как в зоне выгрузки из широкого бункера возможна иная конфигурация, предусмотренная проектом конкретного механизма. При восстановлении старой детали шаг измеряют по нескольким сохранившимся зонам, поскольку деформация или износ способны искажать первоначальные размеры.
- Профиль рабочей поверхности: согласуется с формой транспортируемой фракции. Порошкообразный ПВХ заполняет небольшие зазоры и склонен к уплотнению, гранулы обычно свободнее пересыпаются, а дроблёнка может иметь угловатые частицы неодинакового размера. Поэтому внутри канала важно исключать выраженные ступени, выступающие соединения и участки, где содержимое способно задерживаться. Геометрию также рассматривают с учётом требований к очистке при смене рецептуры.
- Центральный вал: передаёт крутящий момент от приводного узла к рабочей навивке и поддерживает соосность сборки. Его длину, посадочные поверхности, концевые части и расположение промежуточных опор согласуют с устройством существующего транспортёра. Нарушение прямолинейности способно вызвать биение, дополнительное сопротивление вращению и изменение зазора между наружной кромкой и корпусом. При ремонте следует проверять не только сам вал, но и состояние подшипниковых узлов.
- Секционное исполнение: используется при большой общей длине, ограниченном монтажном проёме или необходимости заменить отдельный повреждённый участок. Соседние части соединяют с сохранением направления навивки и плавного перехода между кромками, чтобы порошок, гранулы или дроблёнка не задерживались в месте стыка. До изготовления определяют расположение опор, способ крепления и порядок сборки внутри кожуха. Особенно важно проверить доступ к соединениям для последующего обслуживания.
- Конфигурация приёмного участка: определяет характер выхода ПВХ-композиции из бункера и заполнение начальной части транспортёра. Порошкообразные составы могут уплотняться над узким выпускным окном, а лёгкая дроблёнка — образовывать нестабильный поток. Длину загрузочной зоны, положение первого витка и возможное изменение шага согласуют с формой накопителя. Если содержимое склонно к зависанию, решение следует рассматривать совместно с конструкцией самого бункера, а не только винтовой детали.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
Преимущества шнеков для ПВХ
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Равномерная загрузка технологического оборудования: согласованная геометрия спирали помогает поддерживать стабильное поступление ПВХ-композиции к расходному бункеру, смесителю, дозатору или экструзионной линии. Это особенно важно там, где резкие изменения объёма способны привести к переполнению приёмной ёмкости либо, наоборот, к недостатку сырья. Управляемый поток упрощает синхронизацию загрузочного узла с фактическим потреблением следующей машины.
- Возможность работы с разными формами ПВХ-сырья: при соответствующем исполнении транспортирующий механизм может использоваться с порошком, сухими смесями, гранулами и подготовленной дроблёнкой. Для каждой формы требуется учитывать собственные особенности: мелкая фракция может уплотняться, гранулят свободнее заполняет канал, а вторичная крошка отличается неоднородностью. Индивидуальная проработка позволяет подобрать параметры по фактическому содержимому конкретной линии, а не по общему обозначению полимера.
- Возможность дозированной подачи: совместная работа с регулируемым приводом позволяет организовать непрерывное или периодическое поступление материала. Фактическое количество за единицу времени зависит от частоты вращения, насыпной плотности, степени заполнения межвиткового пространства и характера схода из накопителя. На участках рецептурного производства это помогает согласовать винтовой узел с весовой или объёмной системой, не приписывая самому изделию функцию высокоточного дозатора без соответствующего оборудования управления.
- Закрытая траектория перемещения: размещение рабочей части внутри трубы или кожуха помогает ограничить рассыпание гранул и распространение порошкообразной фракции по производственной зоне. Такая компоновка удобна при соединении силосов, смесителей, накопителей и перерабатывающих машин. Корпус задаёт направление потока и позволяет организовать загрузочные либо выпускные патрубки в необходимых местах согласно проекту конкретного участка.
- Совместимость с действующей линией: изготовление по чертежу, эскизу или образцу позволяет воспроизвести посадочные размеры, длину секций, направление навивки, расположение опор и соединение с приводом. Это имеет значение при ремонте нестандартного или импортного транспортного оборудования, для которого серийные комплектующие не подходят. Точное соответствие исходной компоновке уменьшает необходимость переделывать корпус, муфту или соседние узлы перед монтажом.
- Возможность восстановления отдельных участков: если исходная конструкция выполнена секционной, локально повреждённую часть можно изготовить отдельно при сохранении пригодности остальных элементов. Перед ремонтом оценивают состояние центрального вала, стыков, подшипников и кожуха, чтобы определить причину неисправности. Если проблема вызвана нарушением соосности или деформацией корпуса, простая установка новой секции без устранения причины может привести к повторному повреждению.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Как подобрать шнеки для ПВХ
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Форма и размер фракции: порошкообразная композиция, первичные гранулы и вторичная дроблёнка имеют разную текучесть и неодинаково заполняют пространство между витками. Перед заказом желательно указать диапазон размеров частиц, степень однородности и наличие мелкой пыли. Для вторичного сырья дополнительно сообщают о крупных угловатых фрагментах, которые способны задерживаться возле узких переходов или создавать локальные нагрузки.
- Насыпная плотность и сыпучесть: эти характеристики влияют на фактическую массу, перемещаемую при одинаковом объёме межвиткового пространства. Свободно текучий гранулят относительно равномерно поступает из накопителя, тогда как сухая порошковая смесь способна уплотняться и формировать своды над выпускным отверстием. При подготовке технического задания следует ориентироваться на свойства состава непосредственно перед транспортировкой, поскольку после смешивания они могут отличаться от параметров отдельных исходных компонентов.
- Склонность к налипанию и уплотнению: состояние смеси зависит от её рецептуры, температуры, времени хранения и содержания мелкой фракции. Если продукт образует плотные отложения на стенках или слёживается в бункере, эту особенность необходимо учитывать при выборе конфигурации загрузочной зоны и организации очистки. Не следует автоматически переносить параметры механизма, который работал с гранулами, на линию с порошкообразной композицией.
- Требуемый режим подачи: постоянная загрузка перерабатывающей машины, периодическое заполнение смесителя и порционная выдача на фасовку предъявляют разные требования к работе привода. Необходимо определить требуемый объём за единицу времени, продолжительность цикла, частоту запусков и условия остановки. Также оценивают вместимость приёмного бункера следующего агрегата, чтобы транспортирующий узел не создавал избыточный поток.
- Положение и длина трассы: горизонтальное и наклонное размещение отличаются условиями заполнения и вероятностью обратного пересыпания содержимого. Общая протяжённость влияет на количество промежуточных опор и требования к жёсткости вращающейся части. Для наклонной схемы дополнительно указывают высоту подъёма, расположение точки выгрузки и доступное пространство для обслуживания. Если маршрут включает несколько патрубков, их положение фиксируют на чертеже относительно привода.
- Совместимость с корпусом и приводом: перед изготовлением проверяют внутреннее сечение желоба или трубы, длину рабочей зоны, направление вращения, расположение подшипников, тип муфты и доступный монтажный проём. Если прежняя деталь задевала стенки, работала с биением либо периодически заклинивала, эту информацию необходимо передать производителю. Причина может находиться не только в изношенной навивке, но и в деформированном корпусе, смещённых опорах или неисправном сопряжении с приводом.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
Где заказать шнеки для ПВХ
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Компания «Веар Сервис» предлагает заказать шнеки для ПВХ по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
