Вопрос/ответ с производства
Да, шнек для пресса можно изготовить по чертежу, техническому заданию или образцу заказчика. Такой вариант подходит для замены изношенной детали, изготовления аналога для нестандартного оборудования или усиления шнека под более тяжёлые условия эксплуатации.
Для производства обычно нужны основные параметры детали: длина, диаметр, шаг витка, толщина лопасти, направление навивки, тип вала, посадочные размеры, особенности крепления и условия работы пресса. Если чертежа нет, образец помогает определить геометрию шнека и подготовить деталь, подходящую для конкретного прессового оборудования.
Износ шнека пресса можно определить по изменению работы оборудования и внешнему состоянию детали. Чаще всего повреждаются кромки витков, рабочая поверхность лопастей, вал, посадочные места и участки, которые постоянно контактируют с плотным или абразивным материалом.
На износ шнека могут указывать следующие признаки:
- снижение производительности пресса;
- неравномерная подача материала в рабочую зону;
- ухудшение качества прессования или уплотнения сырья;
- появление вибрации, стуков или постороннего шума;
- увеличение нагрузки на привод и смежные узлы;
- истирание, загибы, трещины или деформация винтовых витков;
- частые остановки оборудования из-за забивания или нестабильной подачи.
При появлении таких признаков шнек нужно осмотреть и оценить степень повреждения. В зависимости от состояния детали может потребоваться восстановление рабочей поверхности, усиление отдельных участков или изготовление нового шнека для пресса.
Шнек для пресса отличается от обычного транспортировочного шнека тем, что работает в условиях повышенного давления и сопротивления материала. Его задача заключается не только в перемещении сырья, но и в его уплотнении, подаче в рабочую зону или продавливании через прессующий узел.
Такие шнеки обычно испытывают более высокие нагрузки на витки, вал и сварные соединения. Поэтому при изготовлении важны прочность металла, точность геометрии, качество сварки и устойчивость рабочей поверхности к истиранию. Неправильно подобранный шнек может быстро деформироваться, снижать производительность пресса и создавать дополнительную нагрузку на привод.
Чтобы правильно выбрать шнек для пресса, нужно учитывать тип оборудования, свойства перерабатываемого материала и рабочие нагрузки. Шнек для прессования должен не только перемещать сырьё, но и выдерживать давление, трение, абразивное воздействие и возможные ударные нагрузки.
При подборе шнека важно учитывать:
- тип пресса и назначение рабочего узла;
- вид материала: древесные отходы, биомасса, пластик, кормовое сырьё, вторичное сырьё или другая масса;
- длину, диаметр и шаг винтовой лопасти;
- толщину витков и материал изготовления;
- направление навивки и форму рабочей части;
- посадочные размеры, тип крепления и особенности вала;
- интенсивность эксплуатации и требуемую производительность.
Если пресс работает с абразивным или плотным материалом, лучше выбирать усиленное исполнение шнека с повышенной износостойкостью. Это помогает снизить риск быстрого истирания витков и сохранить стабильную подачу сырья.
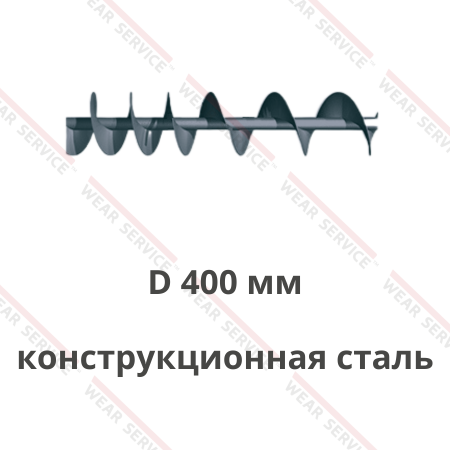
Шнек для пресса — это рабочий элемент прессового оборудования, который подаёт, перемещает, уплотняет или продавливает материал внутри рабочей зоны. Он используется в прессах для переработки древесных отходов, агросырья, полимеров, кормов, биомассы, вторичного сырья и других материалов, которые требуют равномерной подачи под нагрузкой.
От состояния шнека зависит стабильность работы пресса, качество уплотнения материала, производительность оборудования и нагрузка на привод. При износе витков или нарушении геометрии шнек начинает хуже захватывать сырьё, из-за чего снижается эффективность прессования и увеличивается риск остановок.
Статьи
Каждый тонна цемента — это не только обожжённый клинкер, но и «съеденный» металл оборудования. Дробилки, мельницы, транспортёры, газоходы, насосы — все они работают в среде, где абразив сильнее стали. И пока большинство заводов борются с последствиями (частые замены, простой, сверхурочные ремонты), немногие считают настоящую цену этого процесса. Компания «ВЕАР СЕРВИС» предлагает не просто футеровку, а систему продления жизненного цикла оборудования, которая переводит износ из статьи хронических убытков в управляемый процесс.
Абразивный износ — главная проблема угольной промышленности. Каждый день дробилки, грохоты, насосы, трубопроводы, течки и ковши экскаваторов на угольных обогатительных фабриках (УОФ) и карьерах испытывают колоссальные нагрузки от твёрдых частиц угля, пульпы и горной породы. Результат — частые остановки, дорогостоящие ремонты и замена деталей. Компания «ВЕАР СЕРВИС» предлагает комплексные решения, которые увеличивают ресурс оборудования в 3–16 раз и кардинально снижают эксплуатационные затраты.
Производство алюминия — это не только электрохимия, но и тяжелая механическая обработка агрессивных сред. Бокситы, нефелины, криолит, известняк, кокс, пек — каждое сырьё имеет свою твёрдость (от 2 до 9 по Моосу), а щелочные растворы и высокие температуры добавляют коррозионную составляющую. Оборудование глинозёмных заводов и фабрик анодной массы работает в условиях, где обычная сталь сдаёт позиции за недели или месяцы. Компания «ВЕАР СЕРВИС» специализируется на защите этого оборудования, используя биметаллические футеровки и карбидные наплавки, адаптированные под гидроабразивный, пылеабразивный и химический износ.
Агломерационное производство — один из самых жёстких переделов в металлургии. Здесь спекаются мелкие руды, концентраты, флюсы и топливо, образуя шихту, которая затем превращается в агломерат — основу доменной плавки. В процессе участвуют потоки материала с твёрдостью по Моосу до 6–7 единиц (магнетит, гематит, силикаты), а само оборудование работает в среде высокой запылённости, ударных нагрузок и перепадов температур. Именно сочетание этих факторов превращает абразивный износ в главного врага производственных показателей.
Компания «ВЕАР СЕРВИС» специализируется на защите агломерационного оборудования от комплексного износа. В отличие от традиционных решений, мы учитываем не только механическое истирание, но и термические нагрузки, и химическую агрессивность сред, предлагая биметаллические футеровки с наплавленным слоем, сохраняющим свойства при нагреве до 600 °C.
Производство строительных материалов — это не одна отрасль, а целый спектр технологий, где каждое сырьё диктует свои правила износа. Глина для кирпича, базальт для ваты, гранит для щебня, кварцевый песок для плитки — у каждого своя твёрдость, форма частиц и абразивная агрессивность. То, что работает на известняке, может не сработать на базальте (твёрдость 7–8 по Моосу). Компания «ВЕАР СЕРВИС» не предлагает универсальных решений — она разрабатывает защиту под каждую среду, под каждый узел, под каждую технологическую цепочку. Результат — многократное увеличение ресурса оборудования и предсказуемые затраты на ремонт.
По статистике, до 25% бюджета ГРЭС уходит на ремонт оборудования, подверженного абразивному, гидроабразивному и ударному износу. Компания «ВЕАР СЕРВИС» предлагает системное решение: биметаллическую футеровку и наплавку, которая продлевает жизнь узлов в среднем в 4–9 раз, а в некоторых случаях — до 16 раз.
Горно-обогатительные фабрики (ГОФ) работают в условиях интенсивного абразивного износа оборудования. Высокая твёрдость перерабатываемых руд, содержание кварца, большие скорости транспортировки пульп и гидросмесей, а также ударные нагрузки приводят к ускоренному выходу из строя узлов и деталей: пересыпных устройств, дробилок, циклонов, насосов, трубопроводов, зумпфов и классификаторов.
Компания «ВЕАР СЕРВИС» — производственная аналитика на основе реальных кейсов

