


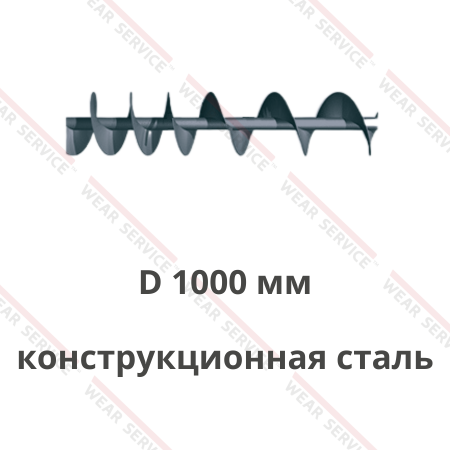
Шнеки для переработки — это винтовые рабочие элементы подающих механизмов и транспортёров, которые перемещают подготовленное вторичное сырьё между операциями производственной линии. После дробления, измельчения или сортировки материал поступает в приёмную зону, где вращающиеся витки захватывают его и продвигают вдоль желоба либо трубы. Такой узел может разгружать накопитель, подавать порцию на сепарацию, направлять продукт к сушилке или передавать его на следующую стадию обработки.
В зависимости от исполнения изделие включает вал с закреплённой винтовой поверхностью либо представляет собой безосевую рабочую спираль. К конструкции также относятся присоединительные участки и секции, если их предусматривает устройство агрегата. На перерабатывающих предприятиях эти элементы взаимодействуют с измельчённым пластиком, древесными остатками, металлической стружкой, резиновой крошкой и подготовленной органической массой. Свойства перечисленных потоков различаются, поэтому геометрию детали согласуют с конкретным участком.
Параметры изделия подбирают с учётом вида транспортируемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Дополнительно оценивают форму и размер частиц после предварительной обработки, влажность, наличие длинных волокон либо лент, склонность к уплотнению и фактическое заполнение приёмного бункера. Эти сведения помогают определить, какое исполнение потребуется для заданной операции.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для переработки
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Переработка пластмасс: полимерные хлопья и дроблёные изделия после измельчения, мойки или сушки передают к сепаратору либо следующему этапу обработки. Полученные после гранулирования полимерные гранулы могут перемещаться на отдельном участке линии. Винтовой узел разгружает накопитель или подаёт подготовленную фракцию к принимающему оборудованию. Для лёгких хлопьев учитывают низкую насыпную плотность, неравномерное заполнение приёмной зоны и возможное уплотнение у входа.
- Обработка древесных отходов: щепу, стружку и опилки перемещают между дроблением, сортировкой, сушкой и накоплением. Подающий винт может забирать подготовленную фракцию из бункера и направлять её на выбранный технологический участок. При подборе обращают внимание на разницу между мелкими опилками и вытянутой щепой, а также на присутствие длинных волокнистых включений.
- Возврат металлической стружки: стружку, собранную на участке металлообработки, после необходимой подготовки передают к отделению примесей, накопителю или месту дальнейшей обработки. Винтовой транспортёр связывает эти операции. Особого внимания требуют форма фрагментов, способность длинной стружки переплетаться и возможные твёрдые включения.
- Переработка изношенных шин: после измельчения и предусмотренного отделения корда резиновую крошку перемещают к сортировке либо следующему накопителю. Винтовая часть принимает подготовленную фракцию, соответствующую условиям работы механизма. Перед заказом уточняют размер частиц и возможное присутствие остатков волокна или металлических включений.
- Обработка органических отходов: отсортированную влажную органическую массу и компост перемещают между накопителями и технологическими аппаратами. Для липкого либо неоднородного продукта могут применяться специализированные безосевые спирали. Конкретное исполнение выбирают с учётом влажности, крупных включений и способа разгрузки следующей машины.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
Рабочий участок размещают после предварительной подготовки сырья либо под бункером с уже отсортированной фракцией. Если в поток попадают крупные предметы, неподходящие для винтового канала, вопрос решают на стадии сортировки и ограничения размера частиц. Назначение шнека в такой схеме — передавать продукт, соответствующий условиям выбранного механизма, к следующей операции.
Расположение винтового узла влияет на требования к приёмной зоне. Под измельчителем поток может поступать неравномерно, а под накопителем вход бывает постоянно заполнен. Для линии с периодическими загрузками особенно важно согласовать объём поступающей порции с возможностями разгрузки. Эти сведения помогают выбрать геометрию рабочей части в привязке к соседним агрегатам.
Конструктивные особенности шнеков для переработки
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр и зазор: определяют доступное пространство внутри желоба или трубы и положение кромки относительно стенки. Для лёгких хлопьев, резиновой крошки и металлических фрагментов допустимые условия движения различаются. Диаметр детали сопоставляют с корпусом и максимальным размером подготовленных включений, учитывая состояние сопряжённой поверхности.
- Шаг витков: влияет на продвижение продукта при выбранной частоте вращения и степени заполнения. Для питателя под протяжённым бункером конфигурацию входного участка согласуют с длиной отверстия и характером выгрузки. Если исходное сырьё легко уплотняется, рассматривают распределение захвата вдоль приёмной зоны, а не только средний расход механизма.
- Наличие центрального вала: для сыпучих подготовленных фракций могут применяться узлы с валом, а для некоторых влажных или склонных к наматыванию потоков рассматривают безосевую спираль. Эти исполнения различаются креплением, опорами и характером контакта с корпусом. Конкретный вариант определяют по устройству линии и свойствам продукта.
- Толщина металла и рабочая кромка: имеют значение при контакте с металлической стружкой, минеральными примесями и резиновой крошкой с остаточными включениями. Для выбора учитывают характер нагрузки и следы износа ранее установленной детали. Усиление либо защитную обработку рассматривают отдельно при наличии соответствующих исходных данных.
- Длина и секционная сборка: зависят от расстояния между стадиями обработки, положения опор и доступа к монтажу. Если машина предусматривает соединяемые части, стыки должны передавать вращение без нарушения положения витков. Для безосевого варианта проверяют особенности крепления спирали и соответствие направляющим поверхностям.
- Направление навивки и присоединение к приводу: задают ход сырья к нужному выходному отверстию при принятом направлении вращения. Посадочные размеры, положение крепежа и сторона установки двигателя определяются существующей компоновкой. Для замены данные сверяют с чертежом, старым образцом и корпусом агрегата.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
Неоднородное вторичное сырьё предъявляет разные требования к приёмной части. Хлопья могут занимать значительный объём при сравнительно небольшой массе, металлические фрагменты способны цепляться друг за друга, а влажные остатки — налипать. Конфигурацию винтовой поверхности выбирают после изучения фактического потока и условий загрузки агрегата.
При восстановлении механизма оценивают также желоб, опоры и загрузочные отверстия. Следы контакта кромки со стенкой могут указывать на отклонение положения вращающейся части. Замена только витков в этом случае не устранит причину повреждения; размеры и состояние сопряжённых поверхностей проверяют до изготовления нового узла.
Преимущества шнеков для переработки
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Связь отдельных стадий: винтовой механизм передаёт подготовленный продукт от дробления или сортировки к накоплению, сушке либо другой операции. Это помогает согласовать расположенные рядом машины по потоку сырья и организовать передачу без постоянной ручной перегрузки.
- Регулируемая загрузка принимающей машины: в составе питателя рабочая часть участвует в подаче сырья из бункера с расходом, заданным режимом привода. Такое исполнение полезно перед сепаратором или смесителем, если необходимо согласовать поступление с возможностями принимающего агрегата. Фактическую точность определяет система управления в сборе.
- Подбор под форму частиц: при изготовлении учитывают, поступают ли в узел полимерные хлопья, щепа, короткая стружка либо влажная органическая масса. Это позволяет выбирать геометрию канала и конструкцию рабочей части под фактическое заполнение, контакт с корпусом и склонность фрагментов к переплетению.
- Передача внутри корпуса: при размещении винта в трубе либо закрытом желобе мелкая фракция перемещается по ограниченному тракту. Это помогает организовать участок между агрегатами и контролировать просыпание продукта. Состояние крышек, патрубков и соединений корпуса определяет плотность закрытия всей системы.
- Совместимость с существующей линией: изготовление по чертежу или образцу помогает уточнить длину, посадочные размеры, направление навивки и положение секций. При замене это важно для установки детали в имеющийся желоб с действующим приводом и опорами.
- Обслуживание разборной конструкции: если рабочий узел собран из отдельных секций, изношенную часть можно оценить независимо от остальных. Такой подход помогает определить состав заказа и подготовить ремонт с учётом реального доступа к механизму на перерабатывающей линии.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Практическая польза подающего механизма зависит от качества предварительной подготовки сырья. Если после сортировки в поток продолжают попадать длинные ленты, проволока или предметы крупнее допустимых для входа, геометрия рабочего узла не решит проблему полностью. Для устойчивой работы согласуют требования к фракции с возможностями измельчителя и сортировочного участка.
Свойства вторичного продукта могут изменяться между партиями. Для полимерных хлопьев важна доля тонких и объёмных фрагментов, для древесных остатков — длина щепы, для органической массы — влажность. Эти различия учитывают при согласовании режима вращения и проверке поведения сырья в приёмной зоне.
Как подобрать шнеки для переработки
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Вид сырья и степень подготовки: указывают, какой продукт поступает после дробления, мойки, сортировки или отделения примесей. Полимерные хлопья, металлическая стружка и органические остатки создают разные условия заполнения винтового канала. Описание предшествующей операции помогает установить требования к приёмному участку.
- Размер и форма фрагментов: помимо средней фракции определяют возможную длину волокон, лент, проволоки или вытянутой стружки. Такие включения могут переплетаться и задерживаться у входа либо опор. При подборе проверяют максимально возможный размер после подготовки и стабильность его соблюдения.
- Влажность и склонность к налипанию: мокрые полимерные хлопья после мойки, влажная органическая масса и сухие древесные остатки по-разному ведут себя внутри корпуса. Эти свойства влияют на выбор исполнения, доступность очистки и поведение продукта при остановке оборудования. Для липкого потока дополнительно рассматривают пригодность безосевой спирали.
- Контактная нагрузка и примеси: металлические либо минеральные включения меняют условия износа кромки и стенок. Сведения о твёрдых частицах помогают согласовать толщину рабочей части и необходимость дополнительных конструктивных решений. При этом подготовка сырья должна исключать предметы, не рассчитанные на прохождение через механизм.
- Расход и рабочий цикл: устанавливают потребность следующего агрегата, режим поступления из бункера и частоту пусков. Для постоянного потока и периодической загрузки условия работы различаются. Частоту вращения выбирают совместно с геометрией винта и возможностями привода, проверяя загрузку приёмной зоны.
- Планировка технологической линии: уточняют расстояние между машинами, угол установки, расположение загрузки и выгрузки, тип корпуса и присоединение к приводу. При изготовлении замены сверяют чертёж с действующими опорами и состоянием внутренней поверхности желоба. Эти данные помогают определить совместимость нового элемента.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
В заявке полезно описать путь вторичного сырья: какая машина выдаёт фракцию, куда она поступает далее и какие включения встречаются между этими операциями. Для замены дополнительно фиксируют положение повреждённого участка и состояние соединений. Эти сведения помогают понять, требуется ли повторить исходную конструкцию или согласовать другое исполнение под изменившийся поток.
Если предприятие планирует перерабатывать несколько видов отходов на одной линии, исходные данные собирают по каждому потоку. За основу берут реальные свойства фракций после подготовки, а не только общий перечень принимаемых материалов. Сопоставление условий помогает оценить диапазон загрузки механизма и ограничения существующего оборудования.
Где заказать шнеки для переработки
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Компания «Веар Сервис» предлагает заказать шнеки для переработки по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
