


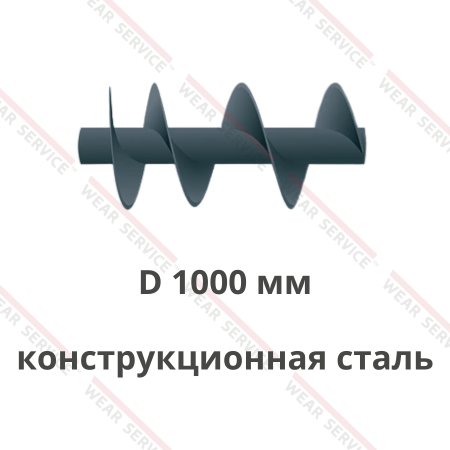
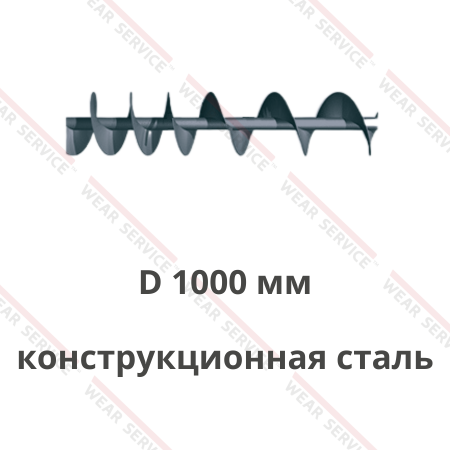
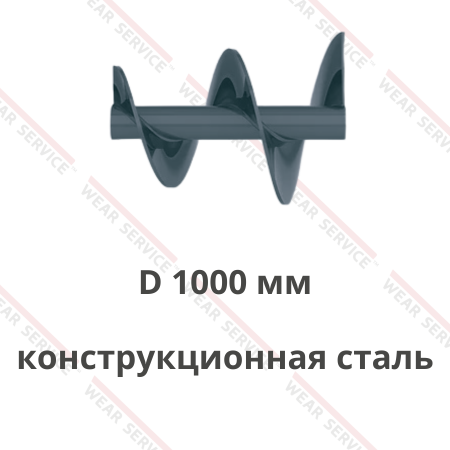
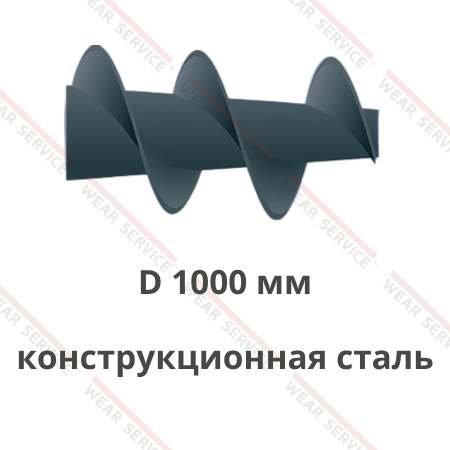
Шнеки для муки — это винтовые элементы транспортёров и питателей, предназначенные для перемещения сыпучего продукта между бункерами, дозаторами и технологическими установками. При вращении витки продвигают муку вдоль желоба или трубы к месту выгрузки; в составе питателя они также участвуют в выдаче сырья из накопительной ёмкости. В зависимости от исполнения изделие может включать центральный вал, винтовую поверхность, соединительные участки и детали крепления. Такие элементы используют на мукомольных предприятиях, хлебопекарных и кондитерских производствах, а также на линиях фасовки.
Параметры изделия подбирают с учётом вида транспортируемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Для мучного сырья дополнительно важны влажность, сыпучесть, склонность к слёживанию и режим поступления из бункера. Эти свойства влияют на заполнение пространства между витками и выдачу продукта через выпускное отверстие. Конструкцию согласуют также с требованиями производственной линии к очистке поверхностей, контактирующих с сырьём.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для муки
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Мукомольные предприятия: готовый продукт передают от промежуточного накопителя к просеивающему, распределительному или фасовочному оборудованию. Винтовая часть перемещает сырьё по предусмотренному участку линии, а её загрузку согласуют с производительностью предыдущего узла. Если на предприятии выпускают разные виды помола, при выборе учитывают различия в сыпучести и порядок очистки транспортирующей системы при смене продукции.
- Хлебопекарное производство: муку подают из бункера к весовому дозатору или узлу подготовки компонентов для замеса. В составе питателя шнек участвует в выдаче сырья в режиме, согласованном с работой остального оборудования. Для такого участка важны условия поступления продукта из ёмкости и повторяемость подачи. Фактическая точность дозирования зависит от всей системы, включая привод, средства измерения и управление линией.
- Кондитерские цеха: муку перемещают к участку приготовления теста или других смесей. Если одна линия работает с несколькими рецептурами, необходимо учитывать организацию очистки между партиями и расположение мест возможного накопления остатков. Винтовой элемент подбирают по свойствам конкретного сырья и размерам установки, чтобы его можно было использовать в предусмотренной последовательности технологических операций.
- Производство макаронных изделий: мучное сырьё направляют из накопительной ёмкости к оборудованию, где подготавливается смесь для дальнейшей обработки. Здесь требуется согласовать выдачу с режимом работы последующего агрегата и не допускать переполнения загрузочной зоны транспортёра. При подборе учитывают расположение бункера, маршрут перемещения и возможность обслуживания узлов, контактирующих с продуктом.
- Фасовка сыпучей продукции: сырьё подают к весовому или упаковочному оборудованию из промежуточного накопителя. В такой схеме винтовая часть может работать в питателе, который участвует в формировании потока перед измерением порции. Важно знать, поступает ли продукт непрерывно или оборудование запускается для отдельных циклов. Эти условия влияют на заполнение приёмной зоны и нагрузку при пуске.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
В перечисленных процессах назначение винтового элемента определяется его местом в линии. Транспортёр передаёт уже поступивший в него поток между технологическими узлами, а питатель работает непосредственно под запасом сырья и выдаёт его из бункера. Поэтому одинаковые на вид детали не всегда взаимозаменяемы. Перед изготовлением необходимо уточнить схему загрузки, размеры входного отверстия и порядок работы привода.
Конструктивные особенности шнеков для муки
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр винтовой поверхности: согласуют с внутренними размерами желоба или трубы и зазором между кромкой витка и стенкой. Этот параметр влияет на совместимость детали с корпусом и поведение сырья в нижней части транспортёра. При изготовлении замены диаметр проверяют по документации или измеряют на участке образца без заметной деформации: изношенная кромка может не отражать первоначальную геометрию.
- Шаг витков: определяет расположение винтовой поверхности вдоль оси и влияет на продвижение продукта при вращении. Его рассматривают вместе с диаметром, длиной зоны загрузки и частотой вращения привода. Для передачи заранее сформированного потока и выдачи непосредственно из бункера могут потребоваться разные решения. Изменение шага без проверки сопряжённых узлов способно нарушить согласованный режим подачи.
- Поверхности, контактирующие с продуктом: их исполнение согласуют с требованиями конкретного пищевого производства и предусмотренным способом очистки. При изготовлении обращают внимание на состояние кромок, соединений и участков крепления, где могут задерживаться остатки сырья. Требования к металлу и обработке поверхности указывают в техническом задании с учётом свойств продукта, порядка очистки и условий его контакта с деталью.
- Вал и крепление витков: в валовом исполнении передают вращение от привода и удерживают винтовую поверхность в заданном положении. Размеры посадочных участков, расположение соединений и общую длину проверяют по устройству действующего механизма. При выборе конструкции учитывают также доступность зон вокруг креплений для очистки, если такая операция предусмотрена технологическим процессом.
- Длина и соединение секций: рабочая часть может быть цельной либо состоять из участков, если разборную сборку допускает конструкция установки. На стыках необходимо сохранить соосность и предусмотренное положение витков. Способ соединения влияет на монтаж и обслуживание: при заказе запасной секции важно повторить не только её длину, но и размеры сопряжений с соседними элементами.
- Направление навивки: определяет направление перемещения сырья при заданном вращении привода. Его согласуют с положением входного и выпускного отверстий. Если изготавливается замена, направление проверяют по чертежу или снятой детали, заранее уточнив сторону осмотра. Ошибка в этом параметре не устраняется совпадением остальных размеров и может сделать установку непригодной к работе.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
Для восстановления действующего механизма полезно предоставить сборочный чертёж, фотографии опор и приводного соединения, а также сведения о способе очистки. Образец помогает определить устройство детали, но его поверхность могла измениться при эксплуатации. Если прежний шнек трудно очищался или сырьё задерживалось в определённом месте, это стоит показать на схеме: такие сведения помогают оценить конструкцию до изготовления новой части.
Преимущества шнеков для муки
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Согласованная подача к дозатору: винтовую часть питателя можно подобрать с учётом размеров выпускного отверстия бункера и режима работы следующего агрегата. Это помогает организовать поступление сырья в нужной последовательности операций. Количество продукта при этом определяется не только шнеком, но и приводом, измерительными устройствами и системой управления.
- Совместимость с существующей линией: изготовление по чертежу или проверенному образцу позволяет согласовать длину, посадочные размеры и направление навивки с действующим оборудованием. Для предприятия это упрощает подготовку к замене: основные сопряжения можно проверить до остановки установки для монтажа.
- Учёт свойств конкретного продукта: при выборе геометрии рассматривают сыпучесть, влажность и склонность сырья к слёживанию. Это особенно полезно, если линия работает с несколькими видами помола или продукт поступает из разных ёмкостей. Параметры подбирают по фактическим условиям работы, а не только по размерам ранее установленной детали.
- Согласование с очисткой оборудования: конструкцию винтовой части и её соединений можно обсудить с учётом предусмотренного доступа к поверхностям, контактирующим с сырьём. Это имеет практическое значение при смене рецептуры или выполнении плановой очистки. Возможность такой обработки зависит также от исполнения корпуса и порядка разборки всей установки.
- Возможность замены отдельного участка: если механизм имеет секционное исполнение, повреждённую часть можно изготовить по размерам существующей сборки. Для установки необходимо повторить соединения и положение витков на стыке. Такое решение рассматривают, когда соседние секции сохраняют пригодность к дальнейшей работе.
- Соответствие схеме размещения: размеры изделия согласуют с расстоянием между бункером и следующим агрегатом, расположением опор и точкой выгрузки. Это помогает встроить новую деталь в предусмотренный маршрут подачи. Одновременно проверяют доступность узлов для осмотра и обслуживания после монтажа.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
При оценке результата важно учитывать весь путь сырья. Если продукт зависает в бункере, поступает неравномерно из предыдущего узла или скапливается у выхода, замена одной винтовой детали может не устранить причину перебоев. Поэтому при заказе полезно сообщить, где именно нарушается подача и в каком состоянии находятся корпус, привод и соединения.
Как подобрать шнеки для муки
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Вид муки и её сыпучесть: укажите, какой продукт будет перемещаться и меняется ли ассортимент на линии. Различия в помоле и состоянии сырья могут влиять на заполнение межвиткового пространства и сход из бункера. Если используются несколько видов продукции, при выборе учитывают наиболее значимые для процесса различия между ними и порядок очистки при переходе на другую партию.
- Влажность и склонность к слёживанию: уточните фактическое состояние продукта на участке подачи и условия его хранения. При изменении влажности сырьё может хуже сходить из накопителя и образовывать скопления у загрузочного отверстия. Эти сведения нужны для оценки работы питателя вместе с бункером; геометрия винтовой детали сама по себе не решает проблемы, возникающие выше её приёмной зоны.
- Требуемый режим выдачи: определите, нужно ли непрерывно перемещать сырьё к следующему агрегату или подавать его в составе системы дозирования. Сообщите необходимую производительность, длительность рабочих циклов и порядок запуска. Для питателя дополнительно важны размеры отверстия бункера и способ управления приводом, поскольку они влияют на количество продукта, поступающего к виткам.
- Требования к контакту с продуктом: передайте производителю требования вашего предприятия к материалу детали, состоянию её поверхности и доступности для очистки. Особенно важно описать порядок работы при смене рецептур и необходимость удаления остатков между партиями. Материал и обработку поверхности согласуют по техническому заданию с учётом конструкции всей линии.
- Расположение транспортёра: укажите расстояние между точками загрузки и выгрузки, положение корпуса и угол установки. При наклонной подаче поведение сыпучего продукта может отличаться от горизонтального перемещения. Также следует проверить места установки опор и доступ к участкам соединения, чтобы предусмотренные операции обслуживания можно было выполнять после монтажа.
- Совместимость с корпусом и приводом: проверьте внутренние размеры желоба или трубы, посадочные места, направление вращения и способ передачи усилия. При работе с пылящим сырьём отдельно описывают исполнение корпуса и сопряжённых узлов, отвечающих за удержание продукта в системе: одна винтовая деталь не определяет их герметичность. Для заказа замены полезны чертёж и фотографии фактически установленного оборудования.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
В техническом задании удобно описать путь продукта от бункера до следующей операции, место установки винтовой части и порядок очистки линии. Если прежний механизм работал с перебоями, укажите, наблюдались ли слёживание над входным отверстием, накопление сырья в желобе или проблемы при выгрузке. Это поможет отличить требования к новой детали от задач, связанных с другими узлами оборудования.
Где заказать шнеки для муки
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Компания «Веар Сервис» предлагает заказать шнеки для муки по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
