


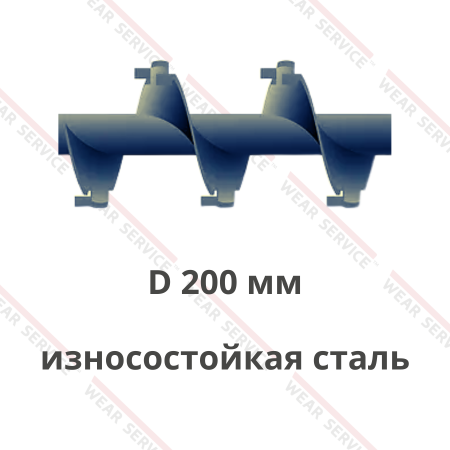
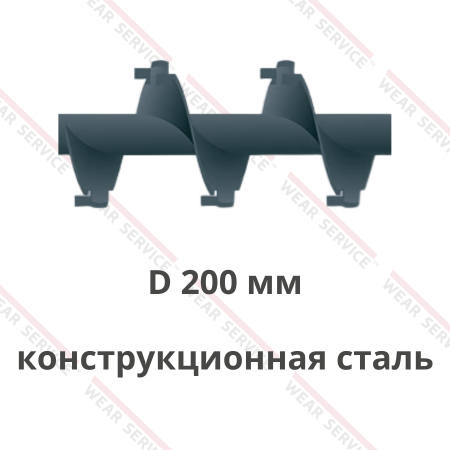
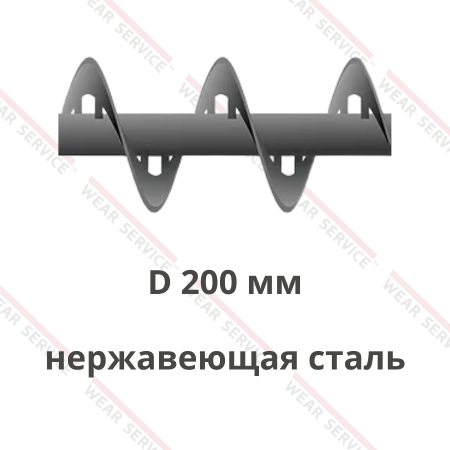
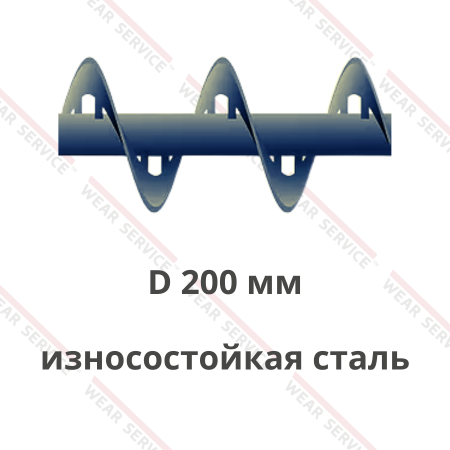
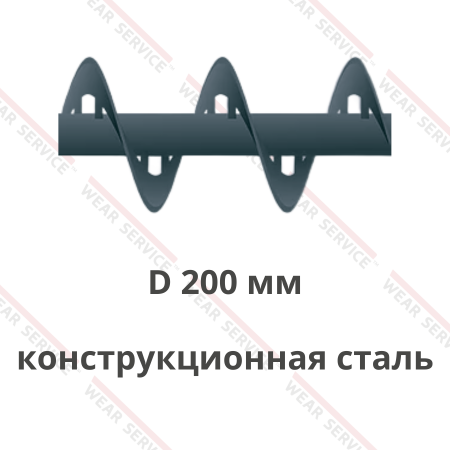
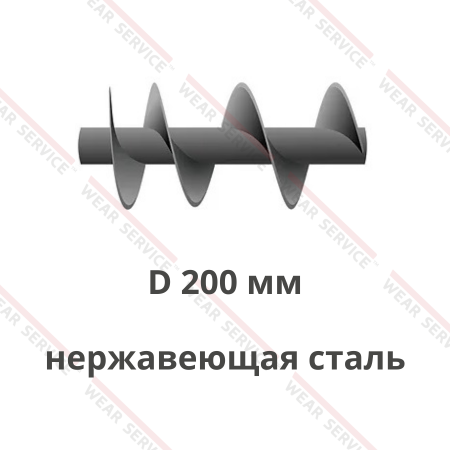
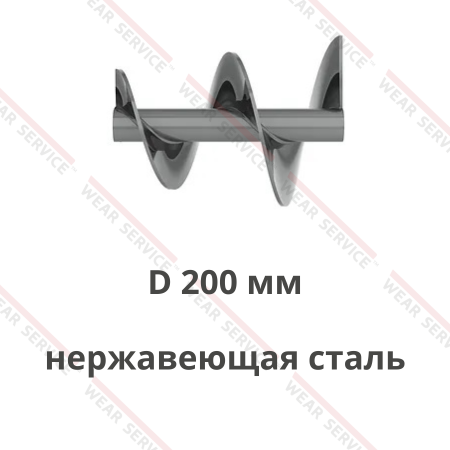
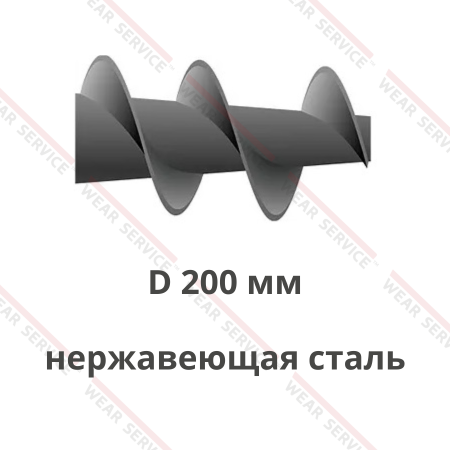
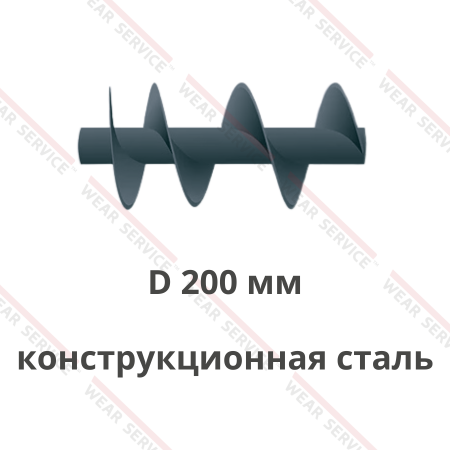
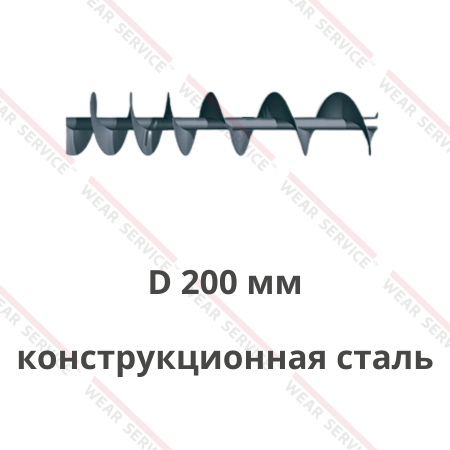
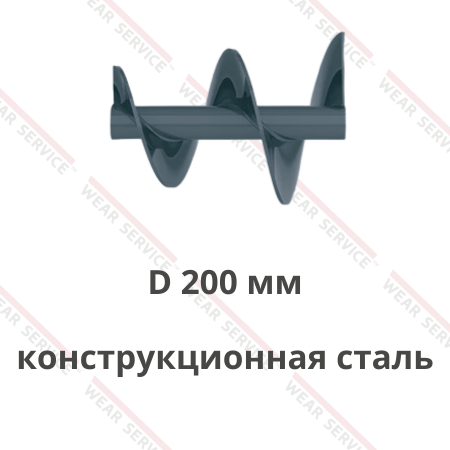
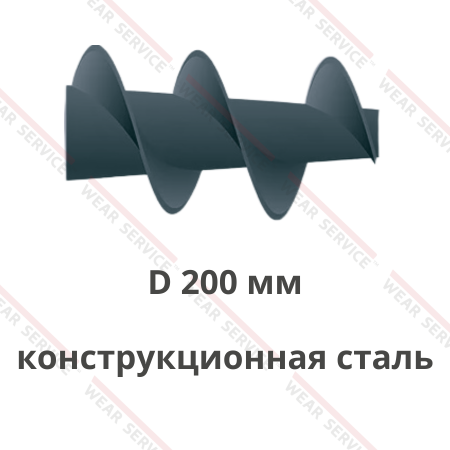
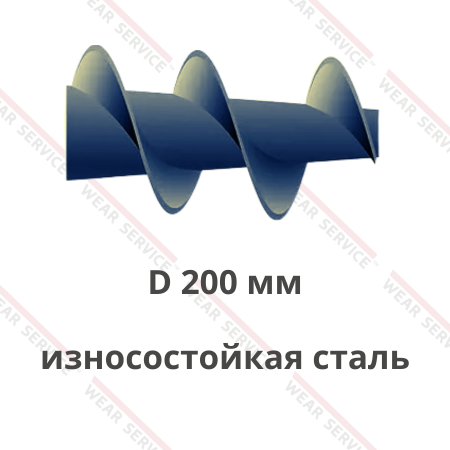
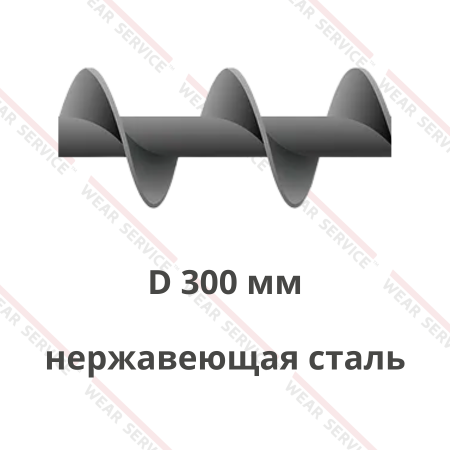
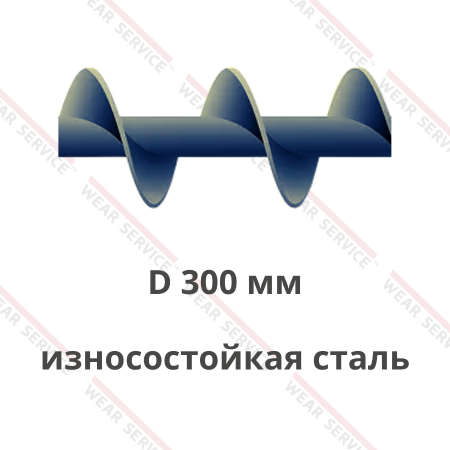
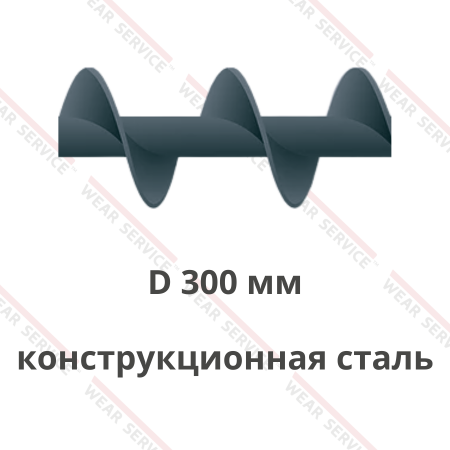
Шнеки для конвейера винтового — это вращающиеся рабочие элементы, которые перемещают сыпучий или подготовленный к подаче материал внутри желоба либо трубы. При вращении витки захватывают сырьё у загрузочного окна и продвигают его вдоль корпуса к одному или нескольким предусмотренным выпускам. Рабочая часть может обслуживать горизонтальный участок или подъём под углом; расход и устойчивость потока зависят от заполнения канала, свойств продукта, геометрии спирали и режима привода.
В распространённом исполнении конструкция включает вал или центральную трубу с закреплённой винтовой поверхностью, приводной конец и соединяемые секции при значительной длине конвейера. Для отдельных потоков применяют безосевую спираль с иной схемой опирания. Изделие взаимодействует с загрузочными патрубками, корпусом, опорами и выпускными отверстиями. Такие узлы передают зерно, дроблёные минералы, порошки, полимерные гранулы, опилки либо подготовленную влажную массу между последовательными стадиями производства.
Параметры изделия подбирают с учётом вида транспортируемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Дополнительно согласуют количество точек загрузки и выгрузки, угол установки, допустимое заполнение корпуса и расположение опор. Эти данные помогают определить рабочую геометрию для конкретного конвейера и избежать несовместимости при замене.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для конвейера винтового
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Горнодобывающая и обогатительная промышленность: подготовленную мелкую руду, отсев и другие минеральные фракции передают между сортировкой, накоплением и последующей обработкой. Винтовая часть работает с продуктом, размер включений которого соответствует проходному сечению механизма. При подборе учитывают твёрдость частиц, возможный абразивный контакт с кромкой и состояние желоба.
- Производство минеральных порошков: молотый известняк, сухой мел и подготовленные компоненты смесей перемещают от бункера к смесителю либо месту фасовки. При закрытом корпусе порошок проходит по ограниченному тракту между агрегатами. На работу влияют текучесть мелкой фракции, поведение материала при увлажнении и организация уплотнений в местах присоединения.
- Зерновые элеваторы и комбикормовые цеха: зерно, семена и дроблёное кормовое сырьё передают от приёмной точки к накопителю или перерабатывающей машине. Если компоновка предусматривает несколько выпусков, конвейер может направлять поток к выбранному бункеру. Режим разгрузки определяют расположение и работа заслонок выпускных отверстий; рабочую навивку согласуют с длиной такого маршрута.
- Производство полимерных материалов: гранулы и подготовленные порошковые добавки перемещают между ёмкостями, смесителями и загрузочными узлами. Для каждой фракции оценивают насыпную плотность и способность заполнять приёмный участок. Винтовой элемент обеспечивает передачу по заданному каналу, а допустимость совместной работы с несколькими продуктами определяют по требованиям конкретного процесса.
- Очистные сооружения: обезвоженный осадок после прессования передают к накоплению или следующей стадии обращения. Влажная неоднородная масса может налипать на центральную часть обычного шнека, поэтому для ряда установок рассматривают безосевую спираль. Её применимость проверяют по конструкции желоба, опорной поверхности и свойствам фактического продукта.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
Наиболее характерная задача винтового конвейера — передать поток между заданными точками при регулируемом поступлении сырья от предыдущего устройства. Если входное окно находится непосредственно под постоянно заполненным бункером, участок отбора проектируют как питатель с расчётом загрузки по длине отверстия. Схему поступления продукта выясняют до выбора рабочей геометрии, чтобы согласовать её с функцией узла в линии.
При нескольких выходных отверстиях рабочая часть проходит мимо промежуточных точек разгрузки. Положение витков и стыков секций сопоставляют с патрубками, заслонками и доступом для осмотра. Такой конвейер распределяет продукт лишь в пределах предусмотренной схемы: выбор конкретного выпуска зависит от устройства заслонок и управления ими.
Конструктивные особенности шнеков для конвейера винтового
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр и рабочий зазор: определяют положение кромки витка относительно стенки желоба либо трубы и доступное пространство для частиц сырья. При восстановлении конвейера диаметр сверяют с фактическим состоянием корпуса, учитывая местную деформацию и следы задевания. Для материалов с крупными включениями дополнительно проверяют, проходят ли они через выбранный канал.
- Шаг и направление винтовой линии: расстояние между витками связано с продвижением продукта за оборот при определённом заполнении. На наклонном участке характеристики подачи меняются из-за возможного обратного смещения сырья, поэтому шаг сопоставляют с углом установки. Направление навивки согласуют с вращением привода и нужной стороной выгрузки.
- Валовая или безосевая конструкция: в первом случае винтовая поверхность закреплена на центральной части, которая передаёт вращение и опирается на предусмотренные узлы. Безосевая спираль не имеет такого вала по длине рабочей зоны; её взаимодействие с направляющей поверхностью и способ крепления к приводу устроены иначе. Выбор исполнения связан с влажностью, склонностью к наматыванию и компоновкой машины.
- Длина секций и опоры: у сборного валового шнека соединения должны сохранять передачу момента и положение винтовой линии. Места установки промежуточных опор проверяют по действующему оборудованию, особенно если транспортёр имеет несколько точек разгрузки. Для безосевого варианта оценивают опирание на поверхность желоба и расположение приводного соединения.
- Толщина металла и конфигурация кромки: влияют на восприятие нагрузки и характер контакта с перемещаемой фракцией. Для твёрдого минерального сырья важны следы износа прежнего изделия; для склонного к уплотнению продукта — условия заполнения между витками. Материал изготовления и возможную защитную обработку согласуют по техническому заданию.
- Присоединительные участки: посадки под привод и опоры, длина концов, соединительные элементы и крепёж должны соответствовать существующей компоновке. При заказе замены обмеряют сохранившиеся поверхности и уточняют положение шпонок или отверстий, если они предусмотрены конструкцией. Эти параметры определяют возможность монтажа без переделки сопряжённых узлов.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
На длинных валовых участках особенно важно проверить соосность отдельных секций и состояние промежуточных подшипников. Смещённый стык либо изношенная опора способны вызвать касание кромки корпуса при вращении. Если повреждения сосредоточены рядом с определённой опорой, перед изготовлением нового изделия выясняют их причину и сверяют размеры с чертежом всей сборки.
Тип корпуса влияет на взаимодействие рабочей части с продуктом. Желоб облегчает доступ к осмотру при наличии съёмной крышки, а трубное исполнение задаёт замкнутый канал с иной организацией монтажа. При подъёме материала увеличивается влияние угла на фактическую подачу. Поэтому форму корпуса, положение загрузочного патрубка и винтовую геометрию рассматривают вместе.
Преимущества шнеков для конвейера винтового
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Передача по заданному маршруту: вращающаяся винтовая поверхность продвигает сырьё от точки загрузки к выпуску внутри существующего корпуса. Это позволяет связать соседние операции без постоянного ручного перемещения продукта. Практический результат зависит от того, насколько входной поток согласован с возможностями конвейера.
- Распределение по нескольким точкам: при наличии нескольких выходных патрубков и соответствующих заслонок один механизм может передавать материал к разным принимающим ёмкостям. Рабочую часть при этом изготавливают с учётом расположения окон и стыков. Такое решение полезно для схем, где поток направляют к выбранному бункеру.
- Подбор под характеристики сырья: геометрию витков, тип конструкции и условия контакта с желобом согласуют с фракцией, влажностью и текучестью материала. Это помогает учитывать различия между гранулами, минеральным порошком и неоднородной влажной массой при заказе детали для конкретной линии.
- Совместимость с действующей установкой: изготовление по чертежу или образцу позволяет уточнить длину секций, направление навивки и посадочные размеры. Перед выпуском детали проверяют соответствие приводу, опорам и внутреннему пространству корпуса. Такая подготовка особенно важна при плановой замене в оборудовании, которое продолжает использоваться.
- Ограниченный тракт перемещения: шнек внутри трубы либо закрываемого желоба передаёт мелкую фракцию по предусмотренному каналу. Это помогает организовать передачу между аппаратами и уменьшить просыпание при исправных крышках, патрубках и соединениях. Степень закрытия определяется устройством конвейера в сборе.
- Обслуживание секционной сборки: если валовый узел выполнен из соединяемых частей, отдельные участки можно осматривать и оценивать при ремонте. Это помогает подготовить состав заказа и определить, какие сопряжённые детали требуют проверки. Возможность замены одной секции зависит от конструкции стыков и состояния остальных элементов.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Рабочие преимущества проявляются при согласовании винта со всем транспортирующим узлом. Переполненная приёмная зона, заклинившая заслонка либо изношенные подшипники способны ограничить подачу независимо от точности новой детали. Перед заменой осматривают вход, выпуск, опоры и внутреннюю поверхность корпуса, чтобы определить причину нестабильной работы.
Для непрерывной линии имеет значение порядок обслуживания. Если доступ к соединениям предусмотрен заранее, инженеры могут подготовить демонтаж нужной секции и проверить посадки без повторного уточнения основных размеров. При проектировании нового участка эти вопросы согласуют вместе с точками загрузки и выгрузки, чтобы последующая замена была технически выполнимой.
Как подобрать шнеки для конвейера винтового
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Фракция и насыпная плотность: указывают средний и наиболее крупный размер включений, долю мелочи и массу единицы объёма сырья. Эти данные влияют на заполнение канала и расчёт нагрузки. Для минеральных фрагментов особенно важно оценить возможность прохождения между валом, витками и стенкой, а для полимерных гранул и порошков — характер поступления в приёмную зону.
- Текучесть, влажность и налипание: сухие гранулы, порошок после хранения и влажная неоднородная масса по-разному движутся внутри механизма. Сведения о слёживании или наматывании помогают определить пригодность валового либо безосевого исполнения и требования к очистке. При переменных свойствах продукта описывают условия наиболее сложной для подачи партии.
- Абразивный контакт: песок, отсев или минеральные примеси способны изменять состояние рабочей кромки и желоба. При выборе оценивают фактический износ прежней детали, характер твёрдых включений и режим загрузки. По этим сведениям согласуют толщину, материал и возможное дополнительное исполнение без назначения неподтверждённых свойств.
- Расход и схема поступления: определяют потребность принимающего аппарата и выясняют, подаёт ли сырьё отдельный питатель либо оно поступает из бункера через загрузочное окно. При постоянном и периодическом потоке условия заполнения различаются. Частоту вращения согласуют с геометрией рабочей части и возможностями привода, проверяя режим при пуске после остановки.
- Угол установки и число выпусков: фиксируют перепад высот, длину пути, положение загрузки и расположение всех точек выгрузки. Для наклонного конвейера оценивают возможное обратное смещение продукта. При нескольких патрубках проверяют места стыков и опор относительно окон, чтобы конструкция соответствовала схеме распределения.
- Состояние привода и корпуса: при изготовлении замены передают направление вращения, посадочные размеры, схему опор и данные о внутренней поверхности желоба либо трубы. Следы перекоса и местного контакта учитывают до снятия окончательных размеров. Это помогает согласовать новую деталь с действующим агрегатом, а не повторить деформации изношенного образца.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
В заявке полезно указать направление движения сырья, расположение всех входов и выходов, тип корпуса, длину рабочей части и места установки промежуточных опор. Для замены прилагают фотографии присоединений и повреждённых зон. Измерения, снятые с изношенной кромки, отмечают отдельно: их сопоставляют с документацией или сохранившимися участками, чтобы восстановить исходную геометрию.
Если состав перемещаемого продукта изменился после модернизации линии, прежний шнек оценивают с учётом новых условий. Более крупная фракция, повышенная влажность либо иной режим загрузки могут потребовать пересмотра технического задания. Согласование этих сведений до изготовления помогает выбрать исполнение, совместимое с действующей машиной и её технологической задачей.
Где заказать шнеки для конвейера винтового
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Компания «Веар Сервис» предлагает заказать шнеки для конвейера винтового по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
