


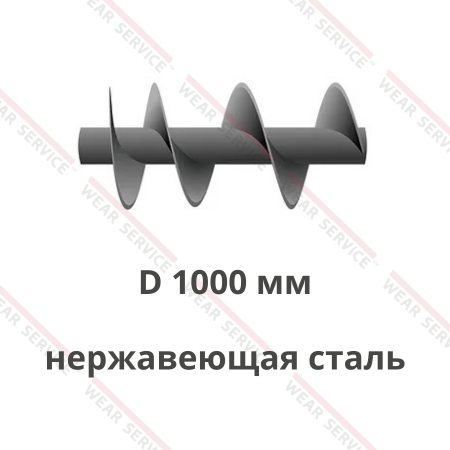
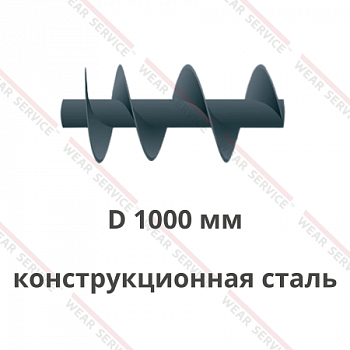
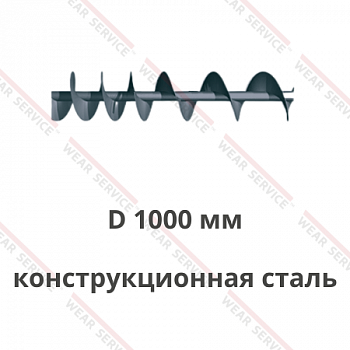
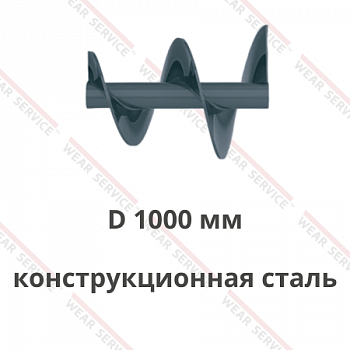
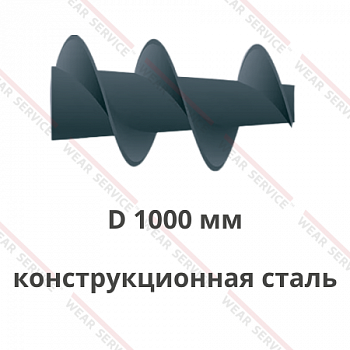
Шнеки для кирпича — это винтовые рабочие элементы, применяемые на участках подготовки сырья и формования кирпичных изделий. В зависимости от места установки они перемещают измельчённую глину и другие компоненты по желобу или закрытому корпусу либо продвигают подготовленную пластичную массу через цилиндр пресса к формующей головке. При вращении витки захватывают поступающий продукт и перемещают его вдоль оси. В прессовом узле винтовая часть создаёт усилие, необходимое для продвижения глины к мундштуку; форму выходящего бруса задаёт мундштук.
Рабочий узел может включать вал, закреплённые на нём витки, несколько соединяемых секций и элементы крепления к приводу. Его состав зависит от конструкции машины: подающий механизм и прессовый агрегат решают разные задачи. На кирпичных предприятиях такие детали работают с подготовленной глиной, измельчёнными глинистыми породами, песком и другими компонентами, предусмотренными рецептурой. Сырьё может поступать в виде рыхлой смеси или влажной пластичной массы, поэтому условия работы на разных участках линии различаются.
Параметры изделия подбирают с учётом вида перемещаемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Для участка подачи важно согласовать винтовой механизм с загрузкой следующей машины. Для пресса дополнительно учитывают свойства подготовленной массы, геометрию цилиндра и сопротивление её продвижению к формующему инструменту.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для кирпича
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Подготовка глинистого сырья: измельчённая глина и глинистые породы поступают от бункера или промежуточного накопителя к оборудованию следующей стадии. Винтовой подающий узел помогает передавать компоненты между машинами и согласовывать их загрузку. Для такого участка особенно важны крупность частиц, влажность и склонность сырья уплотняться у выхода из бункера.
- Подача компонентов в смеситель: песок, измельчённый шамот и другие минеральные добавки, предусмотренные рецептурой, могут поступать в зону смешивания через отдельные подающие линии. Винтовой элемент переносит компонент от места загрузки к точке ввода в смесь. Точность дозирования при этом зависит также от привода, системы управления и организации питания механизма.
- Формование керамического кирпича: в шнековом прессе рабочие витки продвигают подготовленную глиняную массу внутри цилиндра к головке и мундштуку. На выходе образуется непрерывный брус, который затем режут на заготовки. Для этого процесса требуется согласовать винтовую часть с корпусом пресса, свойствами глины и режимом формовочной линии.
- Выпуск крупноформатных керамических изделий: при изготовлении блоков и других изделий из пластичных глинистых масс винтовой узел участвует в подаче смеси к формующему инструменту. Состав сырья, требуемая форма заготовки и сопротивление прохождению через мундштук учитываются при выборе исполнения прессовой части.
- Возврат технологических остатков: измельчённые обрезки сырца могут направляться на повторную подготовку, если это предусмотрено процессом предприятия. Подающий винт перемещает пригодное для данного механизма сырьё к накопителю или смесительному участку. Перед выбором детали уточняют крупность частиц, влажность и порядок возврата отходов в состав смеси.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
На кирпичном производстве следует различать перемещение подготовленных компонентов и продвижение глины при формовании. В первом случае рабочая часть передаёт продукт между участками линии. Во втором она действует внутри цилиндра пресса, где сопротивление движению возрастает по мере приближения к формующему инструменту. Поэтому при заказе указывают место установки детали и состояние сырья на соответствующей стадии.
Важна и организация перехода между машинами. Если смесь поступает в приёмную зону неравномерно, возникают периоды недостаточной загрузки или избыточного накопления. Сведения о расположении бункера, принимающем агрегате и способе регулирования привода помогают определить требования к работе подающего узла в составе существующей линии.
Конструктивные особенности шнеков для кирпича
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр: определяет положение рабочей кромки относительно внутренней поверхности желоба, трубы или цилиндра пресса. Чрезмерное расхождение размеров меняет условия захвата и продвижения сырья, а недостаточный зазор может затруднить вращение. Для замены используют размеры посадочного места с учётом состояния самого корпуса.
- Шаг и профиль витков: задают геометрию винтового канала, по которому движется компонент или пластичная смесь. На подающем участке эти параметры согласуют с требуемым расходом и свойствами продукта. В прессовом узле конфигурацию рабочей части рассматривают вместе с формующей головкой и сопротивлением движению глины.
- Вал и присоединительные поверхности: служат основой для крепления витков и передачи вращения от привода. Значение имеют длина, посадочные размеры и расположение соединений. При изготовлении замены уточняют способ фиксации детали, положение опор и конструкцию сопряжённых узлов, чтобы она устанавливалась по штатной схеме машины.
- Длина и количество секций: определяются компоновкой транспортирующего участка либо прессового цилиндра. Секционное исполнение возможно, когда его допускает устройство конкретного агрегата: соединения должны передавать нагрузку и сохранять заданное положение винтовой поверхности. Конструкцию стыков учитывают при замене отдельной повреждённой части.
- Толщина витков и материал изготовления: подбираются с учётом нагрузок при контакте с глиной, песком и минеральными включениями. Эти параметры влияют на способность детали сохранять требуемую геометрию в рабочих условиях. Усиление кромки или дополнительную защитную обработку рассматривают отдельно после оценки состава сырья и режима эксплуатации.
- Направление навивки: согласуется с направлением вращения привода и требуемым ходом продукта внутри корпуса. При заказе замены его проверяют по чертежу или образцу вместе с положением загрузочного и разгрузочного отверстий. Ошибка в этом параметре изменит направление перемещения даже при совпадении диаметра и длины.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
При восстановлении прессового узла оценивают состояние винтовой части и внутренней поверхности цилиндра. Зазор между ними зависит от обоих компонентов: замена одного не устранит отклонения геометрии сопряжённой поверхности. Кроме того, износ у загрузочной зоны и у выхода к головке может различаться из-за неодинаковых условий движения глины.
Для подающего участка существенна конфигурация приёмной зоны. Если влажная смесь склонна налипать или образовывать уплотнения, учитывают форму входного отверстия, степень заполнения корпуса и доступность очистки. Конструктивное решение выбирают по схеме действующей машины и характеристикам поступающего сырья.
Преимущества шнеков для кирпича
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Согласованная загрузка следующих машин: винтовой подающий механизм передаёт подготовленные компоненты от накопителя к смесителю или формовочному агрегату в соответствии с режимом линии. Когда его параметры согласованы с возможностями принимающей машины, оператору проще поддерживать предусмотренный технологией поток без накопления излишков в зоне выгрузки.
- Продвижение пластичной глиняной массы: в составе пресса витки перемещают подготовленную смесь к формующей головке внутри цилиндра. Это позволяет организовать непрерывное поступление сырья к мундштуку при подходящей консистенции глины и правильно выбранном режиме вращения. Для этой операции винтовую часть подбирают с учётом сопротивления, возникающего при формовании.
- Подбор под состав сырья: при изготовлении рабочей части можно учитывать песчаные включения, долю минеральных добавок и влажность смеси. Это помогает согласовать геометрию и конструкцию с фактической нагрузкой на конкретном предприятии, а также определить требования к обслуживанию детали.
- Совместимость с действующим агрегатом: изготовление по исходной документации или образцу позволяет уточнить присоединительные размеры, направление навивки и положение секций. Это особенно важно при ремонте пресса, где размещение винтовой части относительно цилиндра и привода влияет на работу формовочного узла.
- Возможность обслуживания по секциям: если конструкция машины предусматривает разъёмный рабочий узел, отдельные его части можно оценивать и заменять с учётом фактического состояния. Такой подход помогает планировать ремонт и заказывать элементы, предусмотренные устройством агрегата.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Результат работы винтового узла зависит также от состояния смесителя, корпуса, мундштука, привода и организации подачи сырья. Если изменились состав глины или режим формования, прежняя деталь может работать иначе даже при точном повторении её размеров. При замене исходную конструкцию сопоставляют с фактическими условиями эксплуатации.
Ремонтной службе полезно заранее определить состав поставки: требуется ли винтовая секция, узел в сборе или деталь для определённой позиции пресса либо подающего механизма. Это упрощает проверку заказа, подготовку к монтажу и согласование сопрягаемых размеров до начала изготовления.
Как подобрать шнеки для кирпича
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Стадия технологического процесса: сначала определяют, будет ли узел подавать измельчённые компоненты, передавать смесь после перемешивания или продвигать пластичную глину в прессе. От назначения зависит, какие сведения потребуются для изготовления: схема загрузки, условия движения внутри корпуса либо параметры формовочного агрегата.
- Влажность и пластичность глины: изменение консистенции влияет на заполнение винтового канала, налипание на поверхности и сопротивление продвижению. Для прессового участка эти свойства связаны с характером поступления массы к мундштуку. При заказе желательно описать обычное состояние сырья и сообщить о сезонных или рецептурных изменениях.
- Крупность и состав включений: песок, минеральные добавки и недостаточно измельчённые частицы меняют условия контакта с рабочей кромкой. Сведения о фракции помогают оценить нагрузку и выбрать конфигурацию подающей или прессовой части. Особенно важно указать, поступают ли компоненты раздельно или уже объединены в подготовленную смесь.
- Режим работы линии: необходимая подача, продолжительность смены и частота пусков определяют требования к согласованию винтового механизма с соседними машинами. Если привод допускает изменение скорости, уточняют рабочие режимы. Требуемый поток оценивают с учётом возможностей смесителя или пресса.
- Компоновка и состояние агрегата: при подборе учитывают длину рабочей зоны, расположение загрузки и выхода, состояние внутренней поверхности корпуса, опоры и доступ к соединениям. Для пресса дополнительно важна связь винтовой части с цилиндром и головкой. Эти данные помогают проверить возможность установки в существующие сопряжённые узлы.
- Параметры привода и направление движения: направление вращения, способ соединения с приводом и действующие нагрузки должны соответствовать конструкции изделия. Перед заказом проверяют, куда должен перемещаться продукт и как закреплена рабочая часть. Это позволяет избежать ошибки, которую сложно обнаружить только по наружному виду изношенного образца.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
В техническом задании полезно указать модель машины, место установки, характеристики перерабатываемой смеси и цель заказа: плановая замена, восстановление изношенного участка или подбор элемента после изменения технологического режима. Если сохранился старый винт, его размеры сверяют с документацией и корпусом: изношенная кромка не всегда отражает исходный наружный диаметр.
Для участка формования отдельно описывают характер подачи глины к прессу и работу на выходе из него. Неравномерное поступление массы, изменение её влажности или сопротивления в формующей головке влияют на процесс наряду с геометрией винтовой части. Эти сведения помогают определить требования к детали для конкретного агрегата.
Где заказать шнеки для кирпича
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Компания «Веар Сервис» предлагает заказать шнеки для кирпича по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Для согласования заказа можно передать чертёж, обозначение машины, фотографии места установки или образец снятой детали. Также полезно уточнить, идёт ли речь о подающем механизме для подготовленных компонентов или о винтовой части пресса, работающей с пластичной массой. Это поможет определить состав требуемого узла и проверить размеры соединений.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
