


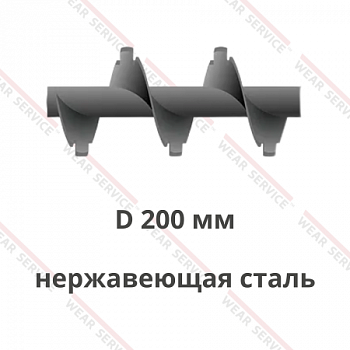
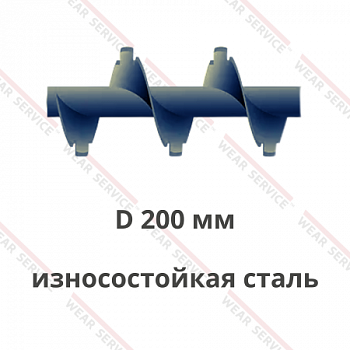
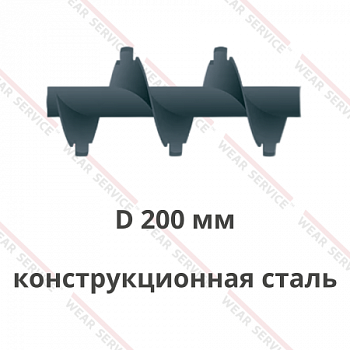
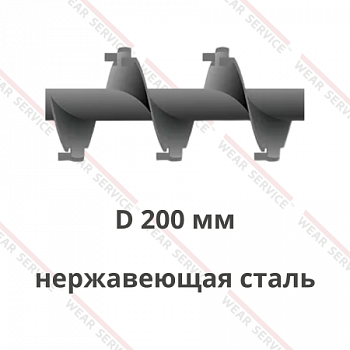
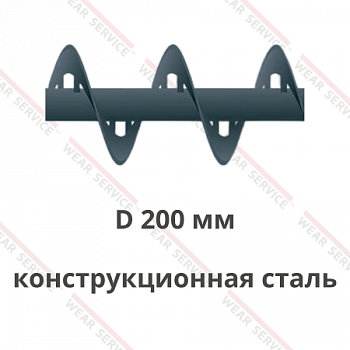
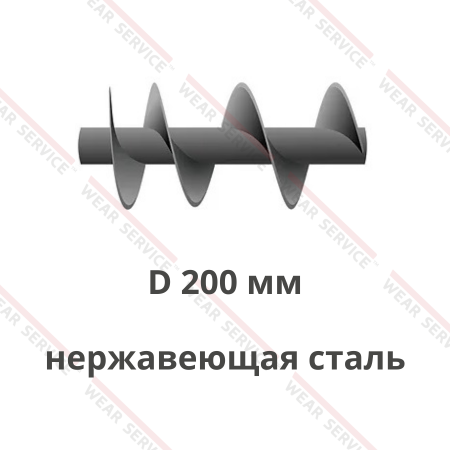
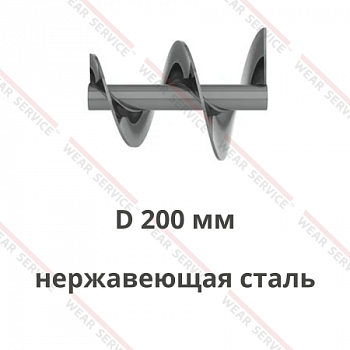
Шнеки для гранул — это винтовые механизмы, предназначенные для перемещения, подачи и дозирования гранулированного сырья в составе транспортёров, бункерных систем и технологических линий. При вращении рабочей спирали частицы захватываются витками и продвигаются вдоль желоба или трубы к накопителю, смесителю, фасовочной установке либо другому агрегату. Конструкция может включать центральный вал, навивку, отдельные секции, соединительные детали, опоры и элементы сопряжения с приводом.
Параметры изделия подбираются с учётом вида транспортируемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Дополнительно оценивают размер фракции, насыпную плотность, влажность, прочность частиц, склонность к истиранию, слёживанию и образованию мелочи.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для гранул
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Комбикормовое производство: винтовой узел передаёт готовый гранулированный корм от пресса и охладителя к накопительному бункеру, фасовочному оборудованию или линии отгрузки. При организации маршрута важно ограничить чрезмерное дробление частиц, поскольку образование мелкой фракции может ухудшить однородность партии. Интенсивность движения согласуют с пропускной способностью последующего агрегата, чтобы выпускной патрубок не переполнялся. При переходе от охлаждения к фасовке также учитывают остаточную температуру и состояние поверхности гранул, так как недостаточно стабилизированный продукт легче повреждается при пересыпании.
- Выпуск топливных пеллет: рабочая спираль используется для перемещения древесных гранул между охладителем, просеивающей установкой, складским накопителем и упаковочным участком. После прессования продукт сохраняет форму только при бережном обращении, поэтому учитываются высота пересыпания, частота вращения и число переходов между отдельными механизмами. Закрытый корпус помогает направить поток по заданной траектории и уменьшить рассыпание в цехе.
- Производство полимерного сырья: транспортирующий элемент подаёт пластиковые гранулы, вторичную крошку и подготовленные полимерные компоненты к смесителям, экструдерам, сушильным аппаратам или дозаторам. Для устойчивой работы необходимо учитывать форму частиц, их текучесть и способность накапливать статический заряд. Конфигурацию загрузочной зоны согласуют с устройством приёмной воронки, чтобы содержимое поступало без резких провалов и длительных задержек.
- Химические и минеральные предприятия: механизм применяется при передаче гранулированных удобрений, сорбентов, наполнителей и других формованных продуктов между операциями обработки, хранения и фасовки. В зависимости от состава учитывают абразивность поверхности, неоднородность размера и вероятность разрушения при контакте с кромками. Для многокомпонентных партий также важно не допускать разделения фракций по пути к смесительной либо упаковочной машине.
- Участки фасовки и складирования: изделие обеспечивает выгрузку гранул из силоса или расходного бункера с направлением в весовой дозатор, мягкий контейнер, мешок либо транспортную тару. Равномерное поступление упрощает работу весового узла и помогает уменьшить колебания между отдельными порциями. Положение выпускного окна и режим остановки привода согласуют с точностью дозирования и временем завершения каждого цикла. Для весовой фасовки имеет значение и остаточное поступление после отключения привода: его учитывают при настройке отсечки, чтобы уменьшить разброс между отдельными упаковками.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
Конструктивные особенности шнеков для гранул
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр: определяет полезное сечение канала и должен соответствовать внутреннему размеру трубы или желоба. Между кромкой навивки и стенкой предусматривается технологический зазор, обеспечивающий свободное вращение без постоянного контакта. Чрезмерное расстояние может увеличивать обратное пересыпание, а слишком малое — создавать риск задевания при биении или смещении оси. При замене старой детали замеры выполняют в нескольких сечениях, поскольку корпус после эксплуатации может иметь локальную выработку.
- Шаг витков: влияет на объём гранул между соседними участками спирали, скорость осевого продвижения и степень заполнения рабочей полости. Постоянная геометрия подходит для равномерной транспортировки, а изменяемая может применяться в приёмной зоне для распределённого отбора из широкого бункера. При восстановлении прежнего узла параметр проверяют по нескольким сохранившимся промежуткам, исключая деформированные участки.
- Профиль рабочей кромки: определяет характер контакта с формованными частицами и вероятность их раскалывания либо истирания. Острые переходы, выступающие крепления и несогласованные стыки способны задерживать продукт и увеличивать образование мелочи. Поэтому контур витка и соединительные места прорабатывают с учётом прочности гранул и допустимого механического воздействия.
- Центральный вал: передаёт крутящий момент от приводного узла к навивке и поддерживает соосность всей сборки. Его длину, сечение, посадочные поверхности и концевые части согласуют с расположением подшипников, промежуточных опор и соединительной муфты. Отклонение по прямолинейности способно вызвать биение, повысить сопротивление вращению и нарушить стабильность движения.
- Секционное исполнение: применяется при значительной протяжённости, ограниченном монтажном проёме или необходимости заменить только повреждённую часть. Соседние секции соединяют с сохранением направления навивки и плавного перехода между кромками. До изготовления определяют порядок сборки внутри кожуха, доступ к крепежу и возможность последующего демонтажа без полной разборки линии. Дополнительно проверяют, не совпадает ли стык с зоной опоры или загрузочным окном, где на соединение приходится повышенная нагрузка.
- Загрузочная и разгрузочная зоны: начальный участок должен принимать поступающий объём без переполнения, а конечный — освобождать межвитковое пространство перед торцевой опорой. Положение патрубков, длину приёмной области и границы спирали согласуют с формой накопителя и устройством следующего агрегата. Неверная конфигурация может привести к скоплению продукта, дополнительному сопротивлению и нестабильной выдаче.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
Преимущества шнеков для гранул
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Равномерная подача: согласованная форма спирали помогает поддерживать устойчивое поступление продукта к дозатору, смесителю, упаковочной машине или другому агрегату. Это особенно важно на участках, где резкий приток способен вызвать переполнение приёмного патрубка и нарушить последовательность операции. Стабильный поток также упрощает синхронизацию нескольких установок, работающих в одной технологической цепочке. Это особенно полезно при автоматизированной фасовке и последовательной загрузке нескольких ёмкостей.
- Сохранение фракционного состава: подбор частоты вращения, геометрии витков и степени заполнения позволяет уменьшить лишние удары и многократные пересыпания. Практическое значение такого подхода заключается в снижении количества расколотых гранул и пылевидной составляющей перед фасовкой или дальнейшей переработкой. Итог зависит не только от конструкции детали, но и от исходной прочности продукта и режима эксплуатации.
- Возможность дозированной выдачи: винтовой механизм может работать совместно с регулируемым приводом и системой управления, обеспечивая непрерывную либо порционную загрузку. Фактический объём определяется частотой вращения, уровнем заполнения, насыпной плотностью и характером схода из бункера. Для повторяемых порций режим уточняют на конкретном составе, поскольку размер и форма частиц влияют на результат.
- Закрытая траектория перемещения: размещение рабочей части внутри трубы или кожуха ограничивает рассыпание и помогает соединить накопительные ёмкости с технологическими агрегатами. Такая компоновка удобна в производственных помещениях с ограниченным пространством и позволяет направлять поток по заранее заданному маршруту. Корпус также уменьшает вероятность попадания посторонних предметов на участке передачи.
- Совместимость с действующей линией: изготовление по чертежу, эскизу или образцу позволяет воспроизвести посадочные места, длину секций, направление навивки и способ соединения с приводом. Это важно при ремонте нестандартных транспортёров, для которых серийная комплектующая не подходит по геометрии. Точное соответствие упрощает монтаж и уменьшает объём переделок сопрягаемых узлов.
- Возможность локального восстановления: при сборной конструкции допускается замена отдельного повреждённого участка, если остальные части сохраняют работоспособность. Такой подход позволяет восстановить механизм без изготовления рабочей детали полной длины. Перед заказом проверяют состояние ответных соединений, опор и корпуса, чтобы новая секция корректно вошла в существующую сборку.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Как подобрать шнеки для гранул
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Размер и форма частиц: цилиндрические пеллеты, округлые полимерные гранулы, кормовые составы и минеральные продукты отличаются по текучести и характеру заполнения межвиткового пространства. При заказе желательно указать диапазон размеров, долю мелочи и наличие неоднородных включений. Эти сведения помогают оценить условия захвата, перемещения и выгрузки без образования устойчивых застойных зон.
- Прочность и склонность к истиранию: хрупкие формованные частицы могут раскалываться при высокой скорости, чрезмерном заполнении или контакте с резкими переходами. Необходимо определить, насколько критично образование пыли и мелкой фракции для последующей операции. Если сохранность формы имеет приоритетное значение, это условие отдельно фиксируют в техническом задании. Полезно указать допустимую долю мелочи после транспортирования и точки, в которых планируется контроль качества партии.
- Влажность и слёживаемость: сухой продукт обычно свободнее пересыпается, тогда как увлажнённые гранулы способны слипаться, образовывать комки и задерживаться возле стенок. При подборе учитывают изменения после охлаждения, хранения или контакта с окружающей средой. Также важно сообщить, требуется ли периодическая очистка внутренней полости и допустим ли остаток предыдущей партии.
- Требуемый режим подачи: постоянная транспортировка, периодическая загрузка смесителя и точная фасовочная выдача предъявляют разные требования к управлению приводом. Необходимо определить объём за единицу времени, продолжительность цикла, частоту запусков и условия остановки. Дополнительно учитывают пропускную способность следующего агрегата, чтобы винтовой узел не создавал перегрузку на последующем этапе.
- Угол и длина маршрута: горизонтальная и наклонная установка отличаются степенью заполнения и вероятностью обратного пересыпания. Общая протяжённость влияет на сопротивление движению, количество промежуточных опор и требования к жёсткости вала. Для подъёмного участка отдельно указывают высоту, положение точки выгрузки и доступное пространство для обслуживания.
- Совместимость с корпусом и приводом: перед изготовлением проверяют внутреннее сечение желоба, длину рабочей зоны, направление вращения, расположение подшипников, тип муфты и доступный монтажный проём. Если прежний узел работал с биением, периодически заклинивал или задевал стенки, эту информацию передают производителю. Причина может быть связана не только с повреждением навивки, но и с нарушением соосности опор либо деформацией кожуха.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
Где заказать шнеки для гранул
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Компания «Веар Сервис» предлагает заказать шнеки для гранул по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
