


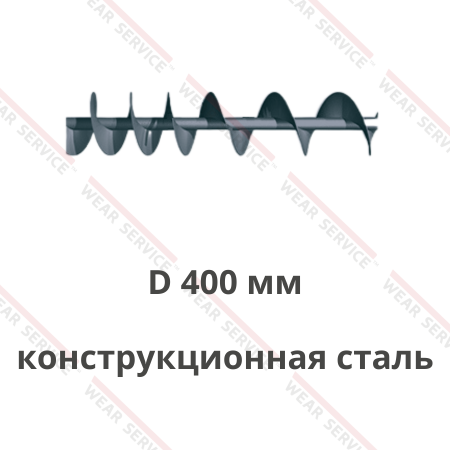
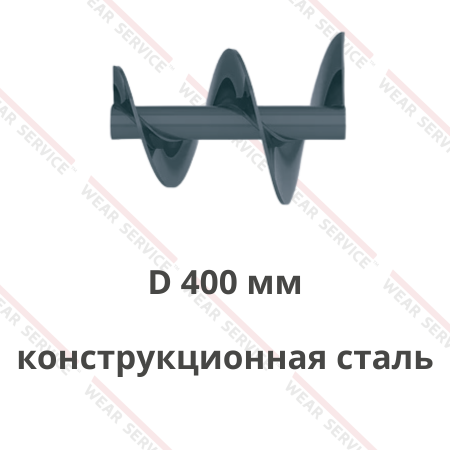
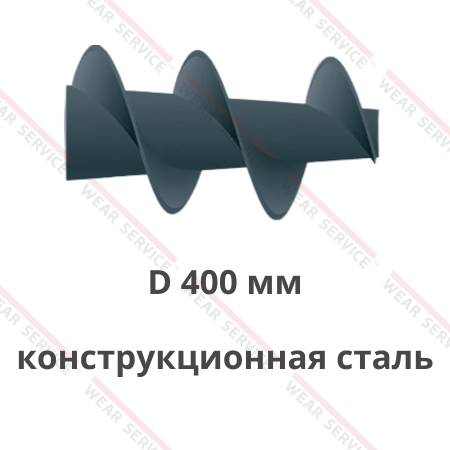
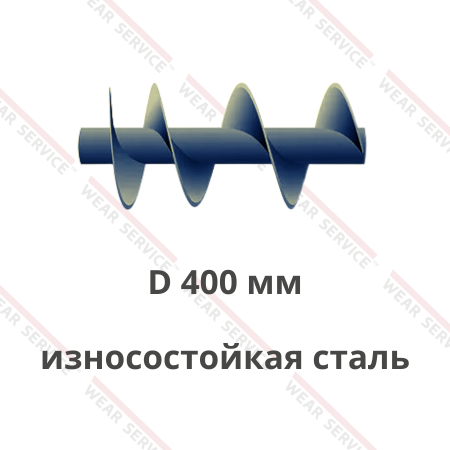
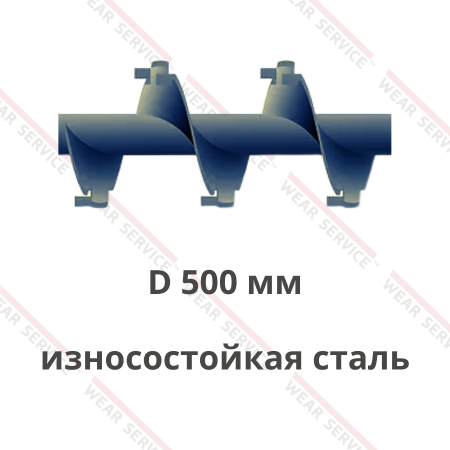
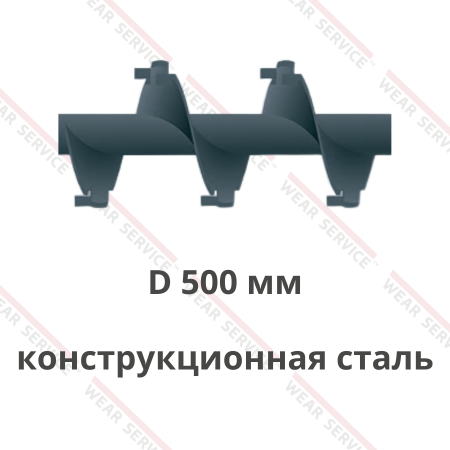
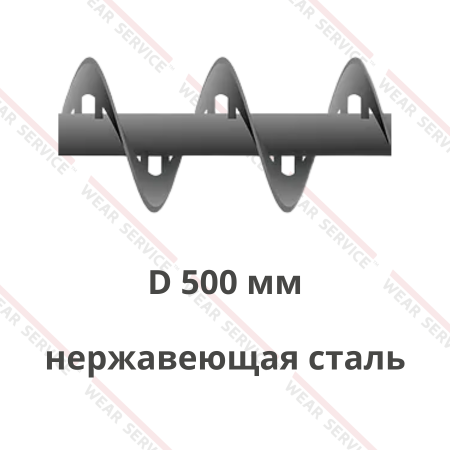
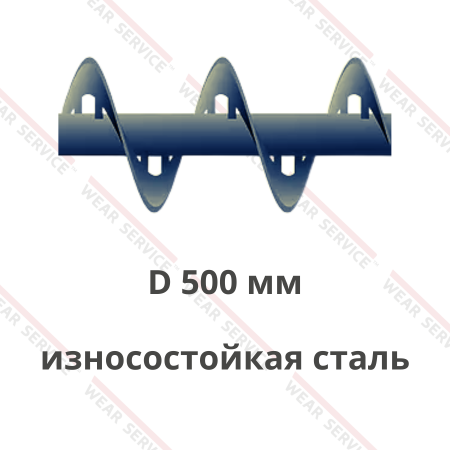
Шнеки для дорожно-разметочной машины — это винтовые рабочие детали узлов, которые подают разметочный состав внутри оборудования, где предусмотрен такой способ перемещения. В машинах для нанесения термопластика вращающийся элемент может передавать подготовленный горячий материал из ёмкости к экструзионной головке либо участвовать в его перегрузке из плавильной установки. Витки продвигают вязкую массу по каналу; выходной расход зависит также от привода, состояния корпуса, заслонок и режима работы всей системы.
В зависимости от конструкции оборудования изделие включает вал, винтовую поверхность, приводное присоединение и участки опирания. Шнек устанавливают в корпусе подающего узла и сопрягают с патрубками и уплотнениями. Рабочая среда может представлять собой расплав термопластичной смеси с минеральным наполнителем и, если это предусмотрено составом, со световозвращающими компонентами. Деталь применяют при подготовке и нанесении дорожной разметки на трассах, городских улицах и других площадках, для которых выбран соответствующий метод нанесения.
Параметры изделия подбирают с учётом вида транспортируемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Для разметочной техники дополнительно выясняют, где расположен подающий узел, как поддерживается рабочее состояние состава, какие режимы предусмотрены при пуске и остановке, в какую сторону вращается привод. Эти сведения связывают размеры детали с фактической схемой подачи.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для дорожно-разметочной машины
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Нанесение линий на автомобильных дорогах: в установке со шнековым узлом горячий термопластичный состав подают из рабочего бака к экструзионной головке. Винтовая деталь обеспечивает перемещение массы внутри предусмотренного канала, а количество продукта на выходе согласуют со скоростью движения техники и настройками системы нанесения. При длительной работе существенна стабильность подачи во время прохода разметочной техники.
- Разметка городских улиц и перекрёстков: подготовленный термопластик направляют к месту нанесения коротких или прерывистых линий, если машина имеет соответствующий привод подачи. При частой смене режима важны согласованная работа шнека, заслонок и органов управления. Сама винтовая часть перемещает смесь, а момент открытия и закрытия выпускных каналов задаёт исполнительный механизм.
- Нанесение профильной разметки: вязкую термопластичную массу передают от ёмкости к оборудованию, которое формирует линии, выступы или отдельные элементы рисунка. Рабочий винт поддерживает поступление состава к принимающему узлу в пределах возможностей конкретной машины. Геометрию получаемого профиля определяют также экструдер, заслонки и управление нанесением.
- Перегрузка материала из плавильной установки: расплавленный разметочный термопластик перемещают из предварительного плавильника в рабочую ёмкость машины, когда для этой операции предусмотрена винтовая система. Такой участок сокращает необходимость ручной перегрузки горячей массы. Деталь подбирают по существующему корпусу, схеме присоединения и особенностям подготовленного состава.
- Маркировка аэродромных покрытий: при использовании разметочной техники с термопластичным материалом шнековый узел передаёт горячую смесь к аппликатору на протяжённом участке нанесения. Оценивают требуемую подачу в сочетании с шириной линии и движением машины. Применимость конкретного состава и способа нанесения устанавливают по проекту работ и используемому оборудованию.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
На практике винтовой элемент может находиться непосредственно в разметочной машине либо в отдельном устройстве передачи термопластика. Поэтому при заказе важно указать его место в технологической цепочке: перегрузка из плавильника и подача к рабочей головке предъявляют разные требования к соединениям и режиму работы. Сведения о типе машины позволяют отделить задачу перемещения состава от функций аппликатора.
Световозвращающие стеклошарики могут заранее входить в термопластичную смесь либо распределяться по нанесённой разметке отдельным устройством. При заказе винтовой детали указывают фактический состав массы, которая проходит через её рабочий канал. Сведения о наполнителях помогают оценить условия контакта витков с продуктом и подобрать исполнение для конкретного узла.
Конструктивные особенности шнеков для дорожно-разметочной машины
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр и зазор в корпусе: положение кромки относительно стенки влияет на захват и продвижение вязкого состава, а также на возможность контакта деталей. Размеры определяют по посадочному пространству конкретного узла. При замене осматривают рабочую поверхность корпуса: местный износ и деформация могут изменить фактический зазор даже при точном изготовлении нового винта.
- Шаг и форма витков: геометрия винтовой линии связана с количеством массы, перемещаемой за оборот, и сопротивлением потоку. Профиль выбирают с учётом устройства питающей зоны, выхода к головке и свойств термопластика. При восстановлении ранее работавшей детали измерения на сильно изношенном участке сопоставляют с документацией и сохранившейся поверхностью.
- Длина рабочей части: должна соответствовать расстоянию между местом приёма состава и выпуском внутри существующего агрегата. Положение начала и конца навивки влияет на загрузку канала и поступление массы к выходному патрубку. Общую длину проверяют отдельно от протяжённости витков, поскольку присоединительный хвостовик и опорные зоны выполняют другие функции.
- Исполнение вала и присоединения: конструкция может предусматривать цельную либо составную деталь, различные концевые посадки и способы передачи момента. Их выбирают по схеме привода и опирания в конкретной машине. При заказе фиксируют диаметры, форму посадок, расположение крепежа и возможность демонтажа через предусмотренные технологические отверстия.
- Толщина металла и состояние кромки: определяют способность винтовой части воспринимать рабочую нагрузку при контакте с наполненной смесью. Минеральные частицы могут воздействовать на поверхности узла; характер износа оценивают по прежней детали и условиям применения. Усиление или защитную обработку при необходимости отдельно согласуют в техническом задании.
- Направление навивки и условия нагрева: ход витков согласуют с направлением вращения привода, чтобы состав перемещался к нужному выходу. Если машина имеет нагреваемый корпус, учитывают сопряжение деталей при рабочем состоянии и особенности очистки после остановки. Нагрев обеспечивается конструкцией оборудования; параметры шнека проверяют для работы в составе этого узла.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
Состояние сопряжённых поверхностей имеет особое значение для узла подачи вязкой массы. Следы задевания могут указывать на перекос вала, износ опор или изменение формы корпуса. В этом случае изготовление новой винтовой детали по размерам изношенного образца не устраняет первопричину повреждения. Перед выпуском замены сопоставляют обмер с исходной схемой машины и проверяют положение подшипниковых узлов.
Преимущества шнеков для дорожно-разметочной машины
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Подача состава внутри машины: винтовой элемент передаёт термопластик по предусмотренному каналу от ёмкости к рабочей головке. Это позволяет связать подготовку горячей массы с узлом нанесения. Фактический расход определяют с учётом скорости вращения, свойств продукта и сопротивления соседних элементов.
- Согласование с режимом нанесения: при наличии управляемого привода подачу можно увязать со скоростью движения техники и работой выпускных заслонок. Такой режим помогает поддерживать поступление продукта при изменении задания на линии. Точность формирования рисунка зависит от управления заслонками, а толщина слоя — от расхода, настройки головки и скорости прохода.
- Совместимость при изготовлении замены: выполнение по чертежу или тщательно обмеренному образцу позволяет согласовать шаг, длину, посадки и направление навивки с имеющимся узлом. Это помогает проверить возможность монтажа в штатном корпусе и соединения с приводом. Особенно важно сохранить положение входа и выхода относительно рабочей части.
- Учёт свойств наполненной смеси: параметры детали можно выбирать после оценки вязкости при рабочем состоянии, содержания минеральных частиц и поведения массы при перерывах. Такая привязка к продукту помогает определить геометрию и требования к поверхности. При заказе проверяют сопряжение детали с корпусом, приводом и питающим трактом.
- Планирование обслуживания: сменную деталь можно оценить отдельно от привода, корпуса и головки, если разборка предусмотрена устройством машины. Осмотр износа витков помогает определить объём ремонта и подготовить необходимые размеры до начала изготовления. Одновременно проверяют уплотнения и опоры, от которых зависит работа нового элемента.
- Возможность применения на разных участках: винтовой принцип используют и при перегрузке расплава из плавильника, и при его передаче к экструдеру в машинах соответствующего типа. Для каждого участка задают собственные размеры и соединения. Это даёт возможность изготовить деталь под конкретную операцию без переноса неподходящей конструкции между агрегатами.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Стабильность нанесения зависит от состояния термопластика перед поступлением в шнековый канал. Недостаточная подготовка состава, неоднородность наполнителя или остановка с оставшейся внутри массой могут затруднить последующий запуск. При оценке работы винтовой части рассматривают порядок прогрева, заполнение входа и обслуживание после окончания смены в соответствии с инструкцией к конкретной машине.
Как подобрать шнеки для дорожно-разметочной машины
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Тип и состояние разметочного состава: указывают, какой термопластик проходит через подающий узел и поступает ли он из предварительного плавильника или рабочего бака. Вязкость зависит от состава и подготовки к нанесению. Описание фактического продукта помогает выбрать геометрию винтовой части и оценить условия заполнения входной зоны.
- Минеральный наполнитель и включения: выясняют состав и характер твёрдых частиц, которые проходят вместе с расплавом. Их количество и размер влияют на контакт с кромкой и стенками корпуса. Если в потоке встречаются посторонние предметы, вопрос их удаления решают до подачи в механизм, чтобы не рассчитывать на прохождение через винтовой канал.
- Рабочий нагрев и перерывы: уточняют, как машина поддерживает подвижность смеси при эксплуатации и что происходит с остатком в тракте после остановки. Эти условия важны для выбора материалов и зазоров в рамках проекта, а также для доступа к очистке. Допустимые режимы определяют по технической документации оборудования и характеристикам используемого состава.
- Необходимый расход: потребность головки оценивают вместе с шириной наносимой линии, заданием на работу и скоростью движения техники. Для прерывистой разметки учитывают переходы между режимами подачи. Частоту вращения и нагрузку на привод рассматривают совместно с устройством выпуска, поскольку одна геометрия винта не задаёт результат на покрытии.
- Положение узла в машине: определяют, передаёт ли изделие массу из плавильника в бак или от ёмкости к аппликатору. Проверяют длину канала, расположение входного и выпускного патрубков, доступ к демонтажу и форму корпуса. Такая схема позволяет правильно разместить рабочую навивку относительно мест поступления и выхода термопластика.
- Привод и посадочные размеры: фиксируют направление вращения, способ передачи момента, форму концов, положение опор и состояние сопряжённых деталей. При наличии прежнего образца измеряют сохранившиеся участки и отмечают зоны износа. Это помогает избежать ошибки, при которой повреждённый наружный диаметр принимают за исходный размер.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
В заявке полезно описать марку и модель разметочной машины, назначение конкретного узла, тип проходящего через него состава и обнаруженные признаки неисправности. Фотографии после разборки дополняют чертёж, если на них видны приводной конец, расположение навивки и следы контакта с корпусом. Отдельно указывают, какие размеры подтверждены документацией, а какие сняты с детали после эксплуатации.
Если техника модернизировалась или прежний шнек неоднократно ремонтировали, исходные сведения проверяют по фактическому расположению соединений. Изменённый привод, новый выпускной патрубок либо восстановленный корпус могут повлиять на совместимость повторно изготовленного изделия. Согласование таких изменений до производства помогает определить нужное исполнение для действующей машины.
Где заказать шнеки для дорожно-разметочной машины
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Компания «Веар Сервис» предлагает заказать шнеки для дорожно-разметочной машины по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
