


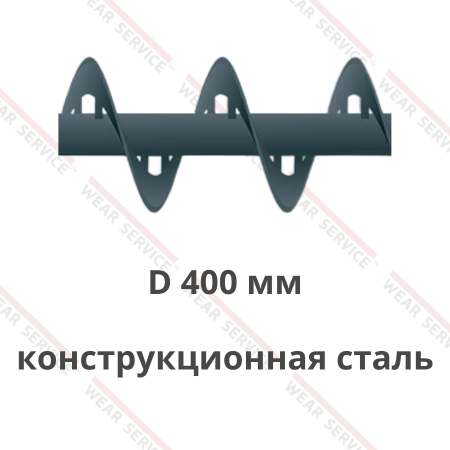
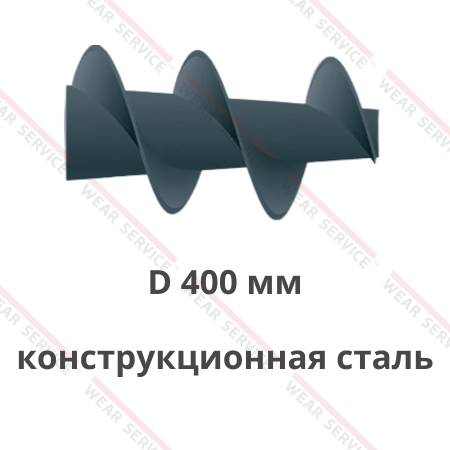
Шнеки для бетона — это винтовые рабочие элементы оборудования, которое участвует в приготовлении или формовании бетонной смеси. На бетонном заводе витки вращаются внутри трубы или желоба и перемещают сухой цемент, золу-унос либо другие предусмотренные рецептурой порошковые компоненты из силоса к весовому дозатору или смесителю. В специализированном экструдере винты могут продвигать уже приготовленную жёсткую смесь через формующую камеру. Эти узлы решают разные задачи и отличаются исполнением. В состав винтовой детали входят рабочая поверхность, вал либо сердечник, присоединительные и опорные участки; её параметры согласуют с корпусом, приводом и соседним оборудованием.
Параметры изделия подбирают с учётом вида перемещаемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Для подачи вяжущего дополнительно оценивают текучесть порошка, его склонность к слёживанию и наклон транспортёра. Для формования важны состав и подвижность бетонной смеси, размер заполнителя и сопротивление в рабочей камере. Вид выполняемой операции определяют до выбора детали: шнек для сухого цемента и рабочий винт бетонного экструдера требуют самостоятельного расчёта и проверки совместимости.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для бетона
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Стационарные бетонные заводы: цемент передают из силоса к весовому бункеру, после чего отмеренный компонент поступает в смеситель; винтовой питатель обеспечивает подачу на участке между хранением и дозированием.
- Мобильные бетонные установки: сухое вяжущее перемещают из подключённой ёмкости к узлу взвешивания; размеры и положение винтовой части согласуют с компоновкой конкретной установки.
- Производство железобетонных изделий: цемент, золу-унос или минеральный наполнитель подают к дозаторам линии; в отдельных машинах для пустотных плит специальные винты продвигают жёсткую смесь в формующем тракте.
- Приготовление дорожных смесей: на установках непрерывного смешивания вяжущее подают к потоку заполнителей при изготовлении цементогрунта или укатываемого бетона; расход согласуют с рецептурой и работой смесителя.
- Выпуск бетонных блоков и элементов благоустройства: порошковые компоненты направляют от накопителей к весовому оборудованию перед замесом; порядок подачи связывают с циклом последующего формования изделий.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
В линии приготовления бетона винтовая деталь чаще работает до добавления воды. Цемент и минеральные добавки проходят от накопителя к дозирующему оборудованию, а правильность рецептуры зависит также от весов, заслонок и системы управления. Задача шнека заключается в перемещении материала в предусмотренном режиме. По схеме завода уточняют, загружается ли весовой бункер отдельно для каждой партии или питатель работает в составе непрерывного процесса.
В цехе железобетонных изделий приготовленную малоподвижную смесь подают к машине, которая формирует изделие. У некоторых экструдеров винты участвуют в продвижении и уплотнении массы внутри корпуса. Их конструкцию определяют по конкретной модели, поскольку на работу влияют шаг и диаметр, состояние формующих элементов, распределение смеси по каналам и размер заполнителя. При обмере учитывают расположение каждого винта относительно соседних каналов.
Назначение узла важно и при планировании очистки. Сухой порошок может скапливаться в переходных патрубках, особенно при попадании влаги; остатки бетонной смеси требуют удаления до схватывания согласно порядку обслуживания машины. В техническом задании полезно указать точки выгрузки, периодичность остановок и доступ к рабочей камере. Эти сведения помогают согласовать исполнение элемента с производственным циклом.
Конструктивные особенности шнеков для бетона
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр и зазор: размер витков соотносят с внутренним профилем трубы или рабочей камеры; у питателя это влияет на прохождение порошка, а у формующего узла — на движение плотной смеси.
- Шаг и направление навивки: геометрия винтовой поверхности определяет направление движения продукта и объём рабочего канала; изменение шага по длине применяют при соответствующей схеме подачи или уплотнения.
- Длина рабочей части: расположение витков относительно приёмного окна, выхода и опор задаёт участок захвата и передачи материала; параметры сверяют с корпусом установленного механизма.
- Толщина витков и рабочая кромка: исполнение выбирают с учётом нагрузки и контакта с цементом, минеральными частицами либо заполнителем; оно влияет на сохранение геометрии при эксплуатации.
- Вал и присоединительные участки: размеры хвостовика, способ фиксации и положение опор обеспечивают соединение с приводом и правильную установку вращающейся части.
- Секционность исполнения: если винтовая часть составная, соединения соседних участков проверяют по соосности и положению витков; это важно для установки в существующем корпусе.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
Для трубчатого транспортёра проверяют наружный диаметр винта, внутренний размер корпуса и положение опор. Изменение зазора способно повлиять на обратное перемещение порошка и контакт кромки со стенкой. Важны также входное соединение с силосом и выпуск в весовой бункер: при совпадении общей длины неправильно расположенный первый или последний виток может изменить заполнение и выгрузку. Поэтому обмер включает привязку рабочих участков к базовым поверхностям.
У формующего оборудования кроме винта оценивают рабочую камеру и элементы, которые создают сопротивление на выходе. Контакт крупного заполнителя с кромкой, плотность смеси и режим работы привода могут отличаться от условий перемещения сухого порошка. При восстановлении изношенной детали исходный профиль определяют по чертежу или сохранившимся участкам, а посадочные места сверяют с ответными частями. Следы истирания показывают зоны нагрузки, но не всегда позволяют восстановить проектные размеры напрямую.
Для обслуживания имеют значение конструкция корпуса и доступ к внутренним поверхностям. В питателе проверяют возможность удалить остатки сухого материала и состояние уплотнений у вала. В оборудовании, контактирующем с приготовленным бетоном, порядок промывки или механической очистки устанавливает документация машины. Материал изготовления и возможную дополнительную защиту выбирают по заданной среде и характеру износа.
Преимущества шнеков для бетона
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Согласованная подача вяжущего: рабочая часть, подобранная вместе с приводом и весовым бункером, помогает загружать цемент в темпе, предусмотренном циклом бетонного завода.
- Совместимость с действующей установкой: изготовление по чертежу позволяет учесть длину, посадочные размеры, направление навивки и расположение выпуска при замене элемента.
- Согласование с закрытым трактом: винтовую часть подбирают под размеры корпуса и расположение патрубков; ограничение распространения пыли обеспечивают исправные уплотнения и соединения трубчатого транспортёра.
- Подбор под конкретный компонент: геометрию и режим вращения можно согласовать с цементом, золой-уносом или другим порошком с учётом различий в сыпучести и заполнении канала.
- Согласование с формующим узлом: в предусмотренном конструкцией экструдере параметры рабочего винта подбирают под движение смеси к формующей камере и возможности привода.
- Адресная замена детали: проверка сопряжённых частей позволяет изготовить замену изношенному элементу по документации или образцу и сохранить пригодные компоненты узла.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Для бетонного завода полезна предсказуемая работа участка между силосом и весовым дозатором. При остановках потока вследствие зависания порошка следующая операция ждёт завершения загрузки. Правильно установленная винтовая деталь помогает передать материал, однако на общий результат влияют состояние силоса, работа аэрации, заслонок и весового оборудования. При диагностике проверяют всю цепочку, чтобы определить фактическую причину отклонения.
Для цеха формования практическое значение имеет совместимость рабочего органа с рецептурой жёсткой смеси и размерами частиц заполнителя. Узел должен взаимодействовать с корпусом и выходным инструментом так, как предусматривает конструкция машины. После замены оценивают характер подачи, нагрузку двигателя и состояние формируемой заготовки. Это помогает обнаружить несовпадение геометрии или проблемы соседних деталей до продолжительной работы линии.
На участке обслуживания преимущество изготовления по исходной документации заключается в повторяемости посадок и понятном перечне контрольных размеров. Если старый элемент сильно изношен, чертёж и размеры корпуса позволяют уточнить первоначальную форму. Информация о месте установки, направлении вращения и сопряжении с приводом сокращает объём повторных обмеров при подготовке следующего ремонта.
Как подобрать шнеки для бетона
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Стадия производства: сначала определяют, подаётся ли сухое вяжущее к дозатору или приготовленная смесь к формующему инструменту; это задаёт тип рабочего элемента и круг исходных данных.
- Свойства сухого материала: для цемента и минеральных добавок учитывают насыпную плотность, текучесть, наличие мелкой фракции и склонность к уплотнению при хранении.
- Состав бетонной смеси: при выборе винта экструдера оценивают подвижность массы, размер и форму заполнителя, поскольку частицы проходят через ограниченные зазоры под нагрузкой.
- Требуемый расход и цикл работы: загрузку на одну партию либо непрерывную подачу соотносят с возможностями привода и производительностью следующего узла.
- Положение транспортёра: длина маршрута и угол наклона влияют на заполнение винтового канала и фактическую подачу порошка к месту выгрузки.
- Состояние и совместимость машины: размеры корпуса, посадки и опоры проверяют вместе с порядком очистки, герметичностью соединений и условиями работы привода.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
Для питателя бетонного завода полезно указать расположение силоса и весового бункера, длину трассы, угол установки и наименование перемещаемого порошка. Если устройство обслуживает несколько рецептур, перечисляют возможные компоненты и рабочие режимы. Отдельно описывают случаи неполного опорожнения, зависания сырья у входа или отклонения времени загрузки. Эти сведения позволяют обсуждать работу винтовой части в связи с фактическими условиями её применения.
Для экструзионной машины нужны данные о формуемом изделии, составе смеси, крупности заполнителя и выходном инструменте. При оценке износа смотрят рабочие поверхности, корпус, крепление и состояние приводных узлов. Увеличение зазора или изменение профиля в одном канале способно нарушить распределение массы относительно соседних участков. При наличии нескольких винтов их взаимное расположение и индивидуальные посадки также включают в документацию заказа.
Обмер детали проводят по базовым поверхностям, сохранившим проектную форму. Фиксируют наружный диаметр, шаг по участкам, длину рабочей части, направление навивки, размеры хвостовика и расположение первого витка относительно точки загрузки. Если предоставлен сильно изношенный образец, значения сопоставляют с чертежом и корпусом. Изменение профиля по инициативе заказчика требует отдельной проверки производительности и нагрузки собранного механизма.
Где заказать шнеки для бетона
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
В заявке указывают модель оборудования и место установки детали. К чертежу, эскизу либо образцу добавляют размеры ответных частей, сведения о продукте и описание условий эксплуатации. Для составной рабочей части показывают соединения секций и положение каждого участка относительно приёмного и выпускного окон. Такая информация помогает определить объём изготовления, проверить посадку и согласовать исполнение рабочей поверхности для конкретного механизма.
Компания «Веар Сервис» предлагает заказать шнеки для бетона по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
