











Вопрос/ответ с производства
На Klöckner комплект деталей целиком меняют в тех случаях, когда износ затронул не один нож, а весь рабочий узел. Если заменить только самую поврежденную деталь, а остальные оставить в разном состоянии, нагрузка распределится неравномерно, и новый элемент может быстро выйти из строя.
- Разная высота ножей: отдельные кромки начинают работать активнее других и быстрее изнашиваются.
- Неравномерная геометрия комплекта: появляется вибрация, нестабильная фракция и повышенная нагрузка на крепёж.
- Изношенная наковальня: новый нож не сможет работать правильно с поврежденным встречным элементом.
- Поврежденные держатели: даже новые ножи будут установлены с перекосом или неплотным прилеганием.
- Износ сита: замена ножей не восстановит нужный размер фракции, если материал неправильно проходит через экран.
Комплектную замену деталей Klöckner стоит рассматривать при сильном износе узла, после аварийного попадания твердых включений, при повторяющейся вибрации, нестабильной фракции или невозможности точно выставить новые ножи относительно наковальни и держателей.
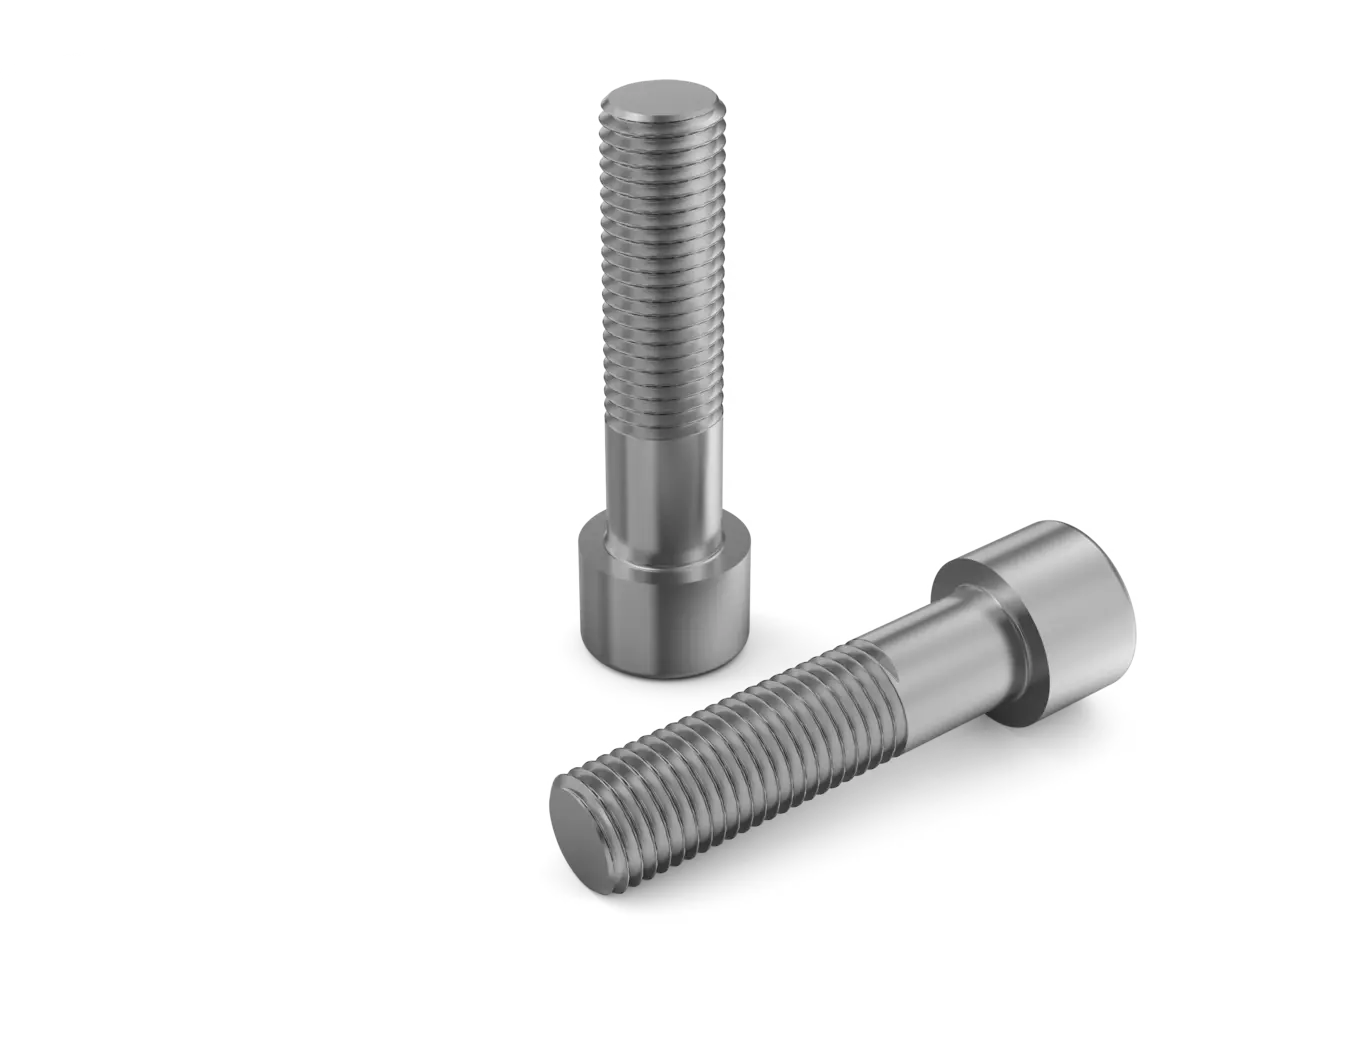
Если крепёж Klöckner регулярно ослабляется, срезается или повреждает посадочные места, простая замена болтов обычно не решает проблему. Часто причина находится глубже: в перекосе детали, износе держателя, неправильной затяжке, повреждении резьбы или повышенной вибрации рабочего узла.
Сначала нужно понять, почему крепёж получает нагрузку, на которую он не рассчитан. При нормальной установке нож, наковальня или держатель должны плотно прилегать к опорной поверхности, а болты должны фиксировать деталь, а не компенсировать люфт, зазор или перекос.
- Проверить посадочные поверхности: выработка, грязь, коррозия и забоины мешают плотному прилеганию детали.
- Оценить состояние резьбы: поврежденная резьба не обеспечивает стабильную затяжку.
- Сравнить крепёж с требуемым исполнением: неподходящая прочность, длина или форма болта могут привести к срезу.
- Проверить геометрию детали: перекошенный нож или держатель создает боковую нагрузку на крепёж.
- Исключить вибрацию: дисбаланс, разная масса деталей или неправильная установка ускоряют ослабление соединений.
Если крепёж Klöckner повреждает посадочные места, оборудование лучше не запускать до диагностики узла. Иначе можно получить не только повторный срез болтов, но и повреждение держателей, ножей, наковальни или корпуса рабочего узла.
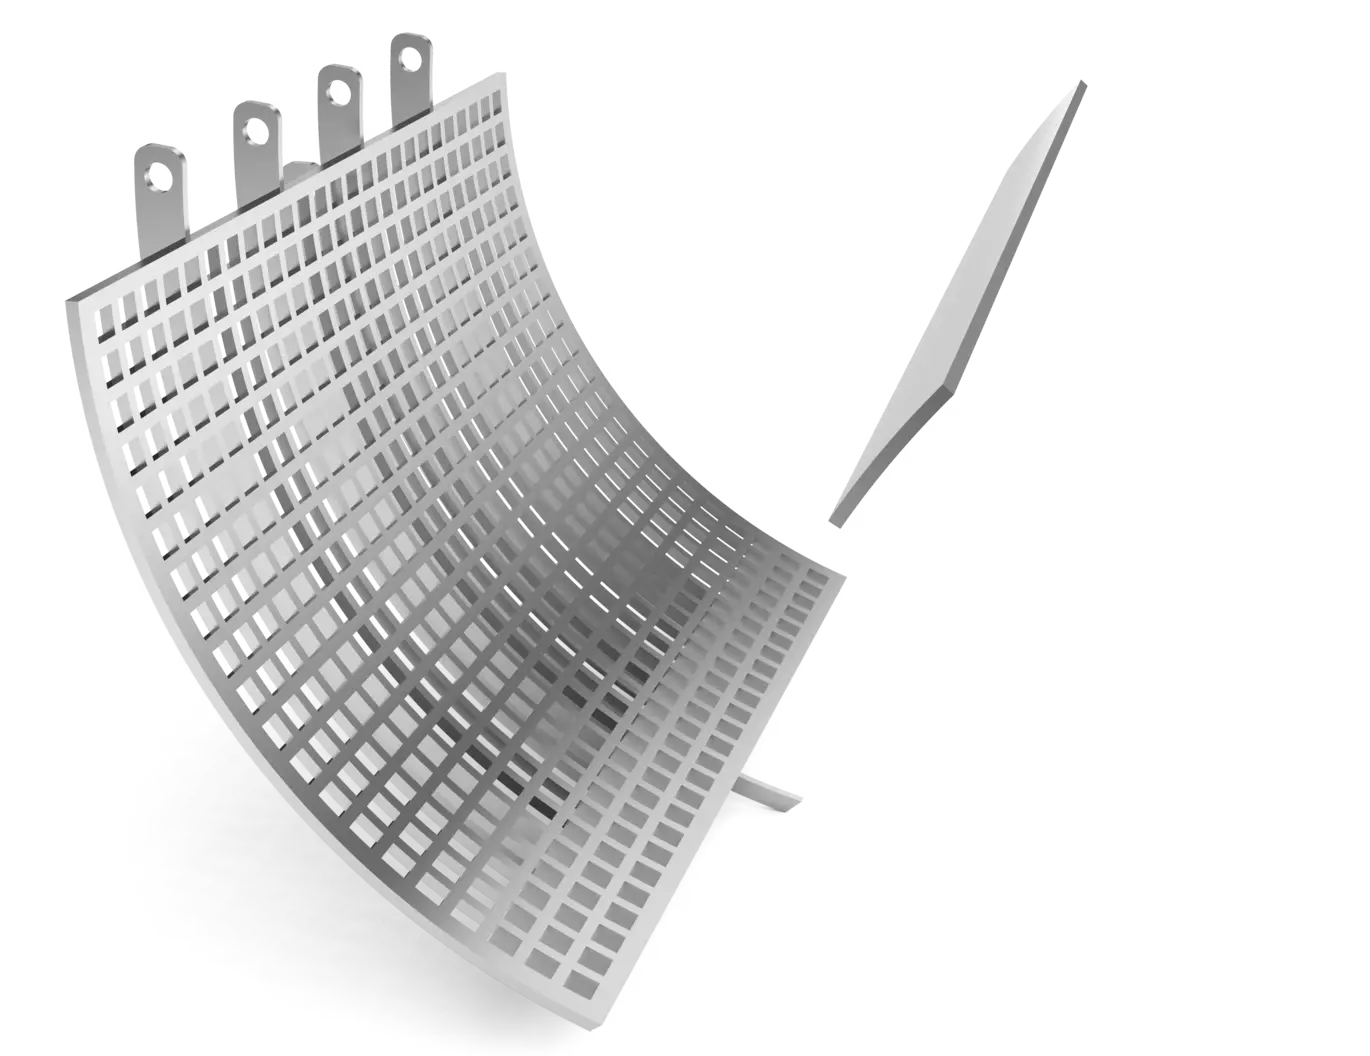
Сито Klöckner влияет на то, какой материал выходит из рабочей зоны после измельчения. Если оно забито, повреждено или неправильно подобрано по размеру отверстий, оборудование может работать с перегрузкой, а готовая фракция будет отличаться от требуемой.
- Рост доли крупной фракции: материал хуже проходит через отверстия и задерживается в рабочей зоне.
- Снижение производительности: оборудование перерабатывает тот же объем сырья медленнее.
- Повышенная нагрузка: измельченный материал дольше остается внутри узла, из-за чего возрастает сопротивление работе.
- Неравномерный выход материала: часть отверстий может быть забита или деформирована.
- Следы механических повреждений: трещины, выгибы, овальные отверстия и локальная выработка меняют рабочую площадь сита.
Если после установки или износа сита Klöckner изменилась фракция, нужно проверить форму и размер отверстий, отсутствие забивания, равномерность износа, правильность посадки и соответствие сита требуемому результату переработки.
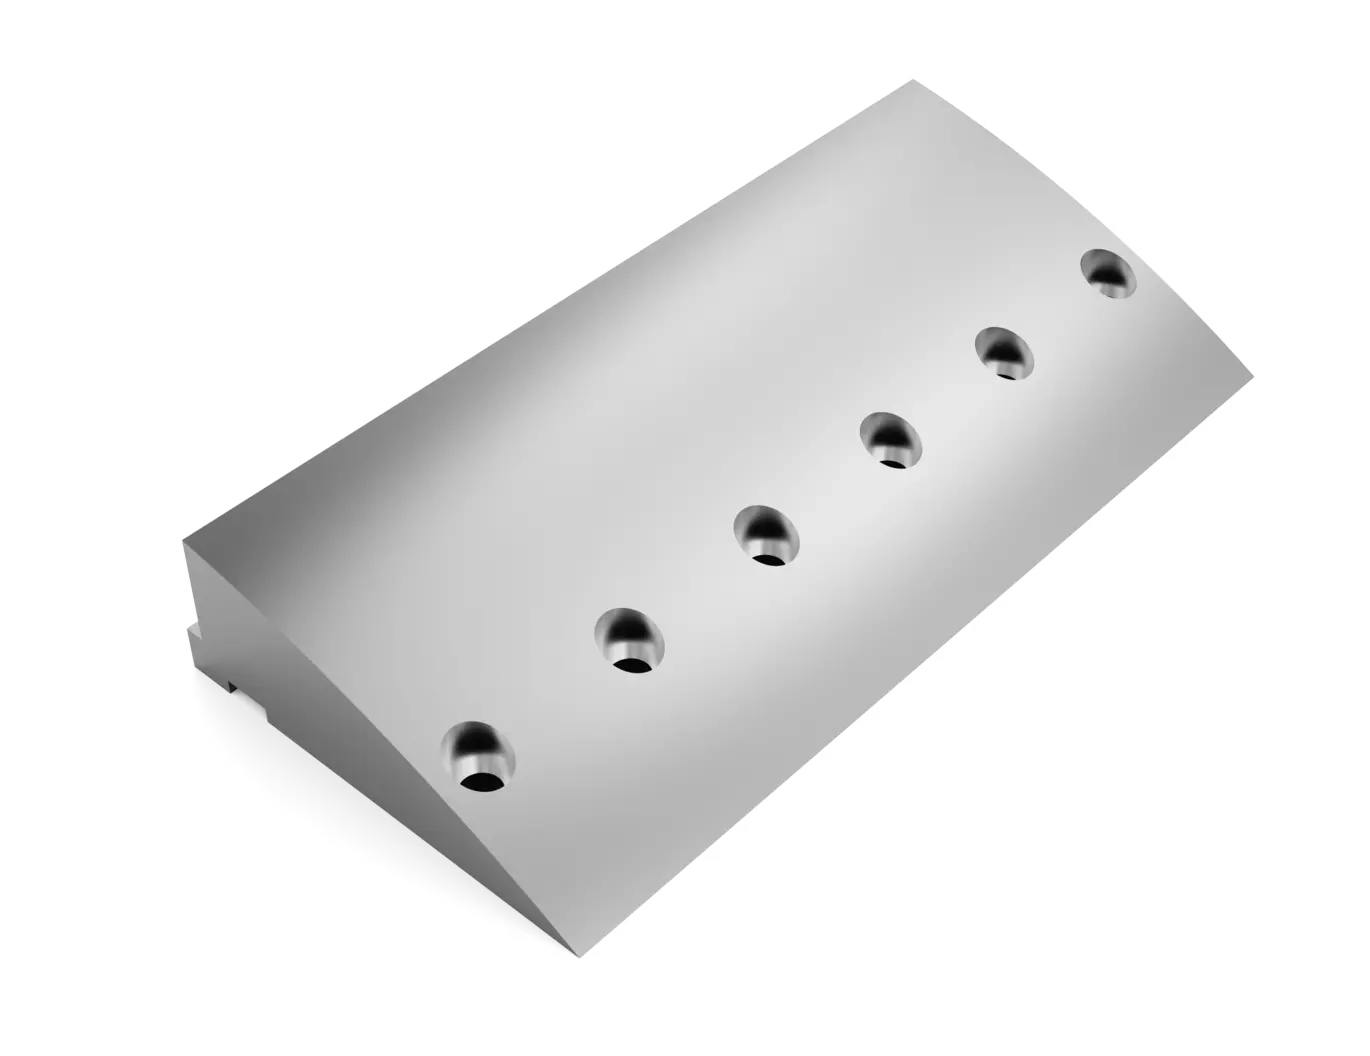
Проблема Klöckner может быть связана с держателем ножа, если режущая кромка находится в рабочем состоянии, но качество измельчения всё равно ухудшается. В этом случае нож может быть острым, без заметных сколов и сильного износа, однако его положение в узле будет нестабильным или неправильным.
На износ или повреждение держателя могут указывать перекос ножа, неравномерный след работы по длине кромки, локальные сколы, вибрация, нестабильный шум и повторяющееся ослабление крепежа. Если нож после установки быстро получает повреждения в одних и тех же зонах, причина также может быть не в самой детали, а в опорной поверхности.
- Люфт в зоне крепления: нож не удерживается в стабильном положении под нагрузкой.
- Выработка посадочной поверхности: деталь прилегает неплотно и работает с перекосом.
- Повреждение резьбы или крепежных мест: невозможно обеспечить равномерную затяжку.
- Следы ударной нагрузки: держатель мог получить деформацию после попадания твердых включений.
Перед заменой ножа Klöckner стоит проверить держатель отдельно: очистить посадочную зону, оценить прилегание, состояние крепежа, отсутствие трещин, выработки и деформации.
Нестабильная фракция на оборудовании Klöckner может появляться даже без изменения сырья и режима работы, если в рабочем узле нарушилось взаимодействие ножей, наковальни, сита и подающих элементов. В такой ситуации материал может измельчаться неравномерно: часть проходит нормально, часть получается слишком крупной, рваной или плохо переработанной.
- Износ режущих кромок: ножи хуже разрезают материал, из-за чего увеличивается доля неоднородной фракции.
- Повреждение наковальни: встречный элемент перестает обеспечивать правильную опору для резания.
- Проблемы с ситом: забитые, изношенные или деформированные отверстия меняют прохождение материала через рабочую зону.
- Смещение держателей: ножи занимают неправильное положение, и нагрузка распределяется неравномерно.
- Ослабление крепежа: детали могут получать микросмещения под нагрузкой, что ухудшает стабильность измельчения.
Если Klöckner начал выдавать нестабильную фракцию, проверять нужно не только ножи. Важно оценить состояние наковальни, держателей, сита, крепежа и посадочных поверхностей, потому что все эти элементы влияют на конечный размер и однородность материала.
