


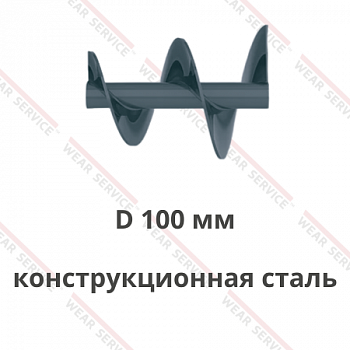
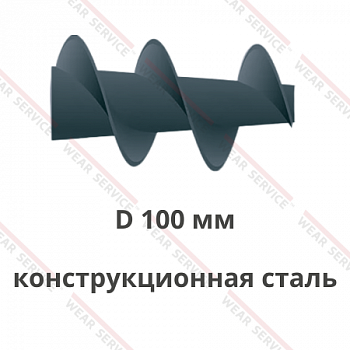
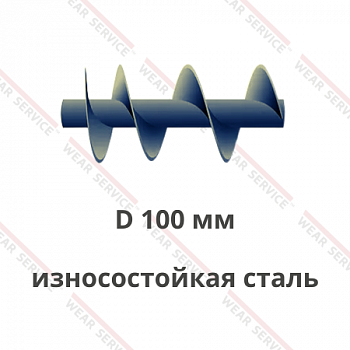
Шнеки для порошка — это винтовые механизмы, предназначенные для непрерывного или дозированного перемещения мелкодисперсного сыпучего сырья внутри трубы, желоба, бункерной разгрузки или загрузочной установки. При вращении спирали частицы захватываются витками и последовательно продвигаются к точке выгрузки, смешивания, фасовки либо дальнейшей переработки. Конструкция может включать центральный вал, рабочую навивку, отдельные секции, соединительные участки, опоры и элементы сопряжения с приводом. Такие решения применяются при работе с цементом, известью, гипсом, золой, минеральными наполнителями, пигментами, сухими химическими компонентами и другими порошкообразными составами.
Параметры изделия подбираются с учётом вида транспортируемого материала, необходимой производительности линии, диаметра и длины рабочей части, шага витков, типа исполнения и условий эксплуатации. Для мелкофракционных продуктов дополнительно оценивают насыпную плотность, сыпучесть, влажность, способность к слёживанию, образованию сводов и налипанию на внутренние поверхности.
Качественное изготовление элементов шнекового оборудования помогает поддерживать стабильную подачу материала, снижать риск внеплановых остановок и увеличивать рабочий ресурс транспортирующей системы.
Область применения шнеков для порошка
Шнековые механизмы применяются на предприятиях, где требуется непрерывное или дозированное перемещение, загрузка, выгрузка, смешивание и распределение сыпучего сырья.
- Производство сухих строительных смесей: винтовой узел подаёт цемент, гипс, известь, молотый мел, кварцевые наполнители и функциональные добавки из силосов или расходных бункеров к весовым дозаторам. Равномерное поступление отдельных компонентов помогает соблюдать последовательность загрузки рецептуры, уменьшать переполнение приёмного патрубка и согласовывать работу смесителя с фасовочным участком. Для рецептур с небольшим содержанием добавок особенно важно исключить самопроизвольный сход большого объёма из накопительной ёмкости.
- Выпуск минеральных порошков: спираль перемещает известняковую муку, тонкомолотые горные породы, золу-унос и другие мелкие фракции между операциями дробления, помола, классификации, временного накопления и упаковки. Закрытый канал позволяет связать несколько технологических стадий, ограничить рассыпание частиц и направить продукт непосредственно в накопительную ёмкость или дозирующую камеру. На длинных маршрутах учитывают расположение промежуточных опор и возможность обслуживания участков, находящихся внутри кожуха.
- Химическая промышленность: транспортирующий элемент используется для ввода пигментов, наполнителей, порошкообразных реагентов и технологических добавок в смесительные аппараты, реакторы либо фасовочные машины. Конфигурацию подбирают с учётом плотности состава, его склонности к слёживанию, допустимой интенсивности перемешивания и требований к порционному внесению каждого компонента. Если на одной установке последовательно обрабатываются разные рецептуры, заранее предусматривают порядок удаления остатка перед переходом на следующую партию.
- Металлургические и литейные процессы: механизм перемещает флюсы, формовочные составы, модификаторы, углеродсодержащие добавки и измельчённые минералы к узлам подготовки шихты. В зависимости от схемы цеха поток направляется из накопителя в смесительный барабан, расходную ёмкость или загрузочный патрубок, где важны равномерность поступления и отсутствие длительных задержек. При наличии компонентов с разной плотностью порядок подачи согласуют с технологией подготовки шихты, чтобы отдельные фракции не накапливались перед разгрузкой.
- Энергетика и переработка золы: винтовая деталь применяется для разгрузки пылевидных остатков из бункеров и их передачи к системам увлажнения, накопителям, установкам гранулирования либо утилизации. При проектировании учитывают неоднородность фракции, наличие твёрдых включений, вероятность уплотнения содержимого в приёмной зоне и изменение текучести после контакта с влагой.
Возможность изготовления изделий с различными размерами и конструктивными параметрами позволяет адаптировать их к действующим технологическим линиям, транспортёрам, дозаторам и загрузочным установкам.
Конструктивные особенности шнеков для порошка
Рабочие характеристики шнекового элемента зависят от его геометрии, материала изготовления и соответствия параметрам оборудования, в котором он будет установлен.
- Наружный диаметр: определяет полезное сечение и согласуется с внутренним размером трубы или желоба. Между кромкой навивки и корпусом предусматривается технологический зазор, достаточный для свободного вращения, но не создающий чрезмерного обратного пересыпания мелких частиц. При замене старой детали измерения желательно выполнять в нескольких сечениях, поскольку стенки после длительной эксплуатации могут иметь локальную выработку и деформации. Отдельно проверяют овальность корпуса, положение оси и наличие участков, где наружная кромка могла соприкасаться с внутренней поверхностью.
- Шаг витков: влияет на объём продукта между соседними лопастями, интенсивность осевого продвижения и степень заполнения канала. Постоянный шаг подходит для устойчивой транспортировки, а изменяемая геометрия может использоваться в загрузочной зоне для более равномерного отбора из бункера. При восстановлении узла параметр проверяют по нескольким сохранившимся участкам, исключая зоны изгиба и выраженного повреждения. Если навивка меняется по длине, на документации фиксируют границы каждого участка и последовательность переходов между ними.
- Профиль и толщина рабочей поверхности: определяют жёсткость навивки и её способность сохранять заданную форму под действием крутящего момента и массы перемещаемого состава. Конфигурация не должна создавать выраженных карманов, где мелкодисперсный продукт будет задерживаться, уплотняться или образовывать устойчивые отложения. Выбор также связывают с длиной пролёта между опорами и характером загрузки.
- Центральный вал: передаёт вращение от приводного узла к рабочей части и обеспечивает соосность сборки. При изготовлении учитывают длину, расположение промежуточных опор, способ крепления лопастей, присоединительные размеры и конфигурацию концевых участков. Несоосность, неверная посадка или отклонение по прямолинейности способны вызвать биение, дополнительное сопротивление и неравномерную нагрузку на подшипниковые узлы.
- Секционное исполнение: применяется, когда общая длина затрудняет изготовление, перевозку или монтаж цельной детали. Отдельные части соединяют с соблюдением направления навивки и взаимного положения кромок, чтобы в зоне стыка не возникали ступени, мешающие прохождению состава. До выпуска необходимо определить доступный размер монтажного проёма, порядок сборки внутри кожуха и возможность последующей замены отдельной секции.
- Направление навивки: выбирается в соответствии с вращением привода и требуемой траекторией потока. Для двухсторонних или распределительных механизмов комбинация правого и левого исполнения может обеспечивать подачу к центру, разведение в противоположные стороны либо выгрузку через разные патрубки. Направление обязательно указывают на чертеже вместе со стороной расположения приводного узла.
Точное согласование геометрии особенно важно при изготовлении деталей для замены изношенных элементов, поскольку отклонения по диаметру, шагу или посадочным размерам могут повлиять на производительность и стабильность работы всей установки.
Преимущества шнеков для порошка
Использование правильно подобранных элементов шнекового оборудования позволяет повысить надёжность транспортировки материала и сократить затраты на обслуживание производственной линии.
- Равномерная подача: согласованная форма спирали помогает поддерживать устойчивое поступление порошкообразного продукта к дозатору, смесителю, фасовочной машине или другому агрегату. Это важно на участках, где резкий приток сырья способен вызвать переполнение приёмного патрубка, нарушить последовательность технологической операции либо создать неравномерную загрузку следующего узла.
- Возможность дозирования: винтовой механизм может работать совместно с регулируемым приводом и системой управления, обеспечивая непрерывный или периодический ввод компонента. Фактический объём зависит от частоты вращения, заполнения межвиткового пространства, плотности состава и условий выхода из накопителя. Для повторяемых порций режим уточняют на конкретном продукте, поскольку расчётные значения могут отличаться от практических. На результат также влияют уровень заполнения приёмной зоны, стабильность поступления из бункера и время остановки привода после управляющего сигнала.
- Снижение потерь при транспортировке: размещение рабочей части внутри закрытого корпуса ограничивает рассыпание мелких частиц между приёмной и разгрузочной точками. Такое решение облегчает подключение к силосам, бункерам и герметичным патрубкам, упрощает организацию локальной аспирации и защищает перемещаемый состав от случайного попадания посторонних предметов.
- Адаптация под свойства сырья: диаметр, шаг, конфигурацию загрузочной зоны и режим вращения можно согласовать с сыпучестью, влажностью, насыпной плотностью и склонностью продукта к слёживанию. Это особенно важно для составов, которые меняют текучесть после хранения, контакта с влагой или уплотнения в бункере и поэтому требуют индивидуального подхода к организации разгрузки. При проработке учитывают не только паспортные свойства, но и состояние продукта непосредственно перед поступлением в приёмный патрубок.
- Совместимость с действующей линией: изготовление по чертежу, эскизу или образцу позволяет воспроизвести посадочные места, расположение опор, направление навивки и способ соединения с приводом. Такая точность необходима при ремонте нестандартных транспортёров, для которых серийные комплектующие не подходят по длине, диаметру, конфигурации концевых частей или монтажным размерам.
- Ремонтопригодность сборной конструкции: если механизм состоит из секций, при локальном повреждении можно заменить отдельный участок без изготовления всей рабочей части заново. Возможность такого ремонта зависит от исходной схемы соединений, доступности места монтажа и состояния ответных деталей. Перед заказом определяют границы заменяемого сегмента и проверяют пригодность сопрягаемых элементов.
Соответствие изделия условиям эксплуатации помогает уменьшить частоту ремонтов, поддерживать равномерную загрузку оборудования и избегать снижения производительности технологической линии.
Как подобрать шнеки для порошка
При подборе шнекового элемента необходимо учитывать не только его основные размеры, но и характеристики транспортируемого сырья, режим работы и конструкцию оборудования.
- Сыпучесть и насыпная плотность: лёгкие пылевидные составы и тяжёлые минеральные фракции по-разному заполняют пространство между витками и создают неодинаковую нагрузку на привод. Эти показатели необходимы для оценки массы перемещаемого объёма, степени заполнения корпуса и условий выгрузки. В техническом задании желательно указывать не только название продукта, но и его фактическое состояние после хранения или предыдущей операции.
- Влажность и склонность к налипанию: увлажнённый порошок способен прилипать к стенкам, образовывать комки и постепенно уменьшать свободное сечение канала. При заказе важно сообщить, меняются ли свойства состава во время хранения, возникает ли слёживание в бункере и требуется ли периодическая очистка. Эти сведения помогают оценить риск образования плотных отложений возле загрузочного окна и на разгрузочном участке.
- Абразивность сырья: цемент, зола, молотые минералы и смеси с твёрдыми включениями воздействуют на наружную кромку и стенки желоба. Интенсивность контакта учитывают при выборе материала изготовления, толщины рабочей поверхности и возможного дополнительного усиления. Полезно также сообщить о наличии крупных, острых или неоднородных частиц, способных создавать локальные ударные нагрузки.
- Требуемый режим подачи: для постоянного перемещения, грубого дозирования и точного порционного ввода нужны разные сочетания геометрии, частоты вращения и управления приводом. Необходимо заранее определить, должен ли агрегат работать непрерывно, запускаться по сигналу датчика уровня или выдавать установленное количество компонента за цикл. От этого зависят требования к управлению, запасу загрузочного объёма и согласованию со следующим этапом.
- Угол и длина установки: при наклонном расположении часть порошкообразного продукта может пересыпаться назад, поэтому фактические условия отличаются от горизонтальной транспортировки. Общая протяжённость влияет на сопротивление движению, размещение промежуточных опор и требования к жёсткости вала. Для наклонного участка отдельно оценивают высоту подъёма, положение выходного патрубка и допустимый уровень обратного перемещения частиц. Чем больше угол, тем внимательнее необходимо сопоставлять расчётную пропускную способность с фактической текучестью и степенью заполнения канала.
- Совместимость с корпусом и приводом: перед изготовлением проверяют внутреннее сечение желоба, длину рабочей зоны, направление вращения, положение загрузочных и разгрузочных окон, тип опор, размеры соединительной части и доступное пространство для монтажа. Несогласованность хотя бы одного параметра может затруднить установку или нарушить функционирование узла. При замене полезно приложить фотографии торцевых соединений и схему расположения всех опорных точек. Если прежняя деталь работала с биением или регулярно заклинивала, эту информацию также передают производителю, поскольку причиной может быть не только повреждение навивки, но и нарушение соосности сопрягаемых узлов.
Перед изготовлением рекомендуется предоставить чертёж, эскиз, техническое задание или образец детали. Это позволяет определить необходимые размеры, выбрать подходящее исполнение и избежать ошибок при установке изделия.
Где заказать шнеки для порошка
При заказе деталей для шнекового оборудования важно обращаться к производителю, который может обеспечить точность геометрии, стабильное качество металлообработки и соответствие изделия параметрам конкретного механизма. Ошибки при изготовлении витков, спиралей или валов могут привести к неравномерной подаче материала, повышенной нагрузке на привод и преждевременному выходу оборудования из строя.
Компания «Веар Сервис» предлагает заказать шнеки для порошка по оптимальной цене напрямую у производителя. Изделия могут быть изготовлены по чертежам, техническому заданию, эскизу или предоставленному образцу с учётом размеров оборудования, характеристик транспортируемого материала и предполагаемых условий эксплуатации.
Чтобы уточнить стоимость, сроки изготовления, параметры изделия или получить консультацию специалиста, свяжитесь с компанией «Веар Сервис». Телефоны, электронная почта и форма обратной связи представлены в разделе «Контакты».
