


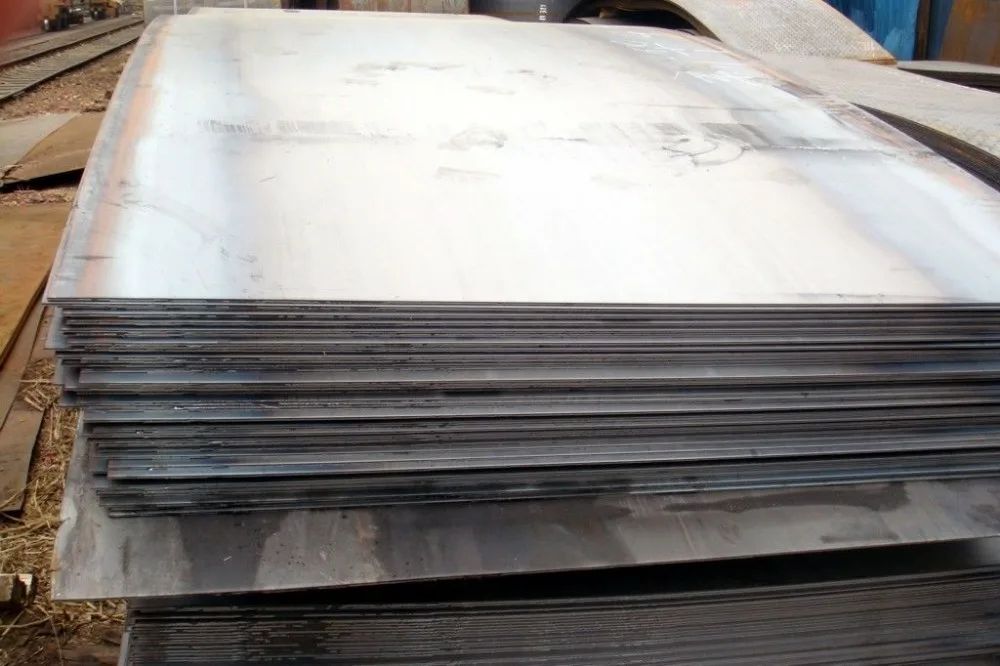
Стали для лазерной резки — это специальные виды и марки стальных материалов, оптимально подходящие для обработки с использованием лазерного излучения. Они обладают физико-химическими свойствами, обеспечивающими высокое качество реза, минимальное термическое и механическое воздействие, а также стабильность технологического процесса.
Лазерная резка — один из самых высокотехнологичных методов раскроя металлических материалов. Благодаря высокой точности, скорости и возможности автоматизации, эта технология нашла широкое применение в машиностроении, строительстве, авиастроении и других отраслях. Однако успешность результата зависит не только от настроек оборудования, но и от характеристик исходного материала.
Виды сталей для лазерной резки
Выбор оказывает решающее влияние на эффективность всего производственного процесса. Каждый тип стали по-разному взаимодействует с лазерным лучом, демонстрируя уникальные свойства при нагреве, плавлении и испарении. Правильно подобранный материал обеспечивает высокую точность реза, стабильную скорость обработки и минимальные потери. Ниже представлены основные группы сталей, применяемых в представленном процессе, а также их технологические особенности.
Углеродистые стали
Эта категория является самой востребованной благодаря своей доступности и универсальности. Углеродистые стали не содержат значительного количества легирующих элементов и подразделяются на несколько подтипов в зависимости от содержания углерода. Низкоуглеродистые марки отличаются высокой пластичностью, благодаря чему легко поддаются обработке, особенно при использовании кислорода в качестве сопутствующего газа. Однако при этом они склонны к образованию плотной окалины и требуют последующей механической обработки кромок. Более прочные средне- и высокоуглеродистые стали демонстрируют повышенное сопротивление термическому воздействию, что усложняет процесс. Эти материалы могут давать микротрещины и деформации при перегреве, особенно в зонах сложной геометрии. При работе с углеродистой сталью необходимо строго контролировать параметры мощности и скорости реза, чтобы избежать дефектов и добиться чистого края.
Нержавеющие стали
Коррозионностойкие сплавы на основе железа с добавлением хрома и других легирующих компонентов обладают высокой термостойкостью и отличной устойчивостью к внешним воздействиям. Наиболее широко применяются аустенитные стали, такие как AISI 304 и 316, которые благодаря своей структуре и хорошей теплопроводности отлично поддаются раскрою с использованием азота. Такой способ позволяет получить чистую, безокалинную кромку и сохранить антикоррозийные свойства поверхности. Ферритные разновидности менее пластичны, но обладают стабильной формой при нагреве, что делает их подходящими для резки деталей с предсказуемой геометрией. Мартенситные стали, в силу своей склонности к закалке, требуют точной настройки параметров лазера. Даже небольшие отклонения могут привести к короблению или образованию микротрещин. В целом, при обработке нержавеющих сталей важно соблюдать температурный баланс и контролировать охлаждение заготовки, чтобы избежать деформации и сохранить точность реза.
Инструментальные стали
Этот тип сталей характеризуется высокой твердостью, износостойкостью и способностью сохранять рабочие свойства при значительных нагрузках. В их состав входят такие элементы, как вольфрам, молибден и ванадий, что делает их крайне устойчивыми к механическому износу, но одновременно усложняет процесс резки. Инструментальные стали плохо отводят тепло, накапливают внутренние напряжения и склонны к растрескиванию в зоне термического воздействия. Для качественной обработки таких сплавов требуется высокая мощность излучателя, точная фокусировка луча и стабильное охлаждение. Даже при соблюдении всех технологических параметров возможны микродефекты, поэтому такие стали чаще обрабатываются лазером в ограниченных по объёму задачах, где требуется высокая точность, но невысокая скорость производства.
Легированные стали
Эта группа объединяет большое разнообразие сталей, в состав которых входят такие элементы, как никель, хром, марганец, молибден и другие. Добавки придают материалам улучшенные механические свойства, устойчивость к коррозии и термостойкость, но при этом влияют на характер реза. Поведение легированных сталей при раскрое во многом зависит от конкретной рецептуры и плотности сплава. Некоторые марки демонстрируют ровный, чистый рез, другие же — склонны к образованию оплавлений, шлака или даже кратеров. В таких случаях необходимо предварительно проводить тестовые резы, подбирая параметры индивидуально. Технологам важно учитывать не только химический состав, но и толщину листа, состояние поверхности и тип применяемого газа, чтобы добиться оптимального результата.
Современный рынок предлагает множество решений для лазерной резки, и выбор подходящего материала требует особого внимания к характеристикам стали. Среди качественных материалов выделяется сталь для лазерной резки Steelazer, которая специально адаптирована для высокоточного раскроя. Данная продукция отличается строгим контролем химического состава, оптимальной плоскостностью и однородной структурой, что обеспечивает стабильность процесса резки. Весь металлопрокат проходит дополнительную калибровку и многоступенчатый контроль качества, что особенно важно для промышленных предприятий, предъявляющих высокие требования к точности обработки.
Применение стали для лазерной резки
Современные производственные процессы требуют быстрого и качественного раскроя металла с минимальными затратами на доработку и последующую обработку. В таблице представлены основные сферы применения стали, обработанной лазером, и задачи, которые решаются в каждой из них.
| Область | Описание | Задачи |
|---|---|---|
| Машиностроение | Создание сложных деталей с точной геометрией, готовых к монтажу без дополнительных действий. | Обеспечение высокой точности размеров и форм, сокращение времени на сборку и наладку. |
| Судостроение | Обработка толстолистовой стали для крупных конструкций с сохранением прочности и формы. | Минимизация деформаций при раскрое, обеспечение надежности и долговечности сварных швов. |
| Автомобильная промышленность | Серийное изготовление кузовных панелей и внутренних элементов с использованием нержавейки. | Повышение скорости производства, улучшение качества поверхностей и уменьшение отходов. |
| Производство металлоконструкций | Массовая обработка профилей, листов и балок с оптимизацией производственных затрат. | Снижение себестоимости изделий, повышение производительности и стабильности размеров. |
| Авиастроение | Изготовление лёгких и прочных компонентов сложной формы из высокопрочных сталей. | Обеспечение максимального снижения веса конструкций при сохранении высокой прочности. |
| Электроника и приборостроение | Резка тонколистовой стали для корпусов и деталей точных приборов с микрогеометрией. | Гарантия высокой точности размеров, предотвращение термического повреждения и деформаций. |
Использование раскроя лазером в промышленности позволяет значительно повысить качество конечной продукции, снизить расходы на материалы и сократить сроки изготовления. Применение этой технологии обеспечивает конкурентные преимущества в самых различных сегментах рынка, от машиностроения до строительства и автомобилестроения, а также в высокоточных отраслях, требующих безупречной точности и надежности.
Критерии выбора стали для лазерной резки
Выбор подходящего варианта является комплексной задачей, требующей учета множества технических параметров и особенностей материала. Чтобы обеспечить высокое качество обработки и оптимизировать производственный процесс, необходимо внимательно анализировать характеристики заготовки с точки зрения её толщины, химического состава, теплопроводности и состояния поверхности.
Толщина материала
Этот параметр оказывает значительное влияние на настройку оборудования и качество конечного результата. Листы толщиной до четырёх миллиметров обрабатываются большинством видов с минимальной тепловой нагрузкой, что обеспечивает ровный и аккуратный рез. При толщине от четырёх до десяти миллиметров требуется применение более мощного лазера и использование газов высокой чистоты, чтобы избежать дефектов кромки. Заготовки свыше десяти миллиметров значительно усложняют достижение безупречного среза с минимальной зоной термического воздействия, накладывая дополнительные ограничения на выбор марки и параметры обработки.
Химический состав
Важный фактор, определяющий качество реза. Наличие вредных примесей, таких как сера и фосфор, отрицательно сказывается на стабильности процесса и приводит к дефектам на кромках. Легирующие элементы, включая хром и никель, повышают устойчивость к тепловому воздействию и способствуют формированию ровной, прочной кромки, однако их концентрация должна строго контролироваться для предотвращения избыточного образования оксидов и шлаков, усложняющих дальнейшую обработку.
Теплопроводность
Определяет скорость отвода тепла от зоны резки. При высоких показателях тепло эффективно рассеивается, что требует увеличения мощности лазера для плавления металла. Низкая теплопроводность ведёт к локальному перегреву, который вызывает коробление и внутренние напряжения, ухудшая качество изделия и повышая риск возникновения брака.
Поверхностное состояние
Играет ключевую роль в обеспечении стабильности и точности раскроя. Окислы, загрязнения и ржавчина препятствуют равномерному прохождению лазерного луча, способствуя появлению дефектов и неровностей кромки. Поэтому предварительная очистка поверхности — механическая или химическая — является обязательным этапом, повышающим эффективность и качество результата.
Выбор стали с учетом перечисленных критериев позволяет значительно повысить качество итогового результата, минимизировать производственные дефекты и снизить износ оборудования. Только комплексный подход к анализу параметров материала и технологии обработки гарантирует оптимальный результат, соответствующий требованиям современных промышленных стандартов.
Технологические рекомендации при резке различных сталей
Для получения чистого, стабильного и точного реза необходимо учитывать особенности технологической настройки оборудования и условий обработки. Даже незначительные отклонения в параметрах могут привести к дефектам, нарушению геометрии детали или снижению производительности. Поэтому каждая операция требует точной регулировки и строгого контроля на всех этапах.
Настройка лазера
Один из ключевых факторов — правильно выбранная мощность лазерного излучателя. Этот параметр напрямую зависит от толщины обрабатываемого листа и его физико-химических свойств. При недостаточном уровне энергии луч не сможет полностью пройти через заготовку, что приведёт к неравномерному резу или неполному разделению. Слишком высокая мощность, в свою очередь, может вызвать оплавление краев, увеличение зоны термического влияния и потерю точности.
Не менее важна корректная скорость. При избыточном замедлении лазер дольше воздействует на одну зону, что увеличивает риск перегрева, образования капель металла на кромке и микродеформаций. Слишком высокая скорость, напротив, приводит к неполному проплавлению, неровным краям и ухудшению качества среза. Баланс между мощностью и скоростью подбирается экспериментально или на основе рекомендаций производителя оборудования.
Настройка фокусного расстояния оказывает критическое влияние на глубину и ширину реза. При неправильной фокусировке луч теряет плотность энергии, из-за чего ухудшается точность обработки. Особенно важно точно сфокусировать лазер при работе с высоколегированными сплавами, так как такие заготовки чувствительны к перегреву и требуют строго ограниченного воздействия.
Газовая поддержка
Выбор сопутствующего газа зависит от типа используемого металла и требований к чистоте кромки. Кислород применяется при обработке конструкционных сплавов с низким содержанием легирующих элементов. Он активно взаимодействует с поверхностью, усиливая процесс горения и повышая эффективность реза. Однако это сопровождается образованием окалины, что требует последующей зачистки.
Азот, в отличие от кислорода, инертен и не вступает в реакцию с поверхностью. Это делает его оптимальным выбором для сплавов, чувствительных к окислению, включая коррозионностойкие и легированные типы. Использование азота позволяет получить чистый, ровный срез без побочных термических эффектов и сохранить эстетичность поверхности.
Сжатый воздух применяется как более доступная и экономичная альтернатива в случаях, когда не предъявляются высокие требования к качеству края. Он подходит для раскроя деталей второстепенного назначения или при выполнении предварительных операций на заготовках.
Стабильность процесса и охлаждение
Постоянство рабочих параметров — обязательное условие для получения предсказуемого результата. Любые колебания мощности, прерывания подачи газа или перебои в перемещении головки резака могут привести к браку. Особенно важно избегать остановок или резких изменений скорости в процессе резки: это вызывает наплавление, утолщение кромки и неровности на переходах.
Температурный контроль лазерной системы осуществляется с помощью специализированных чиллеров. Они поддерживают стабильный режим работы излучателя, предотвращая его перегрев и продлевая срок службы компонентов. При интенсивной эксплуатации системы охлаждения должны иметь достаточный запас мощности и возможность автоматической регулировки.
Где купить стали для лазерной резки?
Лазерная резка — эффективный и высокоточный метод обработки сталей различных типов. Выбор конкретного материала зависит от задач, технических требований и оборудования. Грамотный подбор стали, правильная настройка лазера и соблюдение технологических условий — залог стабильного качества и высокой производственной эффективности.
Компания «Веар Сервис» занимается поставкой и обработкой металлических изделий для лазерной резки с высоким уровнем точности и качества. Собственное современное производство оснащено передовым оборудованием, что обеспечивает стабильность технологических процессов и высокую надежность конечных продуктов. Команда опытных специалистов справляется с задачами любой сложности, обеспечивая индивидуальный подход к каждому клиенту.
Мы предлагаем широкий ассортимент высококачественных материалов, соответствующих современным требованиям лазерной обработки и обеспечивающих стабильность и точность реза. В каталоге представлены различные виды сталей - от конструкционных до нержавеющих, каждая из которых проходит строгий контроль качества. Для получения подробной информации или оформления заказа свяжитесь с нами — контактные данные представлены на странице «Контакты».
Вопрос/ответ с производства
Окалина, заусенцы и неровная кромка после лазерной резки могут появляться из-за неподходящего материала, загрязненной поверхности, неправильных режимов обработки или несоответствия толщины листа выбранным параметрам резки. Такие дефекты особенно заметны при работе с металлом, который имеет неоднородную структуру, сильную окалину или следы коррозии.
- Неподходящая сталь: материал может нестабильно реагировать на нагрев, из-за чего ухудшается качество кромки.
- Загрязненная поверхность: масло, ржавчина, пыль и окалина мешают равномерному прохождению лазерного луча.
- Неверные режимы резки: неправильная скорость, мощность или давление газа могут привести к наплывам и заусенцам.
- Слишком сложный контур: мелкие элементы, острые углы и близко расположенные отверстия требуют особенно точной настройки оборудования.
Чтобы снизить количество дефектов, важно использовать качественную листовую сталь, правильно подготавливать поверхность и подбирать режимы лазерной резки под конкретную толщину и марку материала.
При подготовке чертежей для лазерной резки стали важно учитывать не только форму детали, но и технологические ограничения обработки. Чертеж должен быть точным, понятным и пригодным для раскроя, чтобы готовая деталь соответствовала размерам и не требовала лишней доработки.
- Толщину материала: от нее зависят минимальные размеры отверстий, радиусы, перемычки и допустимая сложность контура.
- Точность размеров: все отверстия, пазы, вырезы и посадочные места должны быть указаны корректно.
- Минимальные расстояния: слишком близкое расположение отверстий или тонких элементов может привести к деформации при резке.
- Формат файла: для раскроя обычно используют подготовленные векторные чертежи без лишних линий, дублей и разрывов контура.
- Назначение детали: если элемент будет свариваться, гнуться или собираться в узел, это нужно учитывать еще на этапе проектирования.
Правильно подготовленный чертеж ускоряет изготовление деталей, снижает риск ошибок и помогает рационально использовать листовой материал.
Сталь для лазерной резки отличается от обычного горячекатаного листа более стабильными параметрами, которые важны для точного раскроя. Такой материал должен иметь ровную поверхность, предсказуемую толщину, однородную структуру и хорошую пригодность к термической обработке лазерным лучом.
Обычный горячекатаный лист может подходить для многих производственных задач, но при лазерной резке его качество не всегда обеспечивает чистую кромку и стабильную точность. Специализированные стали для лазерной резки помогают уменьшить количество дефектов, сократить доработку после раскроя и повысить повторяемость деталей в партии.
Качество поверхности листа напрямую влияет на стабильность лазерного луча и равномерность реза. Если на металле есть сильная окалина, загрязнения, коррозия, масляные пятна или неровности, это может ухудшить качество кромки и привести к дефектам при раскрое.
- Чистая поверхность: помогает получить более ровный и аккуратный рез без лишних наплывов и загрязнений по кромке.
- Минимальная окалина: снижает риск нестабильного прожига и уменьшает объем последующей обработки детали.
- Равномерная толщина: позволяет выдерживать точность размеров по всей площади листа.
- Отсутствие коррозии: улучшает качество реза и снижает вероятность дефектов на готовой детали.
Чем стабильнее качество листовой стали, тем проще получить точные детали с повторяемой геометрией при единичном и серийном производстве.
Подходящая марка стали влияет на точность реза, качество кромки, скорость обработки и стабильность результата при изготовлении деталей. Если материал не рассчитан на лазерную резку, во время раскроя могут появляться неровности, повышенная окалина, заусенцы, перегрев кромки или отклонения от заданной геометрии.
Для качественной лазерной резки важны однородность структуры металла, стабильная толщина листа, ровная поверхность и предсказуемое поведение материала при термическом воздействии. Правильно подобранная сталь позволяет получать детали с точными размерами, чистой кромкой и минимальной необходимостью последующей доработки.
