


Сталь Q690E
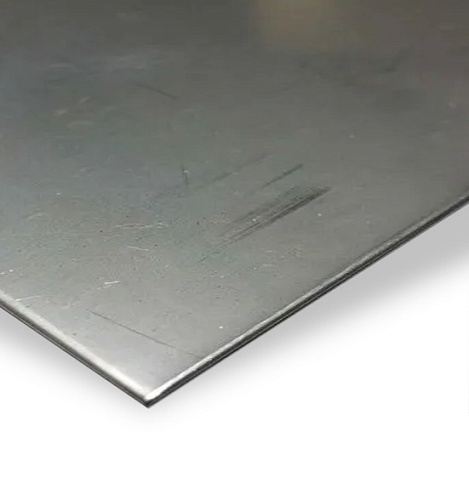

Марка высокопрочной низколегированной конструкционной стали.
Сроки поставки и наличие уточняйте у сотрудника
Сталь Q690E
Название марки стали выбрано на основании гарантированного предела текучести,
подтверждающегося лабораторными испытаниями: буква «Q» указывает на предел
текучести, число 690 обозначает значение в МПа, а «E» указывает на температуру удара,
равную – 40°C.
Сталь Q690E применяется в различных сферах, где важны высокие механические
свойства и устойчивость к износу.
Области использования:
Сталь Q690E — низколегированная высокопрочная сталь, которая подвергается термообработке (закалке и высокотемпературному отпуску). Это обеспечивает сочетание высокой прочности, гарантированной свариваемости и ударной вязкости при низких температурах.
Технология
Термообработка стали Q690E включает:
Закалку — нагрев до определённой температуры.
Отпуск — охлаждение после закалки, формирование структуры (мартенсит, бейнит).
Охлаждение после закалки проводят в воде, после отпуска — на воздухе.
Параметры
Оптимальный режим термообработки для листового проката толщиной 30 мм — закалка с температуры 930°С с последующим отпуском при температуре 570°С в течение не более 100 мин. Этот режим гарантирует получение предела текучести не менее 690 МПа в сочетании с ударной вязкостью не менее 20 Дж/см² при температуре испытаний –40°С.
При повышении температуры отпуска в диапазоне 570–690°С происходит снижение прочностных характеристик с одновременным повышением значений низкотемпературной ударной вязкости.
Сварка
Сталь марки Q690E — высокопрочная низколегированная сталь, произведённая по технологии закалка + высокотемпературный отпуск . Сочетает высокую прочность, гарантированную свариваемость и ударную вязкость при низких температурах.
Особенности сварки: сталь быстро поддаётся закалке, при сварке в районе кромок сразу повышается твёрдость металла, поэтому процесс должен сопровождаться интенсивным нагревом в шовной зоне до высоких температур. Однако если резко охладить такой шов, появляется риск образования трещин.
Требования
Применение низководородистых низколегированных электродов.
Покрытие не должно содержать органических веществ, чтобы обеспечить пластичность металла шва. Исключение внешних факторов, которые могли бы способствовать насыщению сварочной ванны водородом: влаги, ржавчины, загрязнений в районе кромок. Легирование при сваривании выполняется за счёт основного металла.
В получаемом металле шва содержание никеля не должно превышать 2,5%, хрома и
марганца — 1,5%, молибдена — 1%, ванадия — 0,5%, углерода — 0,15%.
Повышение их содержания снижает пластичность металла шва.
Технология
Ручная дуговая сварка на короткой дуге постоянным током обратной полярности, в ряде случаев допустим переменный ток.
Прокалка стержня обязательна. В зависимости от марки стали и электрода температура прокаливания может достигать 420–450°С.
Работы выполняются только по тщательно зачищенным (до металлического блеска) кромкам.
При средней и большой толщине деталей (от 20 мм) рекомендуется их предвари-
тельный прогрев в месте соединения при температуре 60–150°С.
Сварка выполняется с низкой погонной энергией — чтобы избежать снижения
твёрдости металла при сохранении его пластичности.
Оборудование
Для сварки стали Q690E могут использоваться:
Низководородистые электроды.
Сварочные аппараты с возможностью настройки процесса сварки для высокопрочных
сталей.
Контроль
После сварки необходимо проводить термическую обработку соединённых деталей в зоне шва и кромок,
чтобы избежать появления кристаллизационных трещин. Температурный режим и длительность отпуска зависят от группы стали и толщины деталей.
В ряде случаев отпуск можно заменить другой технологией: на основной слой шва накладывается дополнительный — отжигающий. Метод особенно эффективен при сварке толстых деталей.
подтверждающегося лабораторными испытаниями: буква «Q» указывает на предел
текучести, число 690 обозначает значение в МПа, а «E» указывает на температуру удара,
равную – 40°C.
Сталь Q690E применяется в различных сферах, где важны высокие механические
свойства и устойчивость к износу.
Области использования:
- Строительство. В строительстве используется для изготовления каркасов зданий,мостов, металлических конструкций и опорных систем. Благодаря своей высокой прочности и устойчивости к нагрузкам, он идеально подходит для использования в качестве основного строительного материала.
- Автомобилестроение и транспорт. Сталь активно применяется в производстве грузовых автомобилей, прицепов, контейнеров и других транспортных средств. Снижение\массы деталей без потери прочности способствует улучшению топливной эффективности и повышению долговечности транспортных средств.
- Производство сельскохозяйственной техники. В производстве сельхозтехники, такой как трактора, комбайны, плуги и другие машины, используется для создания прочных, долговечных и лёгких компонентов, которые могут выдерживать значительные нагрузки.
Сталь Q690E — низколегированная высокопрочная сталь, которая подвергается термообработке (закалке и высокотемпературному отпуску). Это обеспечивает сочетание высокой прочности, гарантированной свариваемости и ударной вязкости при низких температурах.
Технология
Термообработка стали Q690E включает:
Закалку — нагрев до определённой температуры.
Отпуск — охлаждение после закалки, формирование структуры (мартенсит, бейнит).
Охлаждение после закалки проводят в воде, после отпуска — на воздухе.
Параметры
Оптимальный режим термообработки для листового проката толщиной 30 мм — закалка с температуры 930°С с последующим отпуском при температуре 570°С в течение не более 100 мин. Этот режим гарантирует получение предела текучести не менее 690 МПа в сочетании с ударной вязкостью не менее 20 Дж/см² при температуре испытаний –40°С.
При повышении температуры отпуска в диапазоне 570–690°С происходит снижение прочностных характеристик с одновременным повышением значений низкотемпературной ударной вязкости.
Сварка
Сталь марки Q690E — высокопрочная низколегированная сталь, произведённая по технологии закалка + высокотемпературный отпуск . Сочетает высокую прочность, гарантированную свариваемость и ударную вязкость при низких температурах.
Особенности сварки: сталь быстро поддаётся закалке, при сварке в районе кромок сразу повышается твёрдость металла, поэтому процесс должен сопровождаться интенсивным нагревом в шовной зоне до высоких температур. Однако если резко охладить такой шов, появляется риск образования трещин.
Требования
Применение низководородистых низколегированных электродов.
Покрытие не должно содержать органических веществ, чтобы обеспечить пластичность металла шва. Исключение внешних факторов, которые могли бы способствовать насыщению сварочной ванны водородом: влаги, ржавчины, загрязнений в районе кромок. Легирование при сваривании выполняется за счёт основного металла.
В получаемом металле шва содержание никеля не должно превышать 2,5%, хрома и
марганца — 1,5%, молибдена — 1%, ванадия — 0,5%, углерода — 0,15%.
Повышение их содержания снижает пластичность металла шва.
Технология
Ручная дуговая сварка на короткой дуге постоянным током обратной полярности, в ряде случаев допустим переменный ток.
Прокалка стержня обязательна. В зависимости от марки стали и электрода температура прокаливания может достигать 420–450°С.
Работы выполняются только по тщательно зачищенным (до металлического блеска) кромкам.
При средней и большой толщине деталей (от 20 мм) рекомендуется их предвари-
тельный прогрев в месте соединения при температуре 60–150°С.
Сварка выполняется с низкой погонной энергией — чтобы избежать снижения
твёрдости металла при сохранении его пластичности.
Оборудование
Для сварки стали Q690E могут использоваться:
Низководородистые электроды.
Сварочные аппараты с возможностью настройки процесса сварки для высокопрочных
сталей.
Контроль
После сварки необходимо проводить термическую обработку соединённых деталей в зоне шва и кромок,
чтобы избежать появления кристаллизационных трещин. Температурный режим и длительность отпуска зависят от группы стали и толщины деталей.
В ряде случаев отпуск можно заменить другой технологией: на основной слой шва накладывается дополнительный — отжигающий. Метод особенно эффективен при сварке толстых деталей.
Статьи
О материалах
15 июня 2026
Листовую сталь применяют при изготовлении металлоконструкций, корпусов оборудования, ёмкостей, рабочих органов машин, защитных кожухов, опор, площадок и других изделий. Однако материал, подходящий для ненагруженной обшивки, может быстро деформироваться в несущем узле, разрушиться при ударе или износиться при постоянном контакте с абразивом.
Документы
Похожие продукты

Высокопрочные стали/Высокопрочная сталь QUEND/Оцинкованная сталь/Горячекатаная сталь/Рифлёная сталь/Нержавеющая листовая сталь/Электротехническая сталь
Высокопрочные стали/Высокопрочная сталь STRENX/Оцинкованная сталь/Горячекатаная сталь/Рифлёная сталь/Нержавеющая листовая сталь/Электротехническая сталь
Высокопрочные стали/Высокопрочная сталь QUEND/Оцинкованная сталь/Горячекатаная сталь/Рифлёная сталь/Нержавеющая листовая сталь/Электротехническая сталь
Высокопрочные стали/Высокопрочная сталь QUEND/Оцинкованная сталь/Горячекатаная сталь/Рифлёная сталь/Нержавеющая листовая сталь/Электротехническая сталь
Высокопрочные стали/Высокопрочная сталь QUEND/Оцинкованная сталь/Горячекатаная сталь/Рифлёная сталь/Нержавеющая листовая сталь/Электротехническая сталь
Заказ и оплата
Для заказа продукции и материалов из каталога "Веар Сервис" вы можете воспользоваться формой оформления заказа или связаться с менеджерами предприятия.
Мы оказываем широкий спектр услуг по работе с металлом и производству изделий из него.
- Мы работаем с физическими и юридическими лицами.
- Все сделки сопровождаются полным набором юридических документов.
- Работаем по ЭДО и классическому документообороту.
- К оплате принимается наличный и безналичный расчёт.
Виды оплаты, с которыми мы работаем:
- Предоплата (размер предоплаты обговаривается индивидуально с вашим менеджером).
- Оплата по факту отгрузки продукции.
- Иные формы оплаты при согласовании с вашим клиентским менеджером.
Доставка
- География поставок по всей России и в страны СНГ.
- Оперативная доставка оборудования осуществляется через любые транспортные компании и логистические сети по выбору заказчика.
- Самовывоз продукции с завода по согласованию с менеджером.
